上周去配套商的车架车间,刚走到第三个工位就撞见运维的小周蹲在地上挠头。
那台焊接机器人停在半空中,焊枪垂着,弧光闪了两下就彻底灭了。旁边堆的待焊车架已经排了快十米远,线边仓的催料电话隔两分钟就打过来一个。
很多人对这东西的印象,就是按固定程序走轨迹的铁疙瘩,比人靠谱一万倍,不会累不会烦,焊出来的缝整整齐齐。
真的。
没什么好吹的。
你以为它是照着程序傻焊?其实它比你想的”娇气”多了
它的娇气程度,比刚进车间的新徒弟还甚。
焊枪喷嘴上的积渣厚度只要超过两毫米,保护气的流场就会被打乱,喷出来的气罩是歪的,外面的空气顺着缝隙钻到熔池里,焊出来的缝全是密密麻麻的气孔,探伤一查一个准。上次有个班组为了抢产能,三班倒没人想着敲喷嘴,一上午焊出来的三十多件车架,一半要返工,班组当月绩效扣得精光,班长躲在楼梯间抽了半包烟才缓过来。
你说这是多大的问题?
真不是什么高科技故障。就是人懒了点,它就给你颜色看。
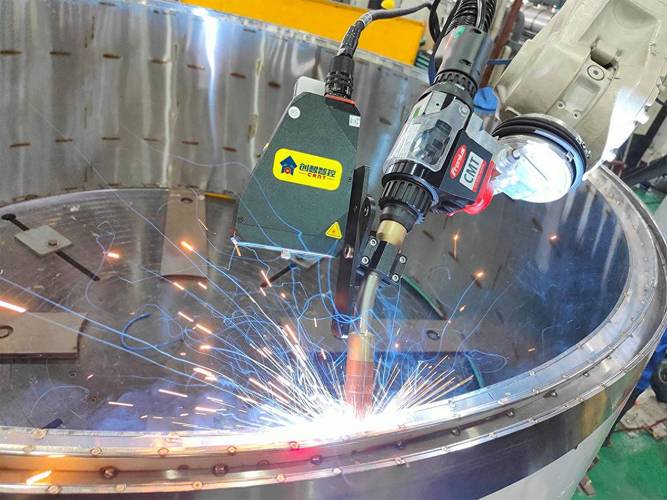
它对环境的敏感度,比在风口坐久了容易闹肚子的人还高。车间温度差个十度,它关节里的润滑脂黏度就变了,走轨迹的偏差能飘出去半毫米;地面要是被叉车压出个小坑,它的底座跟着晃一晃,焊道就直接偏到母材外面去。
那些没人写在说明书里的故障,全是现场喂出来的经验
别指望拿一本厚厚的操作手册,就能搞定所有问题。
很多故障的报警代码写得明明白白,真顺着代码查的时候,能把你绕得团团转。
比如最常见的”轨迹偏差超限”报警,你把程序翻来覆去查三遍,参数对的,速度对的,起点终点全对,就是找不着原因。最后蹲在工位旁边吹了十分钟风才反应过来——穿堂风的风速超过每秒一米,就足以把保护气吹得偏离焊道中心,它的弧压传感器察觉到不对,直接触发了保护停机。
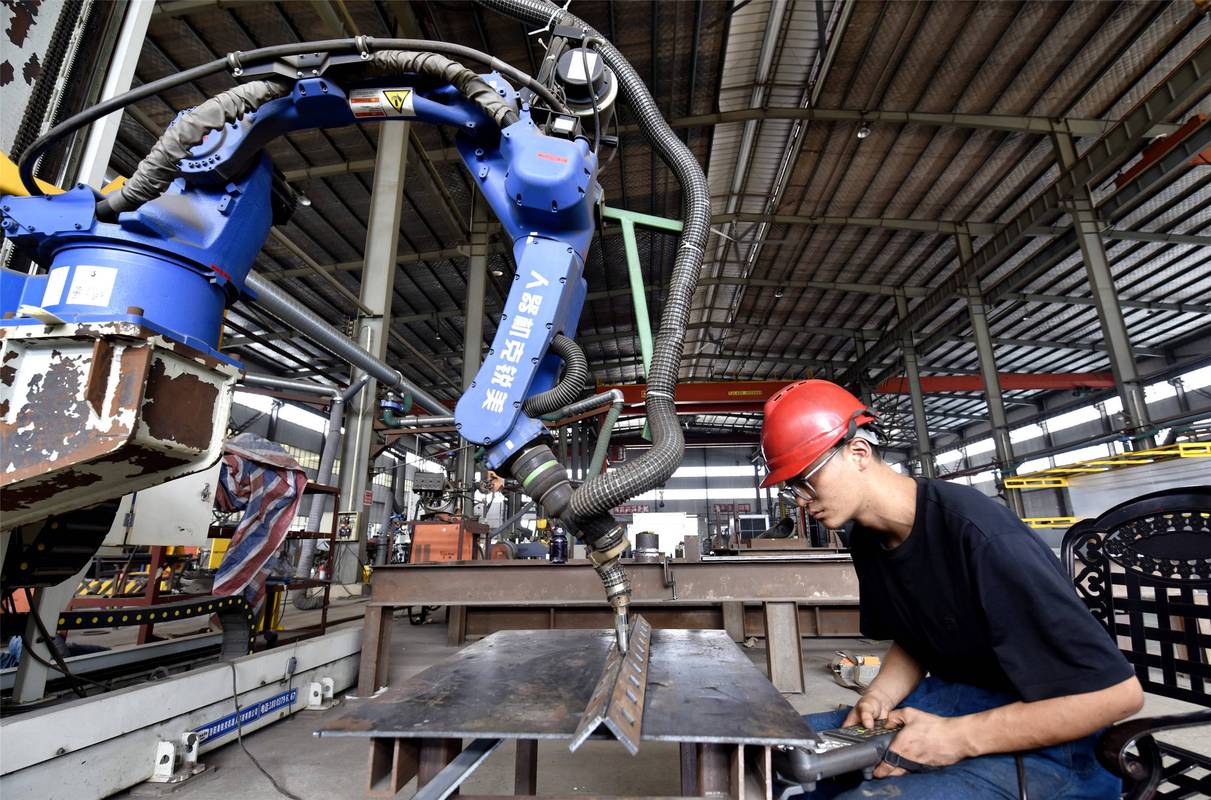
之前有个刚毕业的小伙子,第一次碰到这报警,抱着说明书拆了三个小时的焊枪,把内部的送丝机构擦得锃亮,最后发现就是通风口开太大,风直吹焊位。被班长骂得头都抬不起来。
你说冤不冤?
还有那些没报警的小毛病,更磨人。比如它的第六轴转动的时候,带着点细微的沙沙声,不是什么轴承坏了,就是夏天车间温度太高,润滑脂变稀顺着密封缝渗出来,等入秋温度降下来,声音自己就没了。你要是大动干戈拆了换密封件,反而容易把本来好好的密封圈搞坏,平白多花几千块。
这些东西哪是书本上能写全的?全是这么多年,一个个工位蹲出来,一个个故障磨出来的经验。
它从来不是来抢饭碗的,是来把人从最遭罪的地方捞出来的
每次跟人聊起这东西,总有人说,焊接机器人来了,焊工就要失业了。
扯什么淡。
焊接机器人的轨迹精度再高,也替代不了老焊工对板材偏差的临场判断。上次有批冲压出来的车架,因为模具磨损,拼接间隙比标准值大了两毫米,老焊工拿着焊枪过去,顺着缝走一遍,速度稍微放慢点,电流微调一点,焊出来的缝平整得跟画出来的一样,探伤全过。换焊接机器人的话,得重新示教轨迹,调整参数,少说要耽误二十分钟才能搞定。
那它到底能干嘛?
就是替人受那些遭不住的罪。
你站在焊位旁边待十分钟就知道,那弧光烤在脸上的灼热感,隔着半米都能感觉到;焊烟飘在空气里,吸进去咳出来的痰都是黑的;夏天穿的阻燃服厚得能拧出水,站在工位上焊两个小时,里面的内衣能全湿。
这些活,它来。
一天站八个小时,连汗都不会出一滴,焊道直得像用尺子画出来的。但它还是得靠人盯着——积渣要定期敲,程序要跟着板材的尺寸微调,碰到变形的工件,还是得老焊工拿着焊枪过去补两道。
上周我再去那个车间,小周正拿着小铜棒敲焊枪上的积渣,敲得叮当响。焊接机器人在旁边慢悠悠转着圈,弧光闪一下,停一下,像个蹲在地上玩泥巴的大孩子。
风从通风口吹过来,带着点焊花的焦味。
挺好。
作者|制造
排版|制造
审核|满满