上周带刚毕业的徒弟下车间,刚跨进门他就捂耳朵。
锻造车间的噪音是真的贴骨头,不是那种尖锐的刺耳声,是震得你胸腔跟着共振的闷响,脚踩在起砂的水泥地上都麻。他抬手指着那台正顺着导轨吐白汽的设备问,师傅,这就是咱们说的锻造设备?我说是啊,你别光看它块头大,真不是拿蛮力砸红铁块。
别被”砸铁”的表象骗了
很多人对锻造的认知还停留在”烧红了用大锤砸扁”,真错得离谱。
你想啊,普通的钢坯里本来就有很多细小的孔隙,就像发好的面团里夹着的小气泡,要是拿锤子随便乱砸,气泡压不出去不说,金属内部的晶粒还会被砸得乱七八糟,做出来的零件看着结实,用不了多久就会从内部裂开口子。
真正靠谱的锻造,是顺着金属的材料特性,让金属内部的晶粒顺着受力方向被拉长、压实,把那些藏在内部的孔隙全焊死,这样做出来的零件,抗冲击能力能比直接切出来的钢材强好几倍。
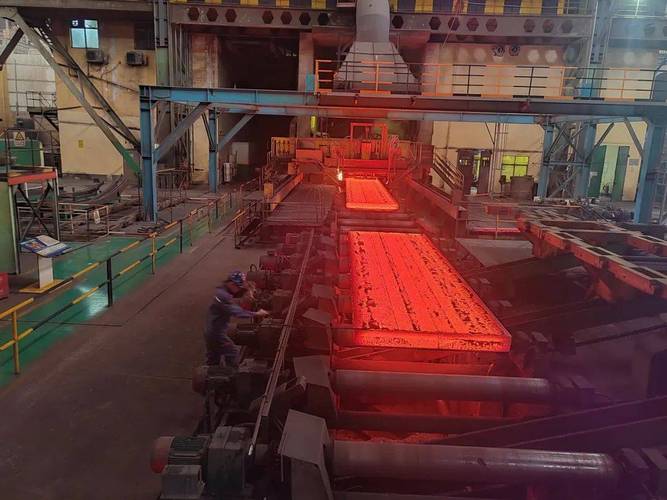
别觉得这是啥高深的道理,我刚进厂的时候也以为,设备的力道越大,锻出来的东西越结实。直到有次看老师傅操作,明明有更大的压力档位,他偏偏调到中间档,慢慢压了三四次,才把那块半人高的钢坯压成想要的尺寸。他说,力道太猛,钢坯表面瞬间降温硬壳,内部还是软的,一压就裂;力道太轻,孔隙压不实,零件用俩月就断。哪是越大越好啊。
那些你看不见的”小讲究”
外行看锻造设备,就盯着那个上下动的锤头看,根本不知道藏在设备里的细节,才是决定成品好坏的关键。
比如你以为钢坯的温度是靠人拿测温枪凑上去测的?差远了。现在的设备上都装着非接触的测温探头,隔着两三米就能测红热钢坯的表面温度,差上个二三十度,锻出来的材料性能就差一大截。温度太高,钢坯会过烧,一砸就掉碎渣;温度太低,钢的硬度上来了,费设备不说,还容易砸出裂纹。
还有那个看起来糙得不行的锤头,根本不是光溜溜的铁块。锤头接触面的防滑纹路是有讲究的,要是纹路磨平了,钢坯在锤下滑来滑去,压着压着就会在表面叠出一层褶皱——这褶皱要是被压进材料内部,后续你再怎么车削打磨都除不掉,整根钢坯直接报废。
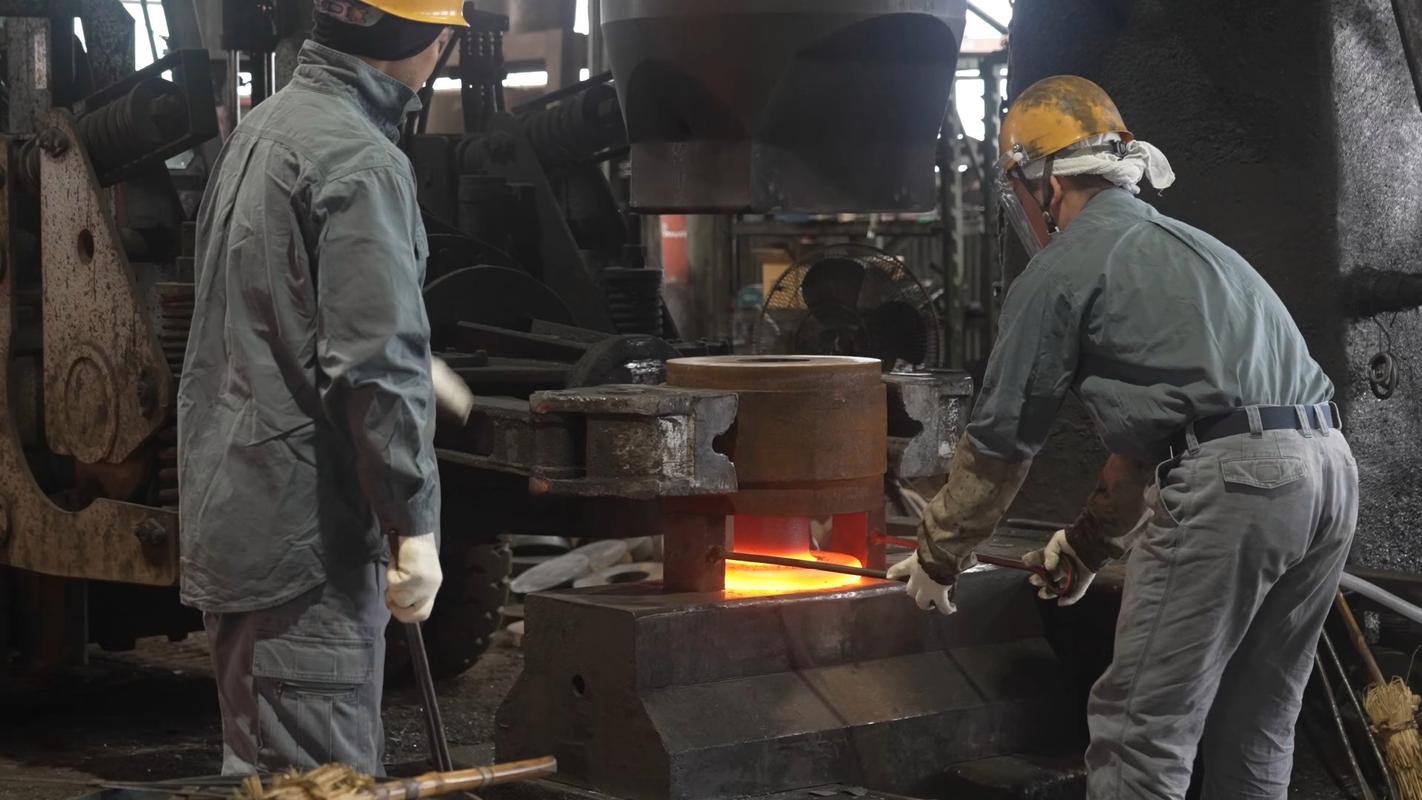
之前我们班组换了个新锤头,图省事没开防滑纹路,第一炉钢坯砸完翻过来一看,侧面全是叠起来的褶子,切了半米多长的料才把褶皱层去掉,那一下损失的钱,够我刚带的徒弟三个月工资。现在想起来还肉疼。
哪有什么随随便便的成功啊,连个锤头的纹路都不能马虎。
别把设备当”铁老虎”供着
我见过不少刚上规模的工厂,花大价钱买了最好的锻造设备,跟供祖宗似的,每天擦得外壳锃亮,却不让操作工随便调设备的参数,连日常的润滑检查都要等专门的维保人员来做。结果用了不到半年,设备的精度掉得厉害,锻出来的零件尺寸误差能差出好几个毫米。
其实锻造设备是要”喂熟”的。就像你家里新磨的菜刀,得先拿旧刀试两下手感,开刃磨顺了才能砍硬骨头。新设备刚开机的时候,不能一上来就锻最大块的高温钢坯,得先拿小的、温度稍低的料,让各个传动部件的配合间隙慢慢磨到最合适的程度,就像人刚起床要先伸个懒腰活动下,不能上来就跑百米。
日常维护也根本没那么复杂,每次换班的时候,手摸一下导轨的温度,耳朵凑上去听一下液压泵的运转声音,要是声音比平时闷半拍,就赶紧把压力调顺,别等泵堵死烧了才着急。润滑系统的日常巡检比啥都重要,之前隔壁车间的设备,就是因为操作工嫌麻烦,每次换班都跳过润滑检查,干到半夜导轨的油烧干了,直接把滑动面拉了一道深沟,修了整整一周,耽误的产能损失了小几十万。
前几天徒弟问我,天天守着这震得人麻的铁疙瘩,会不会觉得闷。
我指着刚锻出来的一根粗车轴说,你看这根轴,将来要装在拉几十吨货的重卡上,跑几十万公里都不会断。
哪是什么冷冰冰的铁疙瘩啊。
是咱们给这些硬邦邦的金属,找了个最结实的存在方式。
作者|制造
排版|制造
审核|知知