别把它当大号电焊,这玩意儿切东西根本不靠”烧”
刚入行的新人十有八九会搞错。 举个最直白的对比:你拿氧乙炔割钢板,本质是先把钢板局部烧红烧到熔融,再靠高压氧流把熔渣吹走,切口周围一圈得被烤得发蓝,摸上去烫得能掉层皮。 等离子切割根本不按这个套路来。 它是先把枪头里吹出来的压缩空气,靠高频电火花给”劈”开——就是把原本不带电的气体分子,拆成带正电的离子和带负电的电子,这团等离子弧温度能窜到一万多度,比太阳表面的温度还高。 啥概念? 你平时见的钢板,不管多厚,碰到这团温度的等离子弧,根本等不到被”烧红”的步骤,直接在接触的瞬间就气化了。再靠枪头吹出来的高速气流,把气化的金属碎屑直接吹走,切完的切口窄得离谱,边缘连个毛刺都很少有。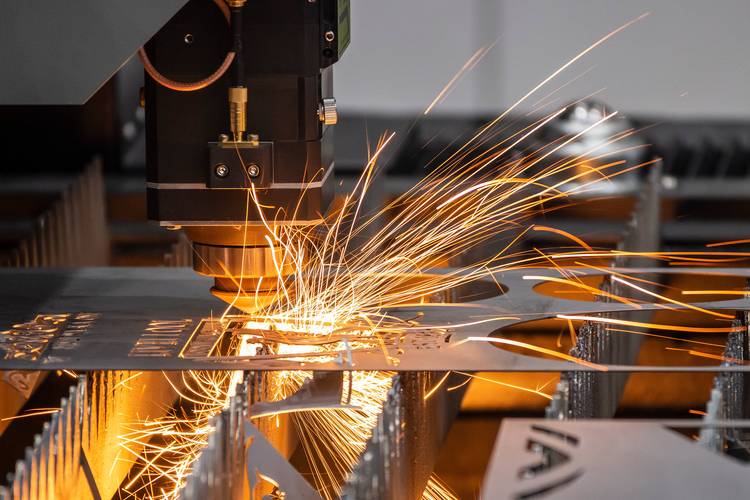
那些老师傅才懂的小毛病,才是真的考验手艺
很多人觉得这玩意儿是自动的,往数控机床上一夹,按个按钮就能切出完美的零件。 哪有那么简单。 上次车间里那台老设备,切到一半突然弧光就飘了,切出来的边跟狗啃的似的,坑坑洼洼不说,还时不时往钢板上溅小熔渣。折腾了快二十分钟,最后发现就是枪头的易损件——那个叫喷嘴的小铜套,被打出来的弧光烧得歪了个小豁口。 换个新喷嘴,立刻就顺了。 说实话,这种小破事,你翻多少说明书都没用。 干这行久了的师傅,耳朵比眼睛还灵。正常切割的声音是连续的、尖锐的嘶啦声,要是声音突然变闷,变成断断续续的噗噗声,不用凑过去看,就知道要么是气压不够了,要么是喷嘴堵了,再不就是枪头离钢板太远了。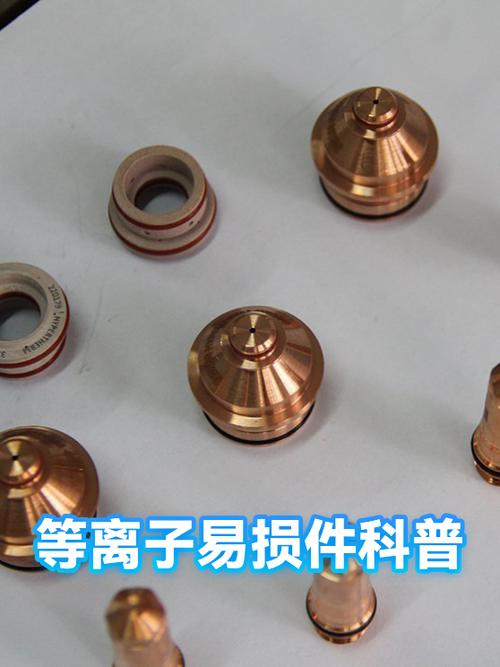
别神化它,它也有干不了的活
现在网上总有人吹,说等离子切割啥都能切。 拉倒吧。 它最擅长的就是切碳钢、不锈钢、铝板这些导电的金属板,你要是拿它去切个瓷砖、切个玻璃,根本打不着弧——人家根本不认不导电的玩意儿。 还有,它也不是切越厚的板越好使。通常来说,切个二三十毫米的板,它比氧乙炔快好几倍,切口还整齐。真要是碰到五六十毫米的超厚板,它的效率反而就下来了,还不如老老实实换氧乙炔割。 不过话说回来,现在车间里大部分的钣金加工,根本碰不到那么厚的板。平时切个几毫米到二十来毫米的板,等离子切割的效率,真的是其他方法比不了的。 上次小徒弟问我,为啥这玩意儿叫”等离子”?听着跟科幻片里的东西似的。 我跟他说,哪有那么玄乎。你夏天见的闪电,就是自然界里的等离子体。只不过人家把这团会放电的东西,装在枪头里,对准了钢板切而已。 他当时愣了半天,说合着我天天在车间跟闪电打交道? 对啊。 你以为呢。作者|制造
排版|制造
审核|安然