2026-10-21 21:17:03
作者:
制造
刚推开车间的防火门,那股混着机油、铁锈和冷轧板冷冽金属味的气浪直接糊到脸上。耳朵先被“哐——嚓”的巨响攥住,震得脚底板麻酥酥的。抬头就看见半人宽的钢板顺着进料台滑进去,不过两秒的功夫,出来就整整齐齐切成两段,切口亮得连一点毛刺都摸不到。
你以为它是个超大号的铁皮剪刀?错得离谱
刚入行的新人十有八九会这么想——不就是俩锋利的刃口,对着铁皮一压,咔嚓就断了?跟你在家用厨房剪剪铝箔纸有啥区别?
真没那么简单。
如果真的是俩完全平行的刃口对着压下去,要把两厘米厚的钢板剪断,得用的力能把整台机床压得散架。实际上现在的剪板机,上刀架都是带着个微小的倾斜角度的——也就是行内人常说的斜刃剪切角度。就像你裁A4纸,把剪刀斜着慢慢划过去,比直愣愣压下去省一半的劲,切出来的边还齐。这个角度调大了,切起来省劲,但切出来的板边会被拉出斜棱;角度调小了,切出来的边再齐,机床的负载能翻一倍,用不了半年导轨就磨坏了。
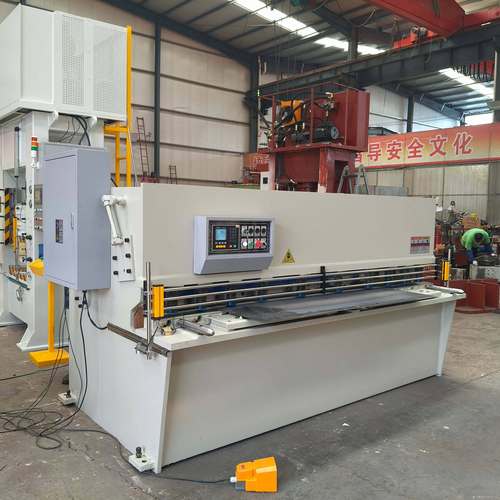 剪板机斜刃剪切角度实物对比图
上次有个新来的小徒弟,为了切更厚的板,偷偷把斜刃的角度拧大了两度,第一刀下去是顺,切完才发现板边斜了快一毫米,后面拼机箱的时候,缝大到能塞进去一张名片,整批板直接当废铁卖了。当时班组长追着他绕车间跑了三圈,现在想起来那场景都好笑。
最容易出问题的,根本不是刀刃
很多人碰到剪出来的板有毛刺、边不齐,第一反应就是刀钝了,赶紧拆下来磨刃口,换刀片。
说实话,我见过太多这种冤大头了。
上次隔壁合作厂的师傅打电话过来,急得嗓子都哑了,说他们的剪板机切出来的板,每到最后十公分就出波浪边,换了三次进口刀片,花了小两万,问题一点没见好。我们带着工具过去蹲了半天,连刀架都拆了,最后发现根本不是刀的问题——是进料台的支撑脚歪了。板走到头的时候,整头沉下去半公分,刃口切到最后压不实在,可不就压出波浪边?
稍微把支撑脚的高度调正,试切了一块板,边齐得能照见人。那个师傅当时脸都绿了,说之前花的钱纯纯打了水漂。
说白了,剪板机最磨人的故障,从来都不是看得见的刀刃问题。大部分时候是刀架行走的同步间隙出了问题——就像你家用了十年的抽屉,轨道松了,拉的时候左右晃,剪板机的上刀架走久了,两边的传动部件磨出了缝隙,左边走了十公分,右边才挪了五公分,那切出来的板能齐才怪。
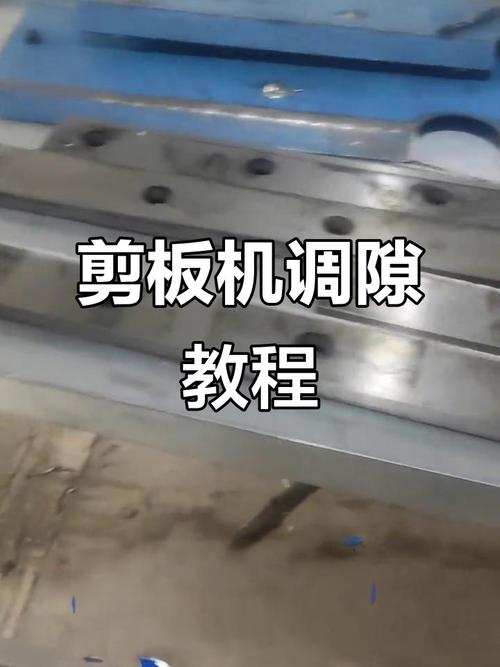 剪板机刀架同步间隙调整现场图
还有更隐蔽的,比如压紧料脚的弹簧软了,切的时候板被挤得往上窜,切出来的边就带着小毛刺。这些问题你盯着刀刃看半小时,半毛钱原因都找不到。
老师傅攒出来的操作细节,没人会写在说明书上
 老师傅攒出来的操作细节,没人会写在说明书上
说明书上写的操作流程,都是最理想状态下的步骤,真到了车间里,满是铁屑、油污,谁能照着书一点不差的做?
我刚入行的时候,总觉得剪板机就是按个按钮的事,直到第一次没清进料台上的铁屑,切出来的板面上压了好几个深凹坑,被师傅罚着擦了一周的机床,才知道这些细碎的小事有多要命。
比如推板的时候,很多人总喜欢把板硬往挡板上顶,觉得顶得越紧,切出来的尺寸越准。错了。靠挡板的时候要顺着进料方向轻轻带,别硬顶,硬顶的劲太大,挡板会被顶得歪个零点几毫米,切第一块板可能没差,切个十块八块,尺寸差得能攒出半张板的废料。
还有,每次上班开机,别着急直接切厚板。先拿块剩下的薄铁皮空剪个两三刀,听听刀架走的声音顺不顺,有没有卡顿的异响。要是听见“咯吱”的摩擦声,赶紧停了查,别硬扛。上次有个师傅嫌麻烦,开机直接切两厘米的厚板,结果刀架的同步带直接崩了,碎块飞出去擦着他的安全帽过去,现在想起来都后背发凉。
前几天去车间转,又碰到那个之前把斜刃角度拧错的小徒弟,现在他已经能独立调刀、对挡板,切出来的板边亮得能照见他自己的影子。他跟我吐槽,说现在才懂,为啥之前师傅总说,机床从来不会骗人。你平时懒得清铁屑,懒得查间隙,到切板出问题的时候,它绝对不会给你留情面。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被铁锈味裹着的剪板机,剪一下藏着多少没人说的门道
文章链接:https://m.lfdjt.com/p/zhizao/a/12282.html