上周带刚毕业的小徒弟逛下料工段,刚走到水刀工位旁边,这小子突然往后蹦了半步。不是怕机器噪音,是被悬在工作台上方那根细得像缝衣针的水柱吓了一跳,瞪着眼问:“就这?能切穿3厘米厚的钛合金板?”
我没直接答,让他站在安全线外面等了半分钟。
那根本不是普通的水
刚开机的时候先开纯水试喷,那股水打在水泥地上连个白印都留不下,打在手上顶多是夏天自来水的凉度,连皮肤都刺不破。很多人对水刀的误解就从这儿开始——觉得它就是靠高压水的冲击力硬砸材料。错了。真正咬碎材料的是混在水柱里的磨料。
等操作工把混着磨料的管路阀门拧开两圈,那根水柱出去两厘米,声音就变了。从“嘶”的轻响变成“唰”的锐鸣,打在钢板上的细碎火花顺着工作台往下掉。磨料的占比大概是整股切割流的三分之一,顺着砂斗的重力落进混合腔,被高速水流卷着一起冲出去,就像你拿普通水枪冲不动墙上的旧墙皮,但是往水枪里混一把细沙子,冲上去连墙皮带腻子都能刮下来一层,道理是一模一样的。
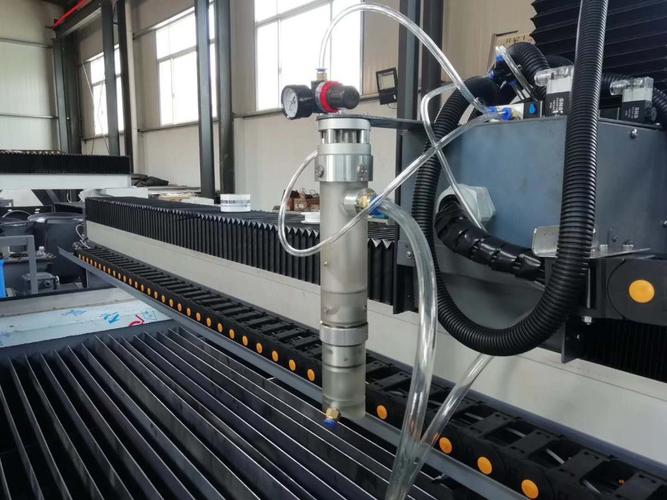
说实话我刚入行的时候也傻,第一次见它切厚防弹玻璃,盯着工作台愣了十分钟。那玻璃切完的边摸上去连个毛刺都没有,连钢化玻璃最怕的内应力裂纹都没崩出来——换等离子切的话,切完的边都得烧得发蓝,沾着一层熔渣,还得拿角磨机磨半天才能用。
它最金贵的地方根本不是切割头
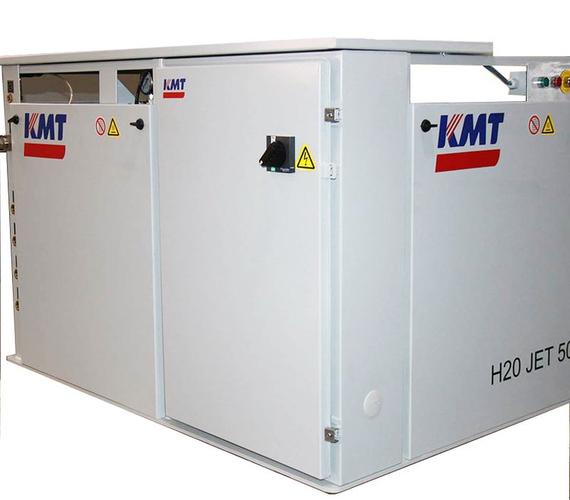
很多人第一次凑到水刀旁边,都仰着脖子盯着悬在半空的切割头看,觉得那精密的小喷嘴是全机器最金贵的部件。真不是。真正费钱、最容易出故障的,是躲在两层隔音罩里的高压增压器。
要把水加压到能带动磨料的程度,管子里的水根本不是我们日常见的液态,是跟子弹一样的刚性流。上次车间的增压器密封件坏了,那漏出来的高压水直接把旁边搁着的薄铁皮工具箱切了个整整齐齐的直角缺口,当时在场的几个人全下意识往后退了三米——那玩意儿要是打在人身上,根本不用破皮,直接就能把骨头削出一道沟。
新操作工最容易在这儿栽跟头。切薄板的时候把磨料流量开太大,结果切出来的边全是麻面,跟被狗啃过似的;下班了忘了关砂管的阀门,第二天早上一开机,磨料直接堵在混合腔里,拆下来通管路就得花俩小时,通的时候还得拿铜棒轻轻敲,不能用钢的,怕把腔壁敲变形,后面再切出来的缝就歪歪扭扭的。我见过最离谱的操作,是有人图省事把筛过的河沙当磨料往里加,结果切了不到半小时,喷嘴的孔就被沙里的硬石子堵死了,换个喷嘴小一千块没了,那师傅最后被扣了半个月绩效,现在每次换磨料都要筛三遍,比家里老人筛面粉还仔细。
它最讨喜的优点根本不是“硬切”
网上总吹水刀是“万能切割机”,什么硬东西都能切。其实车间里天天用的水刀,最值钱的本事根本不是能切硬金属。它切割的时候根本不产生热。
你想啊,切那种遇热就变形的材料——橡胶、海绵、碳纤维板,要是拿激光切,边都得烧化了,还会冒那种辣眼睛的黑烟;切铝塑板、夹芯板,等离子的高温直接把中间的塑料层熔成一滩粘在边上,刮都刮不下来。水刀就不一样,切完的材料拿在手里顶多是温的,连最容易受热翘曲的薄铜排,切完的边都是直的,根本不用二次校平。上次接了个切防弹玻璃的活,客户要求切完的边不能有任何应力裂纹,换了激光、换了线割都达不到要求,最后还是上水刀,一次就成了,切完拿起来对着光看,边整整齐齐的,连个小缺口都没有。
别信网上吹的水刀能切钻石。那都是实验室里拿特殊磨料凑出来的极端案例,车间里的水刀根本不干那事——它就是老老实实给各种怕热、娇贵的材料做精准下料,不玩那些花活。
昨天小徒弟第一次独立操作水刀,切完一块2毫米厚的铝板,拿起来对着边看了半天,转头跟我说,原来这玩意儿厉害的地方根本不是能切多硬的东西,是它切的时候从来不会把材料切“坏”——不像别的切割方式,切完总会给材料留个热影响的疤。
我没接话。
干制造这行久了就知道,最牛的工艺从来不是靠蛮力把东西切开,是你切完之后,材料还跟原来的状态一模一样。
作者|制造
排版|制造
审核|乐乐