刚拐过车间的高压清洗工位,最先钻到耳朵里的不是机床主轴的轰鸣,是细水长流的”哗哗”声——那是磨床在干活。
上周带刚毕业的小徒弟凑过去瞅,他斜着眼睛扫了半圈,撇撇嘴:”不就是个拿砂轮蹭铁的机器?跟我平时用的角磨机有啥区别?”
我没跟他掰扯,直接指了指台面上刚磨完的直线导轨滑块。那表面亮得能照见他脑门上挂的汗,用指腹轻轻蹭过去,连一点划手的纹路都摸不到。
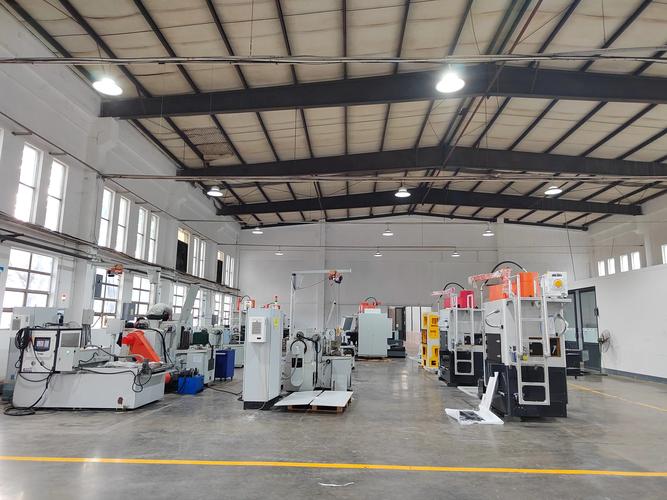
你以为的”蹭铁”,其实是跟微米级的精度死磕
很多人对磨床的印象,还停留在火星子乱飞、铁屑四溅的粗加工场景里。错。
现在车间里常用的精密磨床,全是湿式作业的路子——冷却液从砂轮的两侧对着加工面哗哗浇,别说火星子,连细碎的铁屑都飘不起来。你说它是在”蹭铁”,真的是太低估它的本事了。
你平时拿指甲锉磨指甲,力度稍大就磨过了头,磨床的逻辑跟这个其实差不多,但它对进给量的控制,是按微米算的。普通粗磨的进给量可能也就头发丝直径的几分之一,精磨的时候,每次进刀的量,还没你呼吸吹出来的灰尘颗粒大。就这么一点点往下”蹭”,反复蹭个十几遍,才能把铁块表面那些肉眼看不见的凹凸,磨到所有零件拼在一起的时候,严丝合缝到连一张A4纸都塞不进去。
为啥要这么抠?你想啊,机床里的导轨、液压系统的阀芯、甚至汽车发动机里的曲轴,要是表面粗糙度差个零点几微米,来回跑个几个月,间隙就大了,整个设备的精度就垮了。
干了这么多年,最怕它突然”闹脾气”
磨床这东西,平时不声不响的,闹起脾气来真的能把人急出冷汗。
上个月就碰到过一回,磨出来的滑块表面带着一圈圈规律的螺旋纹,小徒弟一开始以为是砂轮没修平,拆下来用金刚石笔重新修了三遍,装上去开机,纹还是在。我蹲在机床旁边听了十分钟主轴转的声音,就知道不对——主轴的轴承间隙飘了。
很多人碰到磨床出问题,第一反应就是调砂轮、调进给量,根本想不到藏在防护罩里面的主轴,因为长年累月的震动,轴承的预紧力松了。哪怕砂轮修得再平,转起来有极其微小的晃动感,磨出来的零件全是废的。
还有个特别坑的细节,很多人磨完零件拿下来就用手摸,觉得亮得反光就是合格。根本不是。你得把零件举到工作灯下面,斜着角度看,有没有那种顺着一个方向的细纹路——那个就是砂轮没修到位,或者主轴径向跳动超了,现在看着亮堂堂的,装到设备上跑不了多久就会异常磨损。我刚入行的时候,就因为没注意这个斜着看的细节,一批零件全废了,扣了半个月绩效,现在想起来还肉疼。
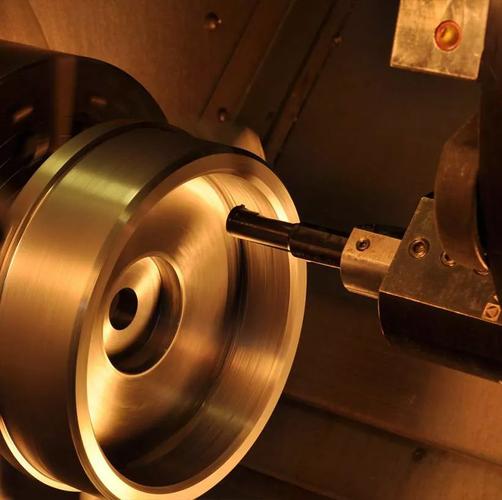
那些没人愿意写在操作手册里的”野路子”经验
在车间待久了,你会发现很多书本上写的操作规范,放到实际产线上根本不好用。就说磨床的冷却液吧,很多教材里写着要保持冷却液洁净,最好是高精度过滤,一点杂质都不能有。
真按这个做你就亏大了。你要是把冷却液滤得太干净,磨下来的细铁屑完全被滤走,砂轮表面的孔隙里很容易嵌满磨下来的金刚砂碎块,这些硬邦邦的碎块蹭到零件表面,就是一道擦不掉的划痕。通常我们的做法,是让冷却液里留一点点极细的悬浮颗粒,刚好能把砂轮孔隙里嵌的碎块冲出来,又不会大到在零件表面划道子。
还有,刚换完新砂轮,别着急直接上高精度零件。得让砂轮空转个十分钟,让砂轮的温度跟车间环境温度持平——不然你刚磨完的时候量着尺寸刚好,等零件凉到室温,热胀冷缩下来尺寸就偏了,整批全是废品。别听人说什么”严格恒温车间加工”,很多中小车间哪有那么好的条件?就靠这一点点小经验,把温差的影响给消掉。
刚磨完的工件绝对不能直接用手摸,表面温度高不说,手上的汗渍沾上去,半小时就会留个锈印子,整个零件就废了。
正说着呢,小徒弟又凑过来,伸手想摸刚磨完的导轨面,我一巴掌把他的手打开。他缩着手笑,说原来这闷不吭声的铁疙瘩,比他女朋友还难伺候。
我没接话。其实车间里这些不显眼的设备,从来都不是什么聚光灯下的”工业明珠”,就闷在角落,每天安安静静转个不停,把那些看起来粗糙的铁块,磨成能凑在一起严丝合缝跑几十年的零件。
就够了。
作者|制造
排版|制造
审核|安然