上周带刚毕业的实习生逛车间,刚跨过重型加工区的黄线,他就捂着耳朵缩了半步。
那台埋在半人高铁屑堆里的老机子,正发出闷得震胸腔的嗡鸣——不是钻床那种脆响,也不是车床甩起来的呼啸,是像有人拿指甲慢慢刮厚钢板的那种沉,顺着脚底板往膝盖骨钻。
我拍了拍他肩膀。
“这就是镗床,别躲,它比你包里揣的所有精密量具都靠谱。”
很多人见了第一面,都把它当成大号钻床
刚进厂的小孩十个有八个分不清两者的区别,觉得不都是在铁件上打洞吗?
差了十万八千里。
钻床打洞是啥路数?是高速旋转的钻头往下硬怼,哪怕你对得再准,钻出来的洞多少有点歪,壁上全是扯出来的毛刺,尤其是厚铸钢件,洞要是歪个几丝,后面装轴承的套子根本卡不进去。
镗床根本不是“打洞”,是给已经铸出来的毛坯洞“修边、找正、扩到刚好的尺寸”。
就拿车间里常加工的大型减速机壳来说,铸出来的时候那个装传动轴的洞本来是糙的,大概比要装的轴承大出去两三毫米,壁上还有浇铸留下的粘砂。你要是拿钻床硬扩,扩完圆度差个十几丝,轴装进去转起来就晃,用不了俩月就磨废了。
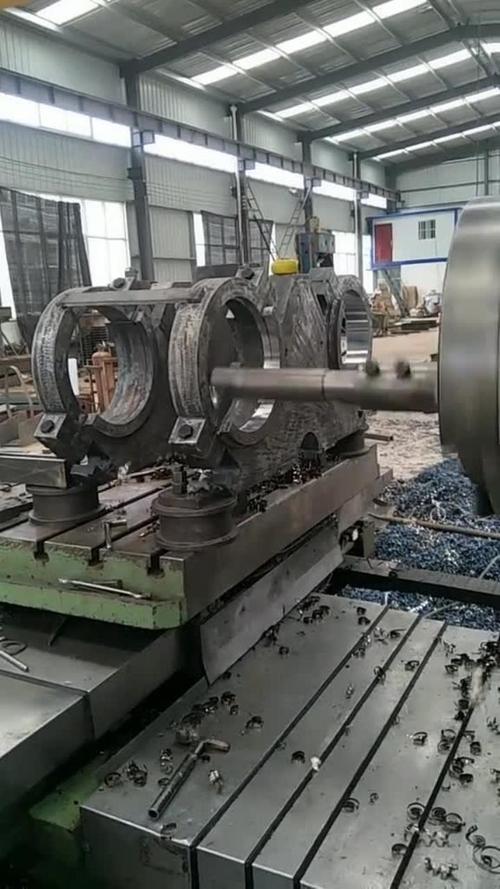
我伸手摸了摸镗杆的外壳,凉的,没有那种因为高速旋转发烫的温度。它根本不快,转速低到你能盯着刀尖看它一点点刮下铁屑——不是那种卷成螺旋的薄铁屑,是厚的、带着暗蓝色氧化层的铁片片,掉下来砸在工作台面上哐当响。
我刚入行的时候跟着师傅磨了三个月的刀。
就为了调这台机子的进给量——太快了刀尖崩,太慢了刀杆震,震出来的洞壁摸上去是麻的,跟砂纸蹭过似的,别说装轴承,你拿手伸进去划一下都能拉个口子。
它的“脾气”,比办公室里的领导难伺候多了
很多新工人刚来,觉得这机子笨,操作面板上就几个旋钮,比那些满屏幕参数的数控机床简单多了。
上次就有个小孩,觉得工作台卡得慢,自己偷偷调大了液压压力,结果镗杆伸出去半米长的时候,直接晃了一下,刀尖在刚加工好的洞壁上划了一道半毫米深的印子。
整个壳子直接报废。
几十万的料啊,小孩当时脸都白了,站在旁边话都说不利索。
镗床最怕的就是“伸太长”——就像你拿一根筷子去捅深罐子的底,伸得越远,手稍微抖一下,尖就歪了。很多产线现在追求全自动,把普通镗床换成数控的,但是碰到要伸个七八十公分镗深孔的活,还是得拉这种老镗床出来。因为数控的刀杆大多是空心焊接的,刚性反而没那么好,老机子的镗杆是实心锻打的,沉,稳,哪怕伸出去一米,只要你进给量卡得准,转出来的圆度能控制在两丝以内——什么概念?就是一根头发丝直径的五分之一。
不过话说回来,现在很多人觉得镗床落后了。你看车间里那些新上的加工中心,亮堂堂的,外壳擦得能照见人,转起来噪音小,屏幕上跳着各种参数,多高级。
我上次跟一个搞设备采购的年轻人聊,他说要把车间里三台老镗床卖了换数控设备,我当时没接话。他是没见过上次那种紧急抢修的场景:客户那边的大型液压机壳裂了,要在现场镗个对中的洞装螺栓,大型设备拉不进客户的车间,最后抬过去一台便携式镗床,两个工人架在设备外壳上,花了八个小时镗完,帮客户省了几十万的停机损失。
这时候谁靠谱?
那些被忽略的细节,才是它能当“定海神针”的原因
我每次调这台老镗床,都得先拿个铜榔头敲敲镗杆的连接法兰,听声音是不是实的——要是有空响,说明连接螺丝松了,哪怕你参数调得再准,加工出来的洞都是歪的。
还有,加工完的第一件事,别着急把工件卸下来,拿个内径百分表在洞的三个不同深度的位置转一圈,数一下指针跳了多少,差个一丝都得重新走一遍刀。
上次实习生问我,为啥现在三坐标测量机那么准,还要靠手摸判断镗孔质量?我给他指了指洞壁上的刀痕,你看,这个刀痕是均匀的,没有深浅变化,说明镗杆没震,这个洞哪怕你拿三坐标测,也是合格的。要是刀痕一块深一块浅,哪怕你测出来尺寸刚好,装上去转不了三个月,轴承就得烧。
刚才说话的功夫,那台老镗床已经把壳子上的洞镗完了,工人拿个毛刷把铁屑扫下来,伸手摸了摸洞壁,朝我比了个OK的手势。
嗡鸣声慢慢停了,车间里又剩下旁边流水线的传送带哒哒的响。
没人给这台老机子评什么奖,也没人给它拍宣传视频,它就蹲在那个角落,啃着那些别人啃不动的硬铁,给整个重工业的底子,攒着那点别人抢不走的精度。
作者|制造
排版|制造
审核|阿辰