刚跨进车间门,那股混着切削液、焊锡和热塑料的味道直接往鼻子里钻。耳朵边全是嗡嗡的震动声,不是那种刺耳的尖啸,是整条线一起晃出来的低频共振,脚底板都麻。
之前在外面听人吹装配线,总觉得那是把人当机器使的地方,所有人钉在固定位置,重复着一模一样的动作,像个没有感情的拧螺丝工具。真蹲在旁边盯了一上午才发现,根本不是那么回事。
你以为的“重复劳动”,其实全是算出来的
装配线最核心的秘密根本不是速度,是“节拍”。就是每个工位必须完成手上所有动作的时间,差一秒都不行。
别觉得这是故意折腾人。你站在工位上,要装三个卡扣、插两根线束、拧两颗自攻螺丝,看起来随便谁都能上手?这些动作的顺序是反复测过的:先装卡扣还是先插线束?伸手的距离要控制在一臂以内,超过的话你一天下来胳膊要废。连物料盒的角度都调过,卡扣要放在你右手边最顺手的位置,线束要搭在盒沿,不用你低头翻找。
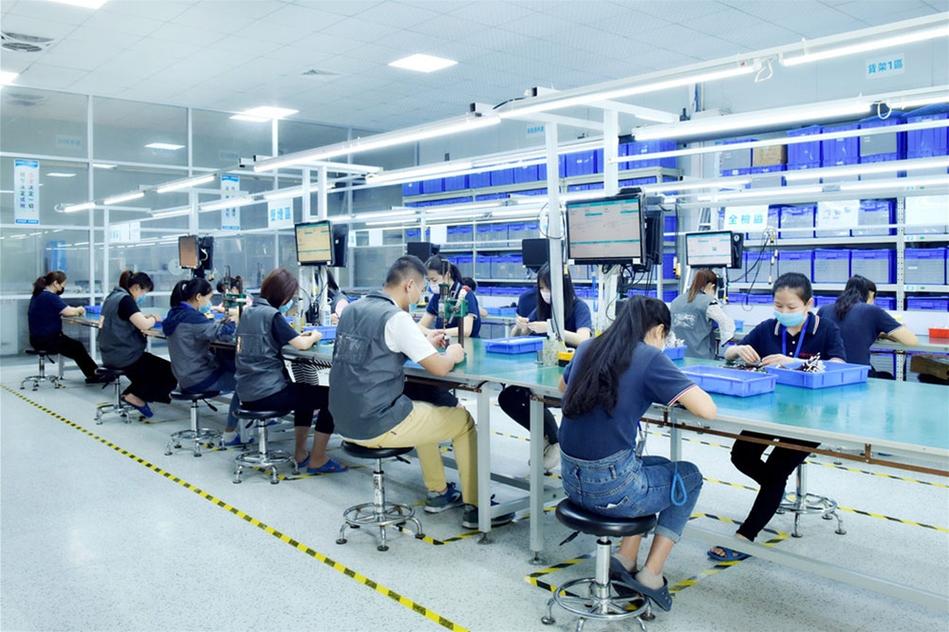
说真的,我刚入行的时候也觉得这套东西反人类,直到有次替一个腰伤的老师傅顶了半小时工位,才发现人家留的那点动作余量,刚好够你换个姿势伸个懒腰,多一秒都不会给你留——毕竟整条线在匀速往前送工件,没人等你。早年没有测节拍的时候,工位之间的距离拉得老远,工人一天走的路能绕车间三圈,后来把所有动作拆解了重新排布,反而比之前省了一半力气。
别信“机器换人”的鬼话,线停下来的成本你根本扛不住
很多外面来参观的人,盯着线上的机械臂看半小时,转头就说“现在根本不需要工人了”。拉倒吧。一条正常跑的装配线,线上的人永远比你想象的多。
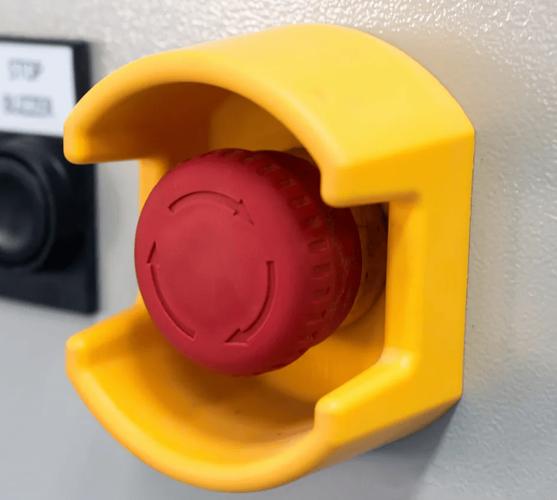
机器人是快,可它傻啊。上次线体上的传动链卡了个掉落的螺丝帽,机器人还在按程序往前送料,直接把前面半排装到一半的工件顶得歪七扭八,等监控室的人按急停,已经废了二十多件。每个工位旁边都有个红得晃眼的大按钮,平时谁都不敢碰,真出事了拍下去,整条线的嗡嗡声瞬间停,那两秒的安静,比持续了几小时的噪音还让人发慌。
很多人算过账,一条中等规模的装配线停一分钟,损失的钱够普通工人发三天工资。所以线上的老师傅根本不是在做重复劳动,是在当整条线的“人肉传感器”——听声音不对,摸一下工位的温度,看工件的位置偏没偏,这些东西靠预设程序的机器人根本学不会。不过话说回来,也不是所有的故障都靠人扛。上次有个新来的小伙子,第一次看到线体突然停,慌得直接蹲在地上,以为自己捅了大娄子,结果是前面的工位掉了个棉纱手套,卡进传动带了,巡检的师傅两分钟就掏出来,线重新转起来的时候,小伙子后背的汗把工服都浸透了。
你每天用的东西,没你想的那么“严丝合缝”
我见过太多刚接触制造的人,拿着放大镜看装配线出来的成品,挑出来一点缝隙就骂“质量差”。错。所有的装配动作,都是在“允许的偏差”里凑出来的。
两个塑料壳对在一起,缝隙差个零点几毫米,根本不算问题,毕竟注塑出来的壳子本身就有收缩变形,你要追求完全严丝合缝,那生产成本能翻三倍。比如装日常用的小电器,里面的线束如果卡得太死,后面维修的时候根本抽不出来,如果留的间隙太大,又会在机器运行的时候晃来晃去产生异响,这个度,就是线上的工人摸了几千个工件摸出来的手感。
之前碰到过一个刚从学校来的实习生,拿着卡尺量工件的拼接缝隙,说不合格要挑出来,结果老师傅看了一眼,说这偏差在允许范围内,你要是全挑出来,今天的产量完不成,晚上大家都别想下班。真的,别把工业化生产想得跟手工艺品似的。装配线的本质,从来不是做出完美的东西,是在成本、速度、质量三者之间,找个所有人都能接受的平衡点。
下班的时候走在车间门口,还能听到后面装配线的嗡嗡声,跟几百个蜜蜂窝凑在一起似的。没人会特意跟你说,这些转了几十年的线体上面,藏了多少人摸出来的经验,多少被磨得发亮的物料盒,多少按过急停按钮的手心汗。
作者|制造
排版|制造
审核|小北