刚跨进总装车间的门,耳朵先被裹住——不是刺耳的轰鸣,是混着气动扳手的嗒嗒声、导轨滚轮的轻响、工位上师傅偶尔喊一句”递个M8的弹垫”的嘈杂,风里还飘着一点新金属件的切削液余味和密封胶的淡香。
别被”流水线”三个字骗了,它根本不是你想的那样
很多外来参观的人站在车间参观通道上,指着慢慢移动的载具说,哦,这就是总装线啊,跟我们老家食品厂装饼干的线没啥区别。
我每次听到这话都想笑。
真不是抬杠。早年我刚跟着老周学线体维护的时候,也觉得这东西不就是把零件按顺序排好,传送带走一步拧个螺丝,凑够数量就下线?直到有次线尾的检测台报漏装报警,三个人蹲在地上拆了半台刚拼好的机子,从壳体夹层里摸出来个掉进去的密封圈,那天加班到晚上九点,老周拍着我肩膀说,你记住,总装线最金贵的从来不是那截铁导轨,是线上所有环节串起来的容错率——差一点,就全是白忙活。
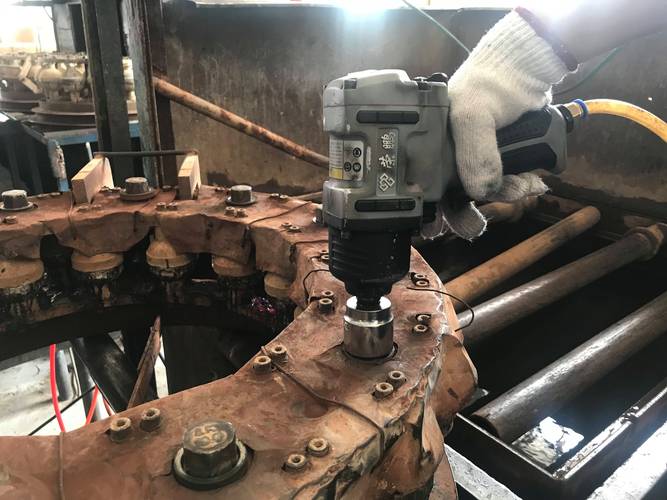
很多人觉得总装线就是把散件拼起来就行,其实真不是。你看着每个工位的动作简单,拧螺丝、接管线、扣外壳,每一步的力度、角度、顺序,都是之前试了几十上百次磨出来的。就拿拧螺丝来说,不是你拧得越紧越好——扭矩打超了,螺栓容易断在壳体里,后期维修根本取不出来;扭矩不够,机子跑俩月螺丝松了,轻则震动异响,重则零件脱落砸坏内部结构。
每一个工位的”停留时间”,都是算到骨头里的
你以为传送带的速度是随便调的?
才不是。线体上每个载具走到工位边,会自动卡停,等工位上的人把手里的活干完,按一下放行按钮,载具才会顺着导轨走到下一个位置。这个卡停的时长,是掐着秒表算出来的——熟手平均干完这摊活要花多久,新人最长能容忍的等待时间是多少,前后两个工位的活能不能接上,全要算得明明白白。
之前有个新来的线长,想提效率,直接把线速调快了10秒,结果第一天就乱套:前面工位的师傅刚把冷却水管接好,载具就动了,管子接口没卡紧,流了半导轨的冷却液;后面拧外壳的师傅跟不上节奏,三个载具挤在导轨上,把定位块都撞歪了。那天光清理导轨上的冷却液、校准定位块,就花了快一个小时。
总装线的节奏从来不是越快越好,是每个工位的人都能从容把手里的活做对,不堆活、不赶工。你伸手摸一下导轨侧边的磨痕,那些深浅不一的印子,全是之前节奏没卡准,载具挤来挤去磨出来的。
现在的新线比以前灵活多了。搁以前的老线,导轨是焊死在地上的,换个产品型号,要花大半个月拆导轨、挪工位、重新调工装。现在的线体大多是模块化拼的,就像你家里拼乐高,要调整工位位置、换个工装夹具,半天就能搞定,不用大动干戈。
那些藏在缝隙里的”小bug”,才是总装线真正的考验
干总装线久了,你就会发现,最让人头疼的从来不是正常装配的过程,是那些藏在细节里的小问题。
就比如之前碰到过一次,整条线毫无征兆地停了——不是设备坏了,是某批送来的零件,定位销孔偏了0.3毫米。就这么点距离,人眼根本看不出来,所有工位的定位销都卡不进去,载具排在导轨上,安安静静像等着上课的小学生。当时全车间的人都头大,线长拿着游标卡尺挨个量零件,额头上的汗滴在卡尺刻度上,擦都擦不及。最后挑了俩小时,把孔位偏的零件全挑出来,才重新把线开起来。
还有更细碎的。比如密封胶的胶枪出胶量突然不稳,某个工位的师傅没注意,打出来的胶少了半圈,当时看着不影响,等机子发到客户那边,跑了仨月漏液,售后团队要跑几百公里去维修,来回折腾的成本,比在工位上多花十秒补一圈胶高太多了。
说实话,我有时候站在车间里看整条线慢悠悠地走,看着每个工位的人专注地拧手里的螺丝,接手里的管线,突然就觉得,这哪是冷冰冰的生产线啊。它更像一群人凑在一起玩超大号的精密搭积木——每块积木的位置、每下拼装的力度,都卡得死死的,最后拼出来的,是能扛住高强度干活的铁家伙。
上次带个学设计的朋友来逛,他站在参观通道上看了二十分钟,说原来总装线根本不是什么冷冰冰的自动化机器,是把几百个细节,一点点攒成靠谱产品的地方。我当时没接话,递给他个印着厂标的防砸帽——别靠太近,前面工位的气动扳手刚响,别吓着你。
作者|制造
排版|制造
审核|阿辰