上周带刚毕业的小徒弟去检验台。
他指尖蹭过刚磨完的曲轴轴颈,眼睛都亮了,说这手感比他换了蓝宝石膜的手机屏幕还顺,绝对能拿优等。
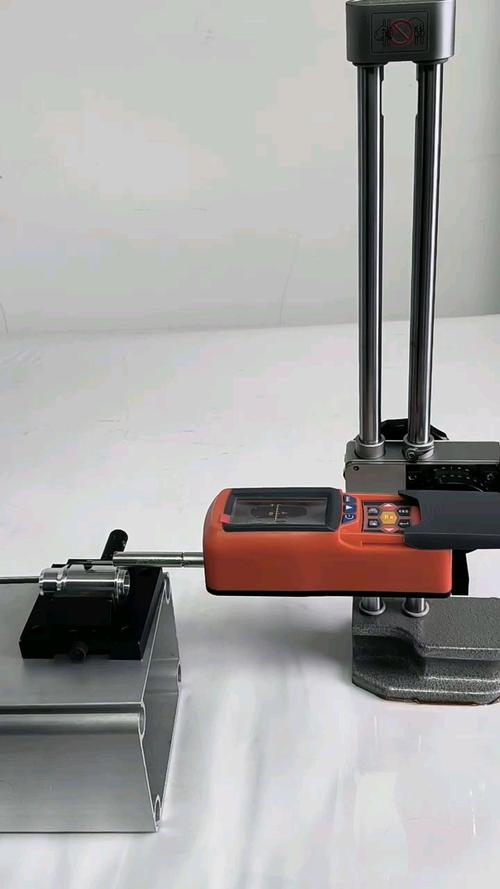
我把粗糙度仪的测针往他刚摸的位置一放。
数字跳出来的瞬间,他脸直接僵住——超差了整整0.3个微米。
你摸出来的“滑”,根本不算数
很多人对表面粗糙度的第一判断,全靠手摸。说实话,这判断从根上就靠不住。
人手指的触觉,最多只能感知到微米级的明显凹凸,那些藏在表面的、几微米深的细密刀痕或者磨削振纹,哪怕你闭着眼摸一百遍,都只会觉得这零件滑得不行。
这些看不见的纹路,不会因为你手摸不出来就消失。装到设备上,带着载荷连续跑几个月,油膜挂不住的地方最先磨损,到时候拉瓦、抖震、压力上不去,拆下来看,轴颈表面全是细密的磨痕,之前摸起来的那点“滑”,根本就是自欺欺人。
我前几年碰过一批交付的液压泵,就是因为轴套的粗糙度差了那么零点几个微米,现场装上去打压力就抖,返厂拆了整整三车,卸的时候那股液压油混着铁屑的味儿,现在想起来都头疼。当时外协厂的质量经理拍着胸脯说,我们这表面,手摸上去连个阻碍感都没有,怎么可能不合格?最后拿显微镜一照,轴套表面全是磨削留下来的螺旋振纹,别说挂油了,跑起来油全顺着振纹的槽子流走了,不抖才怪。
你看不到的纹路,藏着所有的坑
刚入行的小孩总有个误区,觉得粗糙度数值越小,表面越光,零件就越高级。
大错特错。
粗糙度从来不是越光越好。
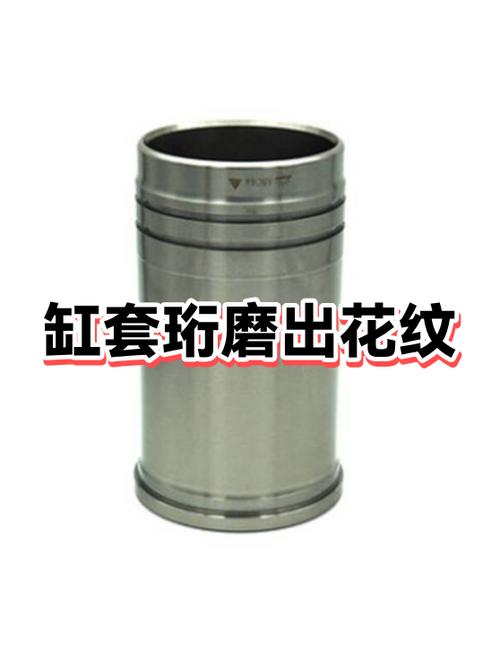
比如发动机里的气缸壁,你要是真把它抛得跟镜子似的,跑个几千公里就得拉缸。人家做珩磨工序,就是要在缸壁上拉出交错的细密网纹,这些网纹的小凹槽是用来存机油的,能在活塞和缸壁之间形成稳定的油膜,要是表面光到连油都挂不住,干摩擦跑不了多久,缸壁就被活塞环磨出一道道深沟。
之前有个外协厂给我们做液压阀的阀芯,为了达到图纸上标的Ra0.2要求,根本不管设计要的纹路方向,上来就用布轮拼命抛,最后测出来的数值倒是完美达标,装到阀套里直接卡得死死的。拆下来看,布轮把原来顺着轴向的细微导油纹路全磨成了杂乱的无方向纹理,阀里的油根本通不畅,阀芯动都动不了。为这事儿我们跟外协扯了快半个月的皮,耽误的交付期,扣的款,够他们做十套这样的阀芯了。
别拿粗糙度当无关紧要的“表面功夫”
很多人觉得粗糙度就是个凑数的公差,不就是个表面的凹凸么,至于这么较真?
真不是。
你做的密封面,要是表面留了锋利的加工硬棱,装上去没俩月,密封垫就被棱切出小口子,漏得满设备都是油。你做的大螺栓接触面,要是糙得坑坑洼洼,预紧力打上去,接触面根本贴不实,时间长了螺栓松动,几百吨的设备晃起来,那是要出安全事故的。
我每次看新人拿粗糙度仪测零件,对着表面随便找个地方一放,测完就抄数,都忍不住要拍他手背。测点选不对,测出来的粗糙度数值连参考价值都没有。你选在零件的接刀痕上测,选在倒角的地方测,选在之前磕碰出来的小凹坑上测,那数再好看,也代表不了零件真正的工作表面状态。
小徒弟现在测粗糙度的时候,会先拿指甲轻轻划一下表面,避开那些容易出问题的位置,找准真正的工作段再放测针,再也不张口就说“我摸着挺滑的啊”。
作者|制造
排版|制造
审核|阿辰