刚推开工区的门,那股混着切削液、细金属屑的味道直接往鼻子里钻。不是车床那种闷乎乎的重油切削味。是带着点凉、带着点细颗粒摩擦感的味道。
嗡嗡声。
不是机床空转的那种闷响,是砂轮高速蹭过硬钢的尖鸣,偶尔蹦出一两点亮得扎眼的小火花,顺着防护罩的缝隙飘出来,落在地上就没影了。
被误会成“打磨”的磨削工艺
很多刚进车间的新人第一次看磨床,都会凑到跟前去问——这跟拿角磨机抛个光有啥区别?
区别大了。
你拿角磨机磨个铁件,蹭下来的铁屑都能攒半把,磨完的面摸上去都是糙的,尺寸差个两三毫米都是常事。但磨削工艺是什么?是砂轮上每一颗磨粒,都像个微型刀头,以每秒几十米的速度扎进零件表面,刮下来的铁屑细得像面粉,薄得跟一层纸似的。
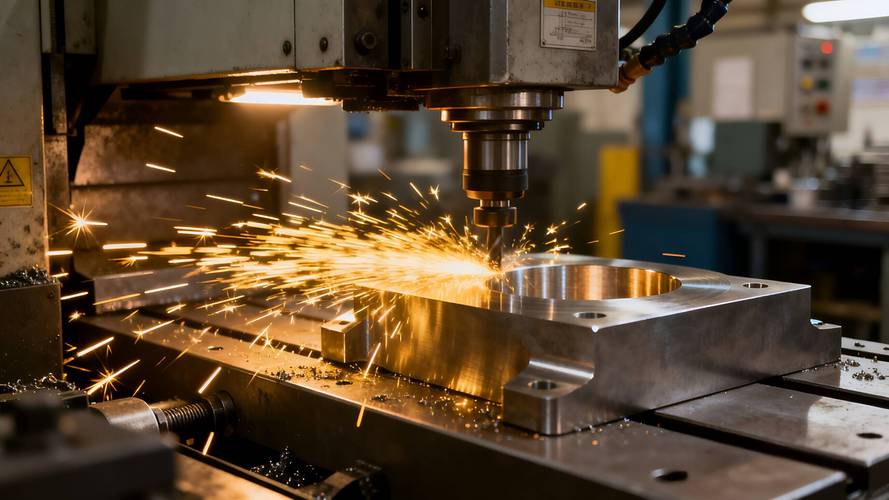
等零件磨完卸下来,你伸手摸一下——不是那种抛完光的滑溜溜,是像摸刚打磨过的黑曜石,细腻,没有一点纹路,拿千分尺卡一下,尺寸误差能控制在头发丝直径的几十分之一。说真的,第一次磨出合格轴件的新人,拿着零件对着灯看的那个眼神,跟拿到录取通知书似的。
砂轮不是越硬越好
带过的徒弟里,十个有八个刚上手会犯同一个错——觉得砂轮越硬,磨出来的零件越光,越不容易坏。
上次有个小伙子,为了磨一批硬度特别高的合金钢轴,特意换了最硬的陶瓷结合剂砂轮,开起来没磨十分钟,就闻见一股糊味。
为啥?硬砂轮的磨粒掉不下来啊。本来磨钝了的磨粒该自己碎掉或者掉下来,露出下面新的锋利磨粒的,结果它硬撑着在零件表面硬蹭,摩擦力越来越大,温度飙升,直接把零件表面给烧出一层软乎乎的回火层——看着亮堂堂的,其实内里已经软了,装上去用不了半个月就得磨损失效。
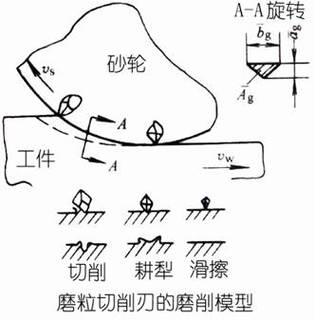
老师傅选砂轮从来不是看“越硬越好”。是要自锐性。就是磨钝的磨粒能自己掉下来,露出新的刃口,这才是好用的砂轮。软一点的砂轮,磨硬零件;硬一点的砂轮,磨软零件——听着是不是反常识?但你在车间蹲三个月就懂了。
那些容易被忽略的“磨出来的麻烦”
很多人觉得磨削就是个最后收尾的工序,前面车削铣削都把形状做出来了,磨就是抛个光凑尺寸。错。
上次碰到一批报废的轴承位轴件,前面车削的尺寸全对,就是磨完之后放了三天,拿千分尺一量,尺寸居然涨了两丝。
啥原因?磨削的时候吃刀太深,表面的残余应力攒太多了。就像你把一块硬塑料反复掰弯,它内部的应力没释放完,等你放那儿不动,它自己就慢慢变形了。这种件你装上去,刚开始尺寸是对的,跑个半年一年,尺寸歪了,轴承卡死,整台设备都得拆。
还有人觉得切削液就是冲掉铁屑的。不对。那东西是给高速摩擦的接触点降温的。你要是开磨的时候忘了开切削液,没半分钟,零件表面就能烫得能点烟,砂轮直接给你烧出个凹坑——上次隔壁班组的师傅赶产量,忘了开阀门,等反应过来,半根轴已经磨成了“烤红薯”,黑黢黢的,摸上去都烫手,直接报废。
说实话,我之前刚入行的时候,总觉得车铣刨磨里,磨是最没技术含量的——不就是砂轮转起来凑上去吗?直到我蹲在磨床旁边调了整整三天的进给量,磨废了七根轴,才磨出第一根尺寸全对、没有表面烧伤、没有螺旋纹的合格件。那瞬间看着防护罩缝里飘出来的细碎火花,突然就懂了。
现在每次路过磨床工区,听见那阵尖细的嗡鸣,看见细得像粉尘的铁屑混着切削液流进回液槽,都觉得——这哪是什么冷冰冰的工艺啊。是几十亿颗细小的磨粒,以最快的速度,在硬邦邦的金属表面,一点点刮出我们日常用的、能摸得到的光滑。
作者|制造
排版|制造
审核|见微