上周带刚分来的实习生逛车间,走到西头第三台机床跟前,他蹲下来找了半天。
“师傅,这台设备咋没铁屑啊?坏了?”
我踢了踢脚边积灰的接屑盘,笑他白读了四年书。这哪是坏了,这是干特种加工的活。
打破“硬碰硬”的老规矩
干了快二十年机加工,我太清楚刚入行的小孩脑子里的固化印象——加工金属嘛,不就是拿更硬的刀,硬把多余的料削下来?车刀削外圆,铣刀铣平面,钻头钻深孔,全程哐当响,铁屑飞得满地都是,手上永远沾着洗不掉的切削液。
我刚入行那会,为了在钛合金件上打个比头发丝粗不了多少的定位孔,废了十七根高速钢钻头,手上的油洗了三天,搓出来的泡沫都是黑的。
特种加工根本不跟你玩这套。它的加工力,甚至不需要跟工件直接接触。
很多人第一次见这设备干活都觉得邪门:电极跟工件隔着一层薄薄的绝缘工作液,中间连半毫米的距离都不到,就靠高频脉冲放电,在接触面打出几千度的瞬时高温,要去掉的那点金属,瞬间就熔了、气化了,顺着工作液流走。全程听不到普通机床那种震得耳朵疼的切削噪音,也没有乱飞的铁屑,加工完的工件摸上去,边缘光滑得连毛刺都没有。
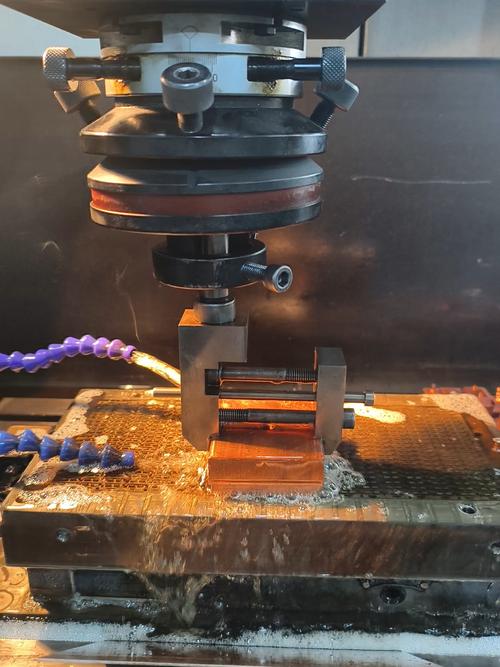
说实话,我头一回见这设备的时候,也觉得是花架子。直到那次打钛合金细孔,普通钻头钻一次断一次,折腾一上午连个合格的孔都没打出来,换这台设备,夹上铜电极,调好参数,人出去抽了根烟,回来一看,三个孔整整齐齐,位置分毫不差。从那以后我就知道,这东西真不是噱头。
别当花架子:它解决的都是普通机床搞不定的烂摊子
车间里总有些老师傅不服气,说再好的设备,不也就是个加工的工具?我们用硬质合金刀,啥硬料削不动?
真不是抬杠。你拿淬硬到HRC60以上的模具钢试试?普通铣刀伸进去,刚走两毫米就震得让你怀疑人生,槽壁铣得跟狗啃的一样,刀具崩了都不一定能走到头。更别说那种复杂的内流道,普通刀具根本伸不到拐角的位置,硬伸进去就断在里面,取都取不出来。
去年我们接了个高温合金的件,内部要做个带三个拐弯的冷却流道,负责铣床的师傅折腾了三天,断了两把刀在工件里面,最后脸都绿了。最后拿电火花成型加工,照着流道的形状做个紫铜电极,慢慢放进去打,两天就把流道整得规规矩矩,连拐角处的圆角都跟图纸分毫不差,对吧。
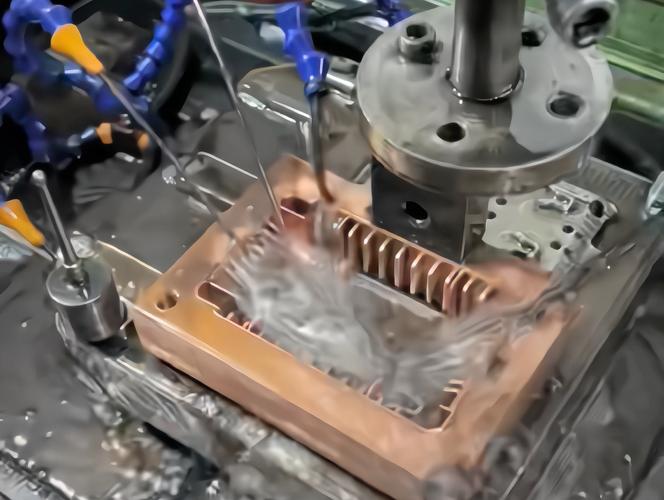
当时车间主任站旁边看,嘴都合不上。他之前还心疼这台设备比三台普通铣床都贵,结果用了半年算算账,光省下来的钻头、刀具钱,还有因为返工耽误的工时,快够付设备三分之一的成本了。现在他每次路过这台设备,都要伸手摸两下面板,那神态,跟摸自家孙子头似的。
其实很多人对特种加工的误解,就是觉得它“不够实在”。但它的核心价值,从来不是跟普通机床比谁加工得快,而是能做到普通机床根本摸不到的加工边界。不管是硬到普通刀具啃不动的陶瓷,还是软到一压就变形的导电橡胶,只要能导电,它就能加工,根本不管你材料有多硬、有多软。
别神化:它也有搞不定的糟心事
不过话说回来,这东西真不是万能的。
上次有个新来的操作工,图省事,拿线切割去切普通的45号钢垫片——那东西普通冲床一下能冲几百片,他非要拿线切割切,切了半天,工作液里飘的全是铁渣,把电极丝给打短路了,断了三根丝,光收拾断丝就花了俩小时,最后算下来,这几片垫片的加工成本,是普通冲床的二十倍。
你说他傻吗?也不是。就是觉得特种加工高级,啥活都想往上凑。其实这就跟拿手术刀切猪大肠似的,精度是够了,但是费劲啊,成本也高。特种加工从来不是普通加工的替代品,更像是给机加工补短板的“偏科生”。
普通机床能干的活,尽量别拿它凑。毕竟放电加工的时候,每去掉一克金属,都要耗不少电,还要消耗电极、换工作液,算下来成本比普通加工高一大截。但要是遇到普通机床搞不定的硬骨头——比如超硬合金上的细孔,比如复杂形状的窄槽,比如普通刀具伸不进去的内部结构,这时候你就知道,这台安安静静的设备,比啥都靠谱。
上次那个蹲在机床旁边找铁屑的实习生,现在已经能独立操作那台电火花设备了。前几天他跟我说,师傅,这设备真好,不用听机床震得耳朵疼,也不用沾满手切削液。
我跟他说,啥好啊坏啊,干机加工的,不管用啥设备,本质都是把多余的料去掉。以前是硬磕,现在是巧干,就这么点事。
作者|制造
排版|制造
审核|柚子