上周带刚毕业的小徒弟摸线,他攥着游标卡尺蹲在铣床边上,对着刚卸下来的铝合金支座量了十分钟,抬头说”师傅,尺寸全对,公差都卡进中差了”。我凑过去拿过卡尺一拉,好家伙,测力压得太狠,0.02毫米的公差硬生生被他压没了。整批27个零件,拆下来重新校形,光返工费就够他三个月实习补贴。
别拿卡尺当三角尺用
很多新人对尺寸测量的认知,还停留在”把两个卡脚贴上去读个数”的阶段。完全不是那么回事。
铝件软,不锈钢硬,塑料件更不用说。你拿钢卡尺的卡脚往软材料上压,力稍微大一点,材料就凹进去一块,读出来的数看着准,实际偏差能到半毫米。
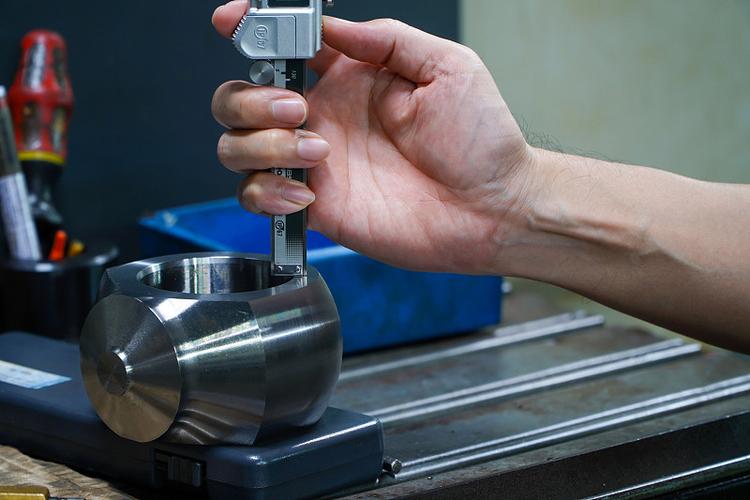
我刚入行的时候师傅骂我,说”你量零件是跟它有仇啊?要把它捏碎了才算完?”后来才摸透,卡尺尾部的弹簧结构本来就是定测力的,你手劲大了,相当于把弹簧压过了头,卡脚歪了,接触面斜了,读出来的数能对才怪。
有次碰到个干了三十年的老检验员,量薄壁铝管的时候,卡脚搭上去就松手指,读数快得很。他说他年轻的时候因为压太狠,把一批薄壁管量废了,整个人被车间主任追着骂了半层楼,从那之后就再也不敢用死劲压卡尺。
你量的位置,根本不是图纸要的位置
比压劲更离谱的,是找错测量点。
那个返工的铝合金支座,图纸上标的孔距是从端面的基准面开始算的。小徒弟量的时候,因为端面有铣削留下的小毛刺,他特意绕开毛刺,从离端面两毫米的位置开始卡,读出来的数看着比基准位置还准。结果装到设备上才发现,孔位偏了0.3毫米,跟配套的轴根本插不进去。
说个更离谱的,之前有个外协厂送过来的一批齿轮,我们抽测的时候拿千分尺量齿顶圆,每个数都卡着公差上限,看着完美,结果装上去转起来就卡。后来拆开看,人家量的时候是在齿轮的同一侧圆周上取的数——那地方因为加工的时候刀具偏了,是整个圆周上最粗的位置,转到对面一量,尺寸直接超差0.1毫米,连最基本的跳动要求都不满足。
说实话,这种事说出来都觉得可笑。但你真在车间待久了就知道,十个测量错误里,有八个根本不是仪器不准,是量的人找错了位置。
你信的仪器,其实早就“飘”了
别总觉得拿个新出的数显千分尺,拿个三坐标测量机,测出来的数就绝对准。
我们车间有个用了快十年的高度规,外壳都磨得掉漆了,每次用之前都要拿标准量块校三次零,比旁边刚买的带数显的新仪器还准。为啥?新仪器拆箱的时候,因为运输路上震了,测头的角度歪了0.01度,测出来的数看着跳得很顺,实际偏了0.03毫米。
之前有次领了一批新的数显卡尺,小徒弟拿着量得不亦乐乎,测了一上午的零件,结果跟老卡尺对的时候,差了0.05毫米——电池快没电了,数显屏上的数字跳得慢,他没注意,读的时候刚好跳了一格。
还有个很多人不当回事的影响因素:温度。
大夏天车间里三十七八度,你刚把刚加工完的零件从机床上拿下来,烫得手都捏不住,就赶紧往测量台上放,热胀冷缩啊。钢零件一米长的话,温度差个十度,尺寸就能差个零点一毫米,你测出来的数,根本就是零件热膨胀后的临时尺寸,等凉到室温了,尺寸又缩回去了。
上周小徒弟又蹲在边上量那个支座,这次他先拿倒角刀把端面的毛刺刮干净,卡脚搭上去的时候手指轻轻搭着不压,量完还把零件放到测量台上搁了半小时,等温度稳了再补测一遍。抬头跟我说”师傅这次没问题”的时候,我把刚入行时师傅给我的那把掉漆的旧卡尺递给他。
他接过去的时候翻来覆去地看,卡脚上的磨损痕迹都快磨平了。我站在边上看着他把每个测量位置的数都记在小本子上,字歪歪扭扭的,突然想起我当学徒那会,因为量错尺寸被师傅罚擦了一周的机床导轨。
其实哪有什么高深的技巧啊。无非就是别偷懒,别想当然,别觉得差不多就行。毕竟你手上差的那一点点尺寸,最后装到设备上,差的可能就是整台机器能不能正常转的问题。
作者|制造
排版|制造
审核|阿辰