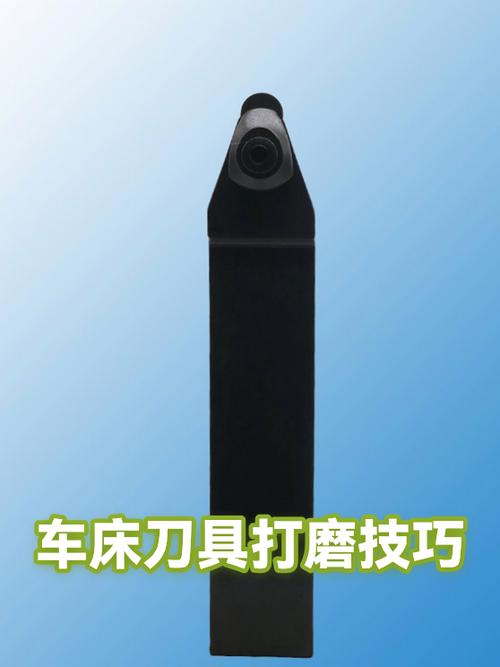
上周带个刚毕业的小孩摸普通车床,他盯着转得发懵的三爪卡盘不敢伸手,我指了指刀架上那片黑黢黢的小硬疙瘩——就这玩意儿,比他攥在手里擦得发亮的游标卡尺金贵十倍。
他当时还愣了下,觉得我夸张。
也是,现在年轻人进车间,先看机床多大、系统多新,谁会注意刀架上那片指甲盖大的切削部分?
别拿豆包不当干粮,那片小硬疙瘩真不是普通铁
很多新人第一次拆旧刀,总觉得不就是块硬点的铁?拿起来就对着砂轮磨,磨得刃口都出蓝火了还在蹭。
真不是。
你要是拿放大镜看刚磨好的新刀刃,能看到刃口那道比头发丝还细的负倒棱——这道棱的宽度通常也就零点几毫米,却是扛住切削区近千度高温的关键。上次有个徒弟磨完刀,把这道棱全磨没了,第一次吃刀就崩了个小缺口,工件表面拉出来一道深沟,他站在机床旁边脸都白了,半天才把那道沟磨掉。
换刀的时候也有讲究,不能随便往刀架上一夹就完事。刀尖高度必须和工件旋转中心完全对齐,差个半毫米都不行。高了低了,切削角度全变,要么车出来的端面留个凸台,要么一吃刀就振得机床嗡嗡响。
切出来的铁屑不对,先别骂材料不行
车间里最常见的扯皮,就是车出来的件表面糙、尺寸飘,一帮人围着查半天,一会儿说毛坯材料硬,一会儿说机床丝杠间隙大,就是没人低头看看排屑槽里的铁屑是什么样。
我当时见个班组赶一批铝件,车出来的面全是细密的刀纹,铁屑卷成一团团粘在刃口上,擦都擦不掉。他们扯了二十分钟什么铝棒纯度不够、冷却液流量太小,我站在旁边差点笑出声。
凑过去看一眼刀架——合着徒弟把主偏角拧成了接近90度,刀跟工件端面几乎平行,吃刀的时候挤得铝屑排不出去,不粘刀才怪。把刀架转个十几度,重新走了一刀,”唰”的一下,薄而亮的铝屑顺着排屑槽飞出来,卷成整整齐齐的弹簧状,落下来的时候带着点余温,工件表面摸上去跟镜面似的。
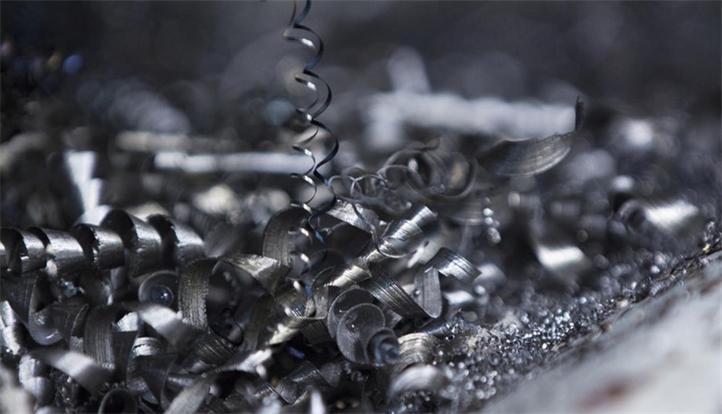
很多人觉得铁屑是没用的废料,其实那是车刀状态的”晴雨表”。正常切削钢件的铁屑,应该是短螺旋状,断成两三厘米的小段,颜色从银白慢慢过渡到暗橙——那温度真的能把劳保手套烫个小窟窿,我刚进厂的时候就被烫过,现在手腕上还留个浅褐色的小疤。要是铁屑发蓝,说明切削温度太高了,要么是进给太快,要么是刃口磨钝了;要是铁屑碎成细末往脸上溅,那肯定是角度不对,刀太脆,再不调整就要崩了。
那些老车工的”怪习惯”,全是拿崩刀换的经验
车间里的老车工,总有几个看着不着调的习惯。
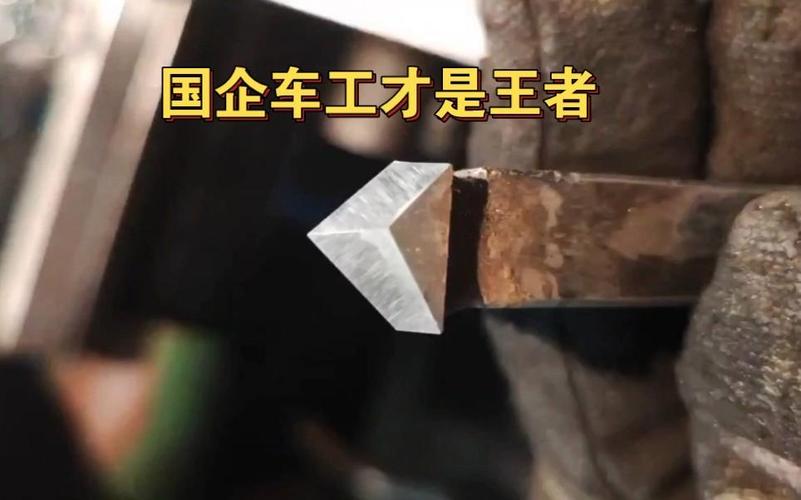
比如换刀的时候,总喜欢用指节轻轻弹两下刀杆,听声音脆不脆;比如吃刀之前,从来不会一上来就把进给量拧到最大,先空走一刀蹭一下工件外圆,听听声音对不对;还有干了三十多年的老周,每次磨高速钢车刀,总喜欢在刃口上蹭一点点肥皂,说这样切软钢的时候不粘刀。
一开始我也觉得是玄学。
直到有次我赶一批紫铜件,磨完刀忘了蹭肥皂,切出来的件全是粘刀的纹路,试了各种参数都不对,最后学老周蹭了点肥皂在刃口,一刀下去,紫铜屑整整齐齐卷着出来,光洁度直接上了一个档次。
说出来你可能不信,现在很多新出的数控刀片,说明书上写的参数看着完美,真到了车间里遇到毛坯硬皮、铸件夹砂,该崩还是崩。那些老车工不用看参数表,手摸一下刃口的磨损痕迹,就知道接下来要把进给量降多少,要把刀尖再往外伸个一毫米还是半毫米。
别不信。
我之前见过个刚从培训学校出来的小孩,换刀的时候把刀尖伸出去快两厘米,第一次吃刀就听到”嗡”的一声振刀,刀杆抖得快握不住,还纳闷为什么程序跟说明书上写的不一样——合着你把刀伸得跟钓鱼竿似的,不震才怪。
硬扛的结果就是,要么刀崩个小缺口,要么工件表面出一圈一圈的振纹,整批件都得返工。
昨天那个刚毕业的小孩,现在已经能独立换刀、对刀,第一次独立切出来的小轴件,光洁度比老班组的平均水平还高一点。他拿着刚拆下来的旧刀跟我说,原来这小玩意儿这么多讲究。
我没接话。
车间的嗡鸣还在响,新的铁屑又顺着排屑槽滚下来,带着点刚切出来的热度。
作者|制造
排版|制造
审核|安然