没找着那根哗哗淌水的冷却管。
老师傅一巴掌拍我后脑勺上:看什么看,这活儿不用水。就是你听说过的干式加工。
为啥放着好好的水不用,非要干切?
干过机加工的都知道湿式加工那点糟心事儿。槽子里的乳化液用不了半个月就发臭,混着铁屑沫子黏糊糊的,沾在袖口上,三天都散不掉那股馊味。用完的废液不能随便排,处理要花钱,排出去污染环境,查得严。
很多人第一反应都是:加工哪能不用冷却液?不带水不得把刀烧化?
这话放在早些年没错,那时候用的都是高速钢刀,耐高温差,不冷却分分钟废。但现在不一样了,硬质合金、陶瓷刀具早就普及了,这些材料本身就能在上千度的高温下保持硬度,根本不怕那点切削热。
大部分热量其实都被切屑带走了,留在刀和工件上的没你想的那么多。
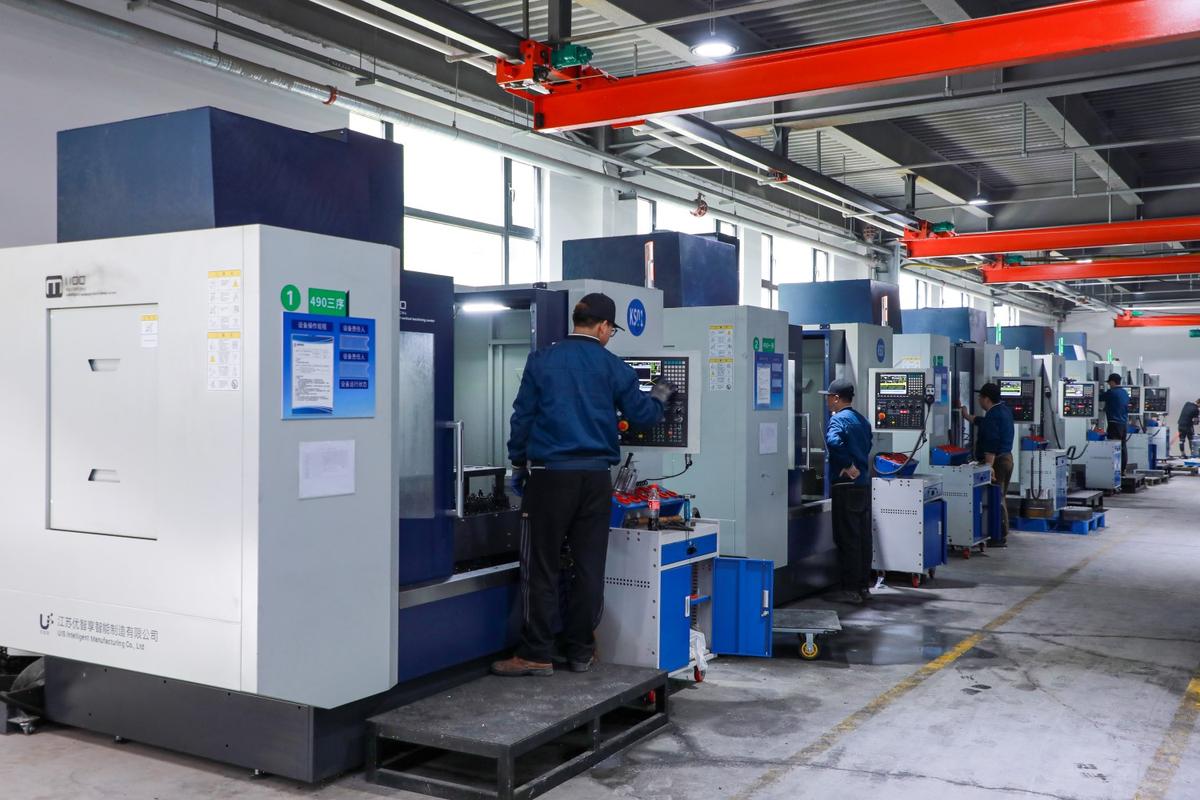
干式加工真的是全干啥都不涂?想错了
我刚入行的时候也以为干式加工就是硬怼,刀上去直接切,啥都不弄。直到跟着师傅调了半个月参数才明白,哪有这么绝对。
现在业内常说的干式,其实分好几种,全干只是其中一种,大多用来切铸铁这种本身脆,切屑碎,散热快的材料。还有很多场合用的是半干式,也就是喷极少量的油雾润滑,一丁点就够,用量连湿式的百分之一都不到,几乎不会产生废液,也不会把切屑弄脏。
我第一次摸刚切好的铸铁工件,还特意伸手碰了碰切屑。居然只是有点温热,远没到烫手的程度。当时那种惊讶,现在都记得,原来真的可以这样。
切下来的碎铁屑还能直接拉去回炉,不用像湿式那样脱油处理,省了一道工序,多省事。
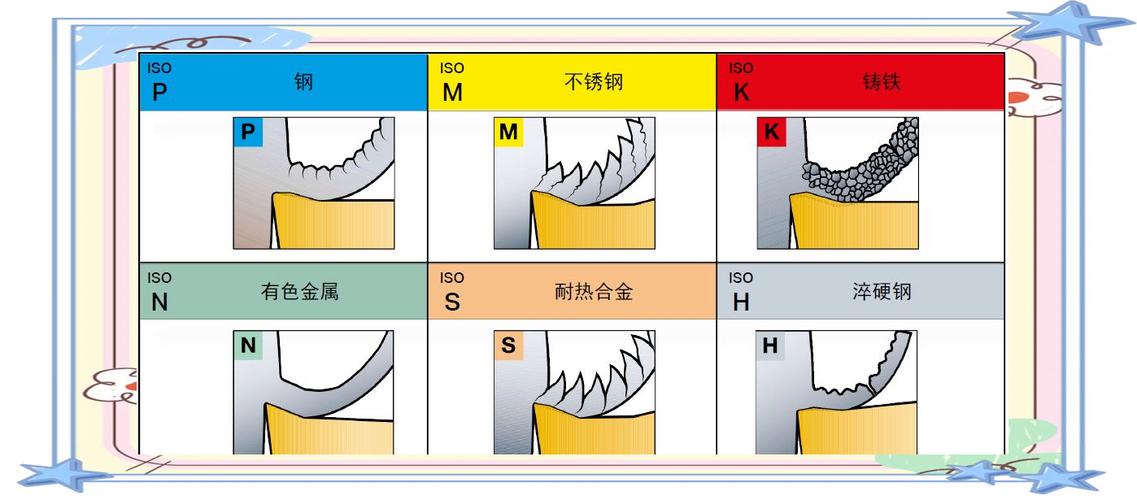
它香,但也不是谁都能用
说实话,干式加工不是什么万能神技,坑挺多。
第一个问题就是粉尘大。全干切铸铁的时候,那粉尘飘得满车间都是,没有强排风根本顶不住,工人必须戴防尘口罩,不然对身体伤害太大。还有噪音,高速切削的时候,没有乳化液缓冲,噪音比湿式大了不止一个档次,我第一天干满八小时,耳朵嗡嗡响了一晚上。
第二个就是费刀,对刀的要求太高。好的干切刀具比普通刀具贵不少,我刚入行调参数那会,一刀没对准,直接崩了一把刀,那时候一个月奖金就那么点,大半个月奖金没了,我蹲在废料堆旁边捡刀头,心疼得直抽抽。
干式加工从来不是为了省水硬扛,它是跟着刀具材料进步走出来的新路,选对了场景才能省成本赚得到。加工软铝、要求极高光洁度的零件,现在还是湿式更靠谱,没人硬上干式。
不过话说回来,现在整个制造圈都往绿色走,干式加工天生就省水省材料,少污染,越来越多的产线愿意试。上次逛新建成的发动机车间,整条线都是干切,地上干干净净没有乳化液的黑印子,空气里也闻不到那股熟悉的馊味,居然有点不习惯。哦,原来机加工也可以不弄得浑身脏污啊。
作者|制造
排版|制造
审核|白杨