上周三刚处理完一条线的皮带跑偏问题,蹲在机架底下拧螺丝呢,脚边滚过来个东西。凉的。沾着乳化液。滚到我工鞋的橡胶边才停。是个巴掌大的带轮,槽边还留着半圈磨出来的亮痕,粗看就是个普通铁环。旁边站的实习小孩捡起来掂了掂,说这不就是车床上车个圆,钻个孔就完事的东西?
你以为带轮就是个圆铁片子?
真不是。我刚进厂那会也这么想,直到亲眼见过一个没做动平衡的带轮,装上去跑了不到十分钟,“啪”的一声裂成两半,飞出来的碎块把半厘米厚的钢防护罩砸出个凹坑,当时操作的师傅吓得手里的扳手都掉地上。
动平衡这东西,从来不是图纸上标个“G6.3”的虚数。带轮转起来的时候,每分钟少说两三千转,哪怕一侧多了一克的金属重量,转起来的离心力都能把整个机架带得抖。你站在旁边摸机架的扶手,能感觉到麻酥酥的震感——这时候皮带的寿命至少要打三折,用不了一周就得磨断换条线,停一次线的损失,够买十个做了好平衡的带轮。
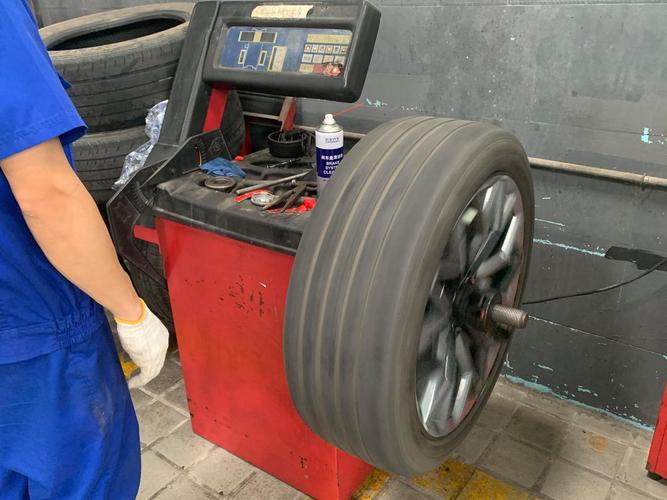
很多人觉得我拿个天平称两边重量差不多就行,差那零点几克算什么?差的就是那零点几克。上次有个班组为了省时间,把粗加工完的带轮直接装上去跑,头三天没事,到第四天整条线的噪音大得隔壁工位都能听见,拆开一看,带轮的轴套已经松了,把轴面磨出了一圈深沟,最后光换轴就花了两天时间,耽误的产能算下来,比省的那点加工费多了十倍都不止。
车床上车出来的圆,为啥还能晃?
你以为卡盘夹得正,走刀走得匀,车出来的外圆就是真的圆?太天真了。
大部分带轮的毛坯都是铸铁的,浇铸出来的时候,内部就攒着一堆看不见的内应力。你刚从车床上把带轮拆下来,拿千分表靠上去测,跳动可能只有两丝,看着完美得不行。等你把它扔在车间角落晾上三天,应力慢慢释放,整个轮体自己就歪了,再测跳动,可能都快到十丝了。
老师傅的做法从来不是车完就用。粗加工完的毛坯,要在车间的水泥地上搁至少半个月,让它把内应力散得差不多了,再拉到精加工工序上一刀一刀修,修完了再上动平衡机打配重。还有那个V型的带槽,槽面的粗糙度是个玄学——太光滑了不行,皮带在上面打滑,磨出来的黑色粉末落得满机架都是,擦都擦不干净;太粗糙了也不行,皮带的边缘被槽面的刀痕磨得起毛,用俩月就裂得东一块西一块,换都换不及。
我见过最绝的一个老班长,从来不用粗糙度仪测槽面,就拿自己的指甲轻轻刮一下槽的内侧,说刮着不涩、没有明显的刀痕,就刚好能用。你说他这是经验主义?人家用了三十年,从来没因为槽面的问题换过皮带,比那些拿着仪器测来测去的年轻人靠谱多了。
最容易被骂的安装细节
带轮做的再好,装不对也是白搭。
很多新人装带轮的操作,我看一次血压升一次。拿着大锤对着带轮的轮毂哐哐砸,把带轮敲得歪歪扭扭塞进轴里,觉得塞紧了就完事。上次有个小孩这么干,装完跑了不到半个月,带轮在轴上打滑,把好好的一根不锈钢轴磨出一圈深沟,那根轴的成本够他小半个月工资,哭丧着脸找班长求情,最后还是跟着师傅花了两天时间把轴拆下来重新磨,才勉强能用。
老师傅装带轮是什么流程?轴和带轮的配合面,连个指纹都不能留。拿无水酒精把两个面擦得干干净净,一点油都不能抹——抹了油当时好装,跑起来带轮就容易在轴上窜。然后拿液压机慢慢把带轮顶到轴的基准面,绝对不能用大锤敲。敲的那一下,冲击力会把之前精加工的精度全破坏,攒了半个月释放的内应力又被你敲出来,之前做的动平衡全白搭。
还有两个带轮的对中,别拿眼睛瞟着“差不多对齐”就行。拿个百分表靠在轮的侧面,转一圈,两个轮的端面偏差不能超过半根头发丝。上次有个班组图省事,拿个棉线拉了下就觉得对中了,结果三个月磨坏了七根皮带,算下来的损失够他们班组扣小半个月的奖金,真的是省了五分钟,亏了几万块。
刚才那个实习小孩把那个捡来的带轮翻来覆去看了半天,问我为啥这上面还有两个小小的铝块凸出来。我指了指那两个小铝片,说这就是之前动平衡打上去的配重。他哦了一声,说原来这不是粘上去的脏东西。
我没接话。车间的机床还在嗡嗡转,乳化液的味道飘在空气里,那些没人写在操作手册上的门道,就藏在这个滚在地上的小铁轮里。
作者|制造
排版|制造
审核|见微