上个月陪朋友跑南京溧水的一家老牌汽配厂,老板姓王,五十多,烟抽了半盒,吐槽了快三个小时。说去年咬着牙砸钱改数字化,钱花了,活没见多干,工人还怨声载道。放现场资料的时候,我看到角落那台几十万的中控屏,落了薄薄一层灰。
改造不是买设备,是换作业逻辑
很多老板的第一反应,就是我要上系统,买传感器,装大屏,把原来的设备都贴上电子标签。仿佛把这些东西堆进去,就算完成改造。
说实话,这是最坑的第一个误区。你原来的车间,找工件靠口口相传,换批次靠纸质单流转,不良品记录靠工人记在本子上,这些老逻辑没理清楚,你就算买了最贵的系统,数据也填不对,跑不起来。
我就说老王这个厂,刚开始改造的时候,服务商把设备装完就走了,留下一套全是专业术语的系统,原来的领料流程没变,工人要领料,还是要找组长开单,再把单输进系统,等于多做一遍活。
换谁愿意干?
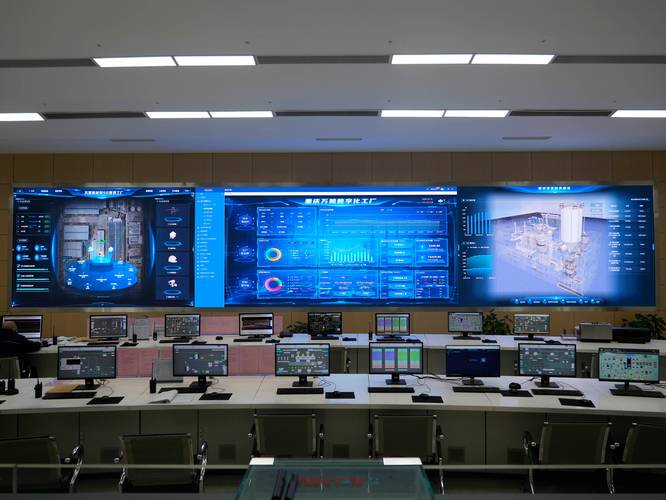
说白了,改造改的是流程,不是堆硬件。你得先把原来车间里那些绕弯的、重复的、全靠经验的环节捋顺了,再往里面加数字化工具,才有用。不然就是买了一堆好看的废铁,撑门面用的。
先跑通一条线,再碰全车间
老王一开始的计划,是整个冲压焊接车间一起改,一步到位。结果改了八个月,预算花了七成,各个工位的数据还是对不上,今天这个工位数据传错,明天那个传感器掉线,弄得工程部天天扑在这上面,正常生产都受影响。
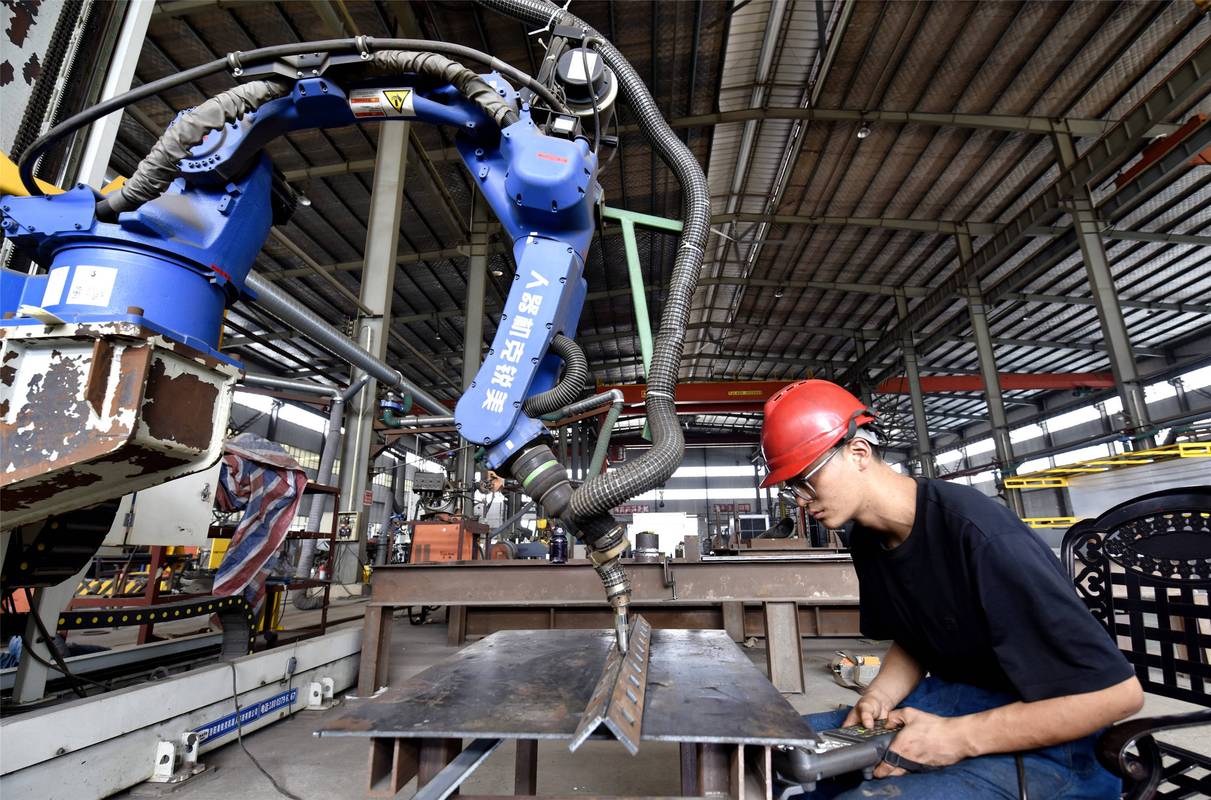
后来还是找了个懂行的人过来,砍了原来的方案,让他们先改核心的焊接生产线,就这一条线,从领料、焊接、探伤、下料全流程顺,所有数据跟着工件走,工人只需要改自己工位的操作习惯。
前后三个多月,跑通了,老王自己算了算,这条线的良品率提了不少,换批次的时间也短了,省下来的人工和物料钱,已经够覆盖这条线的改造成本了。
不过话说回来,不是说全车间改造不对,是大部分传统工厂,没那么多试错预算,也没那么多精力扛着生产停摆改全流程。先拿一条核心线试手,跑通了,赚到钱了,工人也适应了,再往其他线铺,风险小太多,也更容易说服决策层继续投入,对吧?
别把工人放在改造的对立面
我见过最多的改造,全是老板和工程部、服务商在谈,没人问一线工人怎么想。干了十几年的老车工,原来闭着眼睛都能干活,你突然让他每天对着触摸屏录数据,他不会,又怕被裁员,自然会抵触,要么故意录错,要么干脆不用,还是按老方法来。
老王跟我说,他们原来有个干了二十年的焊接班长,带头不配合,说我焊了一辈子,还要个破屏幕教我怎么干活?
后来老王想了个招,让这个班长当改造测试员,每天给他额外补贴,让他提意见,说哪里不顺手,就让服务商改系统。结果不到半个月,班长提了十几条修改意见,大部分都是怎么把操作步骤改得更符合工人习惯,后来系统改完,他自己用得比谁都顺,还帮着去教其他工人。
你看,哪有那么多顽固不化的老工人?你不把他当改造的阻力,把他当参与者,很多问题就解决了。
现在到处都在说数字化,好像传统工厂不改就要被淘汰,很多老板跟着慌,上来就砸钱,结果踩一堆坑。其实改造哪有那么玄乎?就是帮你把车间里那些乱七八糟的信息理清楚,帮工人省点劲,帮你多赚点钱。慢慢来,别贪大,别求快,比啥都强。
作者|商讯
排版|商讯
审核|小准