2026-10-06 11:07:05
作者:
制造
上次带刚进车间的实习生摸机器,隔着玻璃盯着喷嘴动了十分钟,突然蹦出来一句:这玩意儿就是传说中的3D打印机?怎么看起来跟挤牙膏似的。我点点头,本来就是啊。
你看到的堆积,其实是精确到发丝的“搭积木”
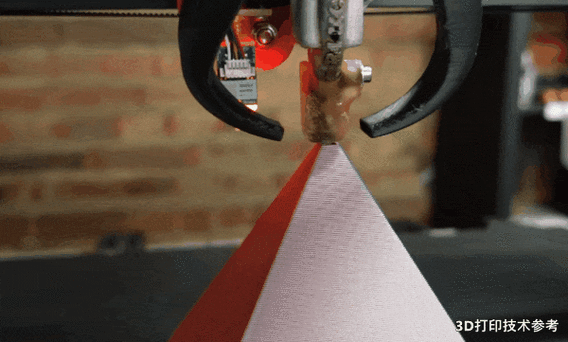 FDM熔融沉积3D打印机喷嘴出料现场图
原理说穿了一点都不复杂,就是把融化的塑料一点点挤出来,凉了变硬,一层一层堆成你要的形状,跟你小时候用积木堆房子没本质区别。
你别看着简单,这里头的讲究多了去了。我刚上手那会,调喷嘴和平台的间距,调了整整三天。高了,塑料挤不上去,吹口气都能吹掉。低了,塑料全挤在喷嘴外面,刮得平台上一道一道全是废塑料,清理都清不干净。
真的烦。
多数新手翻车,第一回都栽在这一步上。你别看它是一层一层堆出来的,精度其实够吓人,通常的桌面机误差都比一根头发丝还细,打个精密的小零件完全够用。
现在很多人把它吹得玄乎,其实说白了就是笨办法,用无数层薄片堆出三维形状,靠的就是精确的运动控制,没什么黑魔法。
大多数人对3D打印机的第一个误区:能随便打任意形状
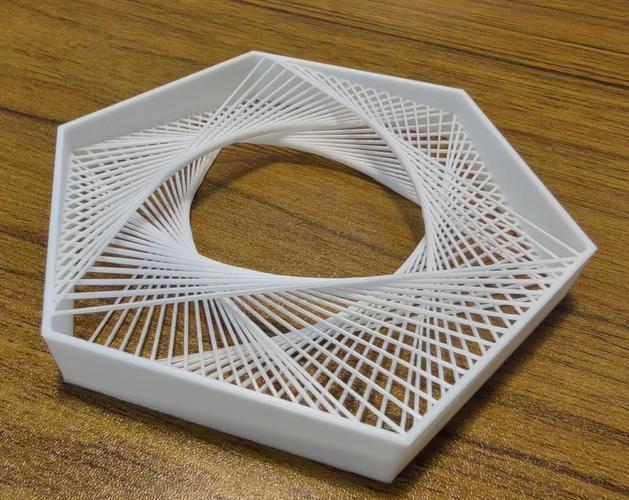 3D打印带支撑的异形悬空零件实物图
很多网上的宣传吹得神乎其神,说无模成型什么形状都能做,其实根本不是这么回事。只要是角度超过一定范围的悬空结构,必须打支撑。不然你想想,半空中悬着一块,塑料刚挤出来还没凉透,重力拉着它往下掉,不成软面条了?
去年设计部一个小孩,拿了个带大角度悬臂的零件来找我,说能不能省了支撑,省得拆坏,还说3D打印本来就不需要支撑对吧?我给他翻出我之前打废的好几个零件,全是没打支撑塌掉的,他立马不说话了。
哪怕是最贵的金属3D打印,也得有支撑,只不过有的支撑可以用酸溶掉,不用手工抠而已。很多新手打完零件最懊恼的一步就是拆支撑,好不容易熬几个小时打印完,拆支撑把好看的边角给抠崩了,前功尽弃。
说实话,3D打印最磨人的从来不是打印那几个小时,是前期调参数、后期处理零件。
它是好用的工具,不是取代一切的魔法
 它是好用的工具,不是取代一切的魔法
现在太多人吹3D打印要取代传统机加工、取代注塑,我在车间待这么多年,就一句话:别扯。它好用是好用,但得分地方用,不能什么活都往它身上揽。
比如你要做一两个异形的定制零件,开模贵得离谱,CNC铣得切一整天,3D打印机几个小时就能打出来,成本几百块搞定,这不香吗?我们车间改个临时夹具、打个样件,全靠它,省了不知道多少事。
不过话说回来,你要是批量做几百个一模一样的零件,还非要用3D打印,那纯纯是浪费电浪费时间。一个零件打俩小时,一百个就是两百小时,开模注塑一天就出来了,成本差十倍都不止。
还有受力的大零件,别用普通塑料3D打印打,层跟层之间粘得再牢,受力还是容易从层间断开。我前年打过一个机床操作手柄,看着挺结实,用了半个月,那天拧个大螺丝,一使劲咔嚓就断了,我差点摔个狗吃屎。从那以后,受力件我一律推荐去CNC铣,从来不敢瞎推荐3D打印。
前阵子有个学工业设计的大学生过来参观,说以后开厂全用3D打印,不用开模不用机加工,多省事。我给他递了个刚打出来的零件,让他自己掂掂,再掰掰试试。他掰了两下没说话。
有些东西,你得亲手摸过打过,才知道它的脾气,哪里是网上看几篇软文就能懂的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅聊3D打印机:不是黑科技是笨办法
文章链接:https://m.lfdjt.com/p/zhizao/a/7046.html