上周三下午,装配组的李姐踹开我办公室门的时候,手里攥着个断成两截的黑色卡块,额头上的汗都滴到工装服领子上了。“哥,这个定位卡块断了,采购说要等三天才能到,产线现在卡着,一小时就是小几万的损失。”我没抬头,指了指窗户后面那个落了半层灰的铁皮柜子旁边。“你去那台机器上打一个,两个小时过来拿。”她顺着我指的方向看过去,愣了——那台3D打印机在角落蹲了快半年,平时除了我偶尔用来打个小螺丝刀手柄,连电都很少通。
别把它当网红晒的那种玩具
很多人对3D打印机的印象,还停留在短视频里那种打动漫手办、Q版小摆件的消费级机器,精度差,打出来的东西一碰就碎,放家里玩可以,真上工业现场纯纯是闹笑话。
但车间里用的这种根本不是一回事。我们装在里面的是高强度光敏树脂,固化之后的硬度接近硬铝,只要不是直接砸、扛几百公斤的静载荷,日常做工装、夹具、小备件完全够用。之前我第一次打出来个卡块,装到定位槽里严丝合缝,比机加工组学徒铣出来的还正——毕竟机加工还要留打磨余量,这个直接按三维模型的尺寸出,连倒角都提前画在模型里了,连去毛刺的步骤都省了。
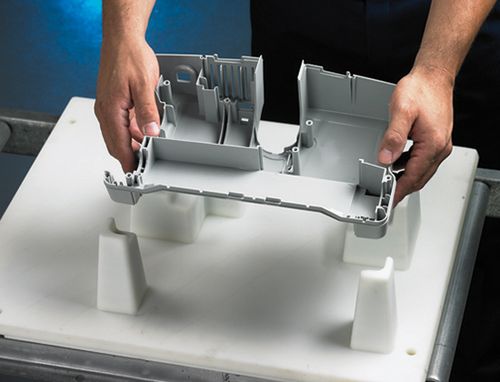
有人算过账说,这么个小卡块,机加工做出来才几块钱,用3D打印反而更贵。真在车间待过的人根本不会算这种账:机加工做个小零件,要画图、排单、上料、铣削、打磨、去毛刺,快的话大半天,慢的话碰上前面排了十几个急活,等两天都是常事。这期间产线停着,一小时的损失够打几百个卡块的料。它从来不是用来替代机加工的,就是补那些急活、小批量活的缺口。
它最值钱的本事,从来不是省材料
网上科普总吹3D打印省材料,没有切削废料,利用率能到百分之九十多。说真的,车间里根本不在乎那点树脂钱——一公斤高强度树脂也就几百块,能打好几十个小工装,废料更是没多少,跟机加工飞的满地铁屑比起来根本不算事。
我们真正在乎的是响应速度。之前有次产线要临时改个定位结构,原来的工装要开个浅槽,要是送机加工的话,得把工装从产线上拆下来,送过去,铣完再拉回来装,折腾大半天,产线就得停半天等。现在直接在电脑上把模型改两笔,往机器里一丢,喝杯茶的功夫,新的工装就出来了,装上去直接跑线,前后连一个小时都用不了。
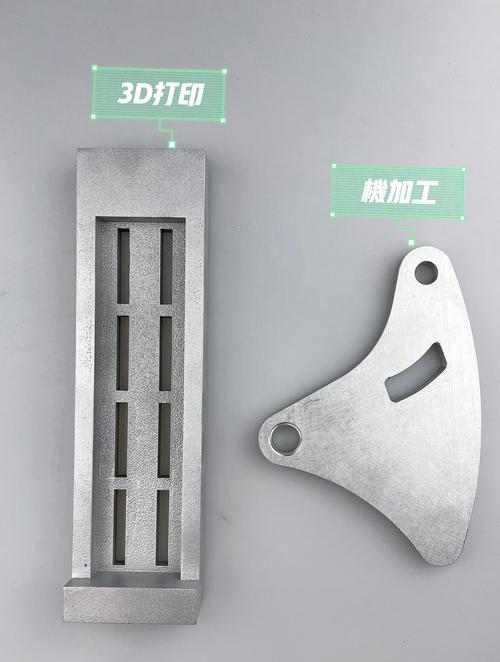
说起来它的小毛病也不少。上个月打个夹具底座,打到一半机器突然停了,我过去一看,喷嘴堵了。当时离产线试生产还有四十分钟,我后背都凉了。拧开喷嘴盖子,用细钢丝捅了两下,清出来一点碳化的树脂渣,重新开机器,没耽误事。这机器的脾气我摸得门清:温度飘个两度,层间结合强度直接掉三成;料卷沾了点车间飘的铝屑,打出来的表面全是小坑;甚至风扇转速不对,打出来的件都会翘边。但架不住它快啊,出点小问题,十分钟就能修好,等机加工的话,半天都排不上单。
别神化它,它的毛病比老铣床还多
我见过不少刚接触这东西的年轻人,上来就说3D打印要取代传统机加工,以后车间里全是这种机器。真的是想多了。它根本干不了重活。要是做那种要扛几吨力的结构件,或者要长期在一百多度环境下用的零件,还是得用钢的、铝的,它打出来的树脂件,六十度以上就容易软,根本扛不住。
上次有个新来的技术员不信邪,非要用它打个替代金属的小传动轴,装上去转了十分钟就断了,差点把旁边的光电传感器打飞,赔了小两千。还有它怕脏,车间里的切削液雾气飘进料仓,粘在树脂料上,打出来的件强度直接砍半。要是赶上梅雨季,空气湿度太大,打出来的件表面会起一层细细的纹路,看着跟发霉了似的。
说白了,它就是个随叫随到的临时钳工,你让它打个小工装、补个急件,它比谁都靠谱;你让它干粗活重活,它立马给你掉链子。
上周李姐拿了新打的卡块回去,装上去跑了三天,一点问题都没有。昨天她还过来问我,能不能帮她打个放扳手的架子,挂在工位旁边。我笑了笑,把模型文件给她发过去——反正这机器现在也闲不住,角落蹲久了,总得接点活干。
作者|制造
排版|制造
审核|小准