刚进车间那十分钟,我连打了三个喷嚏。不是对金属粉过敏,是那种冷冽的、带着细碎金属颗粒的空气钻鼻子的感觉,比办公室里吹了一下午的空调风硬多了。机器的低频嗡鸣顺着水泥地传到脚底板,震得人后槽牙都有点发麻。旁边的小徒弟攥着磨得起毛的记录板,眼睛直勾勾盯着工作台上的铺粉辊,连我走到他身边都没察觉。
别被网上的视频骗了,车间里的增材制造根本不浪漫
之前刷到过太多短视频,把增材制造拍得像科幻电影一样——亮银色的零件从设备里缓缓抬起来,表面带着均匀的层纹,配着史诗感的背景音乐,好像这是什么从天而降的黑科技。
真到了现场你就知道,哪有那么多浪漫。
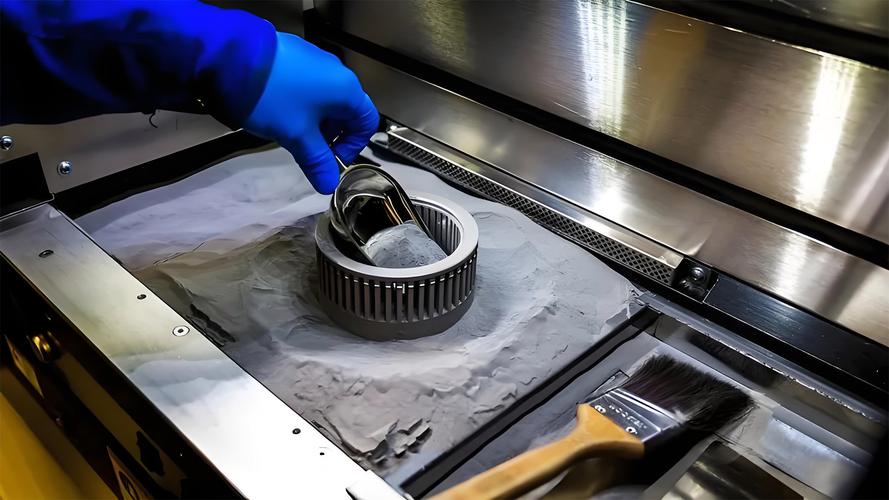
你盯着铺粉辊慢悠悠从工作台上碾过去,每一层铺粉的厚度通常只有头发丝直径的三分之一,薄到车间通风口的风稍微调大一点,都能把表面的粉吹起一层细雾。铺完了高功率激光顺着预设的路径扫过去,“滋”的一声微响,那瞬间的局部温度能把熔点一千多度的金属直接熔成液态,但是隔着防护玻璃你根本看不到明显的火苗,只有一缕淡灰色的烟顺着抽风系统飘走。
刚来的实习生总问,这是不是就是大家说的3D打印,跟我家楼下打手办的机器有啥区别?
区别大了。
楼下的打印机打的是PLA塑料,打歪了大不了重来,几块钱的料钱。车间里的设备铺的是钛合金、高温合金的细粉,一公斤粉的成本够普通人家吃两顿好的。打歪了?那不是几块钱的事,是十几个小时的工时、整盘的粉料全打水漂。
你看到的“一次成型”,背后藏着多少人擦屁股的活
很多介绍材料里总说,增材制造的优势就是“一次成型,无需后加工”。
拉倒吧。
上个月跟师傅盯一个复杂液压阀块的打印任务,连续打了十六个小时,眼看着就要快收尾了,设备突然发出一声尖锐的报警。小徒弟慌慌张张打开舱门扒开粉堆看,脸瞬间就白了。原来之前激光熔化金属的时候,溅起来一个小米粒大的金属珠,刚好滚到铺粉辊的橡胶面上,刮出一道细细的印子。就这0.01毫米的误差,导致后面三层的粉都铺薄了,整根零件的内部结构直接出了缺陷,前面攒了大半天的功夫,全废了。当时算下来,光是废掉的粉料就够买小徒弟大半个月工资的,他攥着记录板的手都在抖。
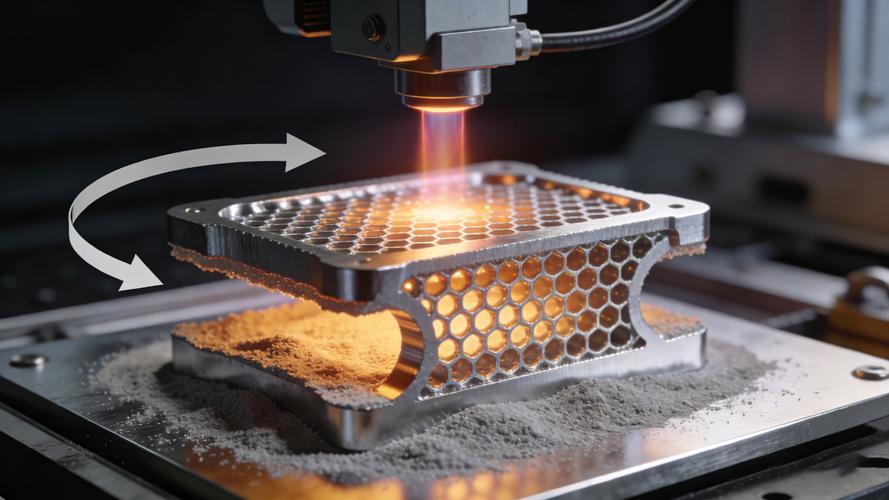
这还不算最麻烦的。打出来的零件看着是成型了,表面裹着一层细粉,得拿压缩空气吹干净,再进热处理炉消内应力——不然你刚把零件装到设备上,放个三两个月,它自己就变形了。那些有悬空结构的地方,打印的时候还得特意做支撑,打完了再拿工具一点点把支撑磨掉,磨得手都酸了,还得保证不伤到零件的配合面。
哪有什么轻轻松松的一次成型。
都是一帮人盯着屏幕,算着激光功率、铺粉厚度、扫描速度,生怕哪一个参数飘了,十几个小时的功夫就打了水漂。
别吹什么“取代传统加工”,它俩从根上就不是一路人
每次行业开会,总有人在那喊,增材制造要颠覆传统制造业,以后所有的零件都要拿这个打。
我每次听到这话都想笑。
增材制造从来不是要取代传统加工。就像你拿菜刀切菜,总不能说以后要拿手术刀来切,对吧?
传统的锻造、铣削、车削,是把整块的原材料切掉多余的部分,就像拿萝卜雕花,雕下来的碎料还能回炉重造,做个普通的法兰、轴类零件,成本低、精度稳、效率高,凭啥要换?
但是有些零件,传统加工真的做不了。比如那种内部带着复杂弯曲流道的结构,刀具根本伸不进去掏,以前只能靠把零件拆成好几块分别加工,再焊到一起,焊接处容易漏,强度还没保证。这时候增材制造的优势才真的显出来——你在设计模型里把流道的形状画好,打印出来就是完整的整体,没有焊接缝,强度够,还能把流道的形状设计得更合理,减少压力损失。
说实话,现在的成熟产线,根本不会说全用增材制造做零件。都是搭着用:需要复杂内部结构的部分,用增材制造打出来,外面的配合面再上铣床精铣一遍,两边的便宜都占了。
下班换工作服的时候,小徒弟还蹲在设备旁边,拿小刷子扫舱壁上的余粉,嘴里念叨着下次要把铺粉辊的压力再调小一点。车间的嗡鸣还在响,窗外的天已经全黑了。
其实哪有什么颠覆世界的黑科技啊。不过是一帮人,在恒温恒湿的房间里,对着一层薄到几乎看不见的金属粉,把以前根本做不出来的零件,一点点堆出来而已。
作者|制造
排版|制造
审核|柚子