刚出炉的氮化件,跟你想的不一样
我让他伸手摸了摸,那表面是匀匀的蓝灰色,摸起来带点细磨砂感,不似淬火后的硬邦邦刮手。很多人第一反应,氮化不就是给零件表面镀一层硬东西么?磨掉就没了?不对。
我刚入行那年拆过一根报废的凸轮轴,氮化层磨掉小半,剩下的地方还是比普通淬硬的零件耐磨,那时候才明白,氮不是飘在表面的涂层,是实实在在钻到钢材里面去的。
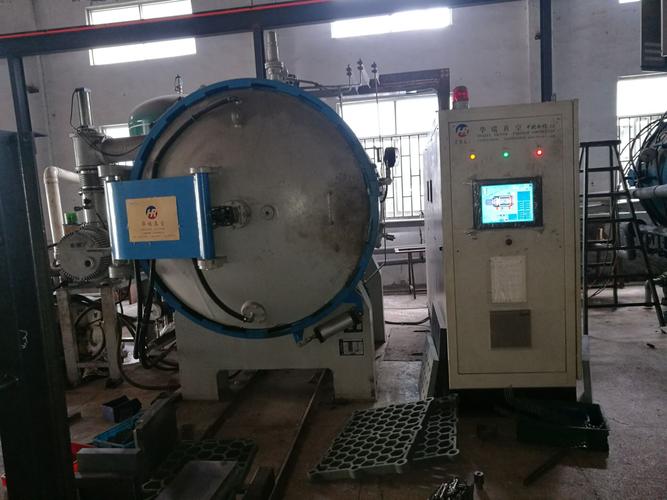
不是所有氮化,都是一个味儿
车间里混了这么多年,见过最多的就是两种路子,一种闷在炉罐里通氨气的气体渗氮,一种是打离子的离子渗氮。气体的成本低,但是慢,动不动就要闷几十个小时,零件变形也稍微大一点,适合那种吃大载荷的粗模具,不要求那么高精度的。离子的快,七八个小时就能搞定,而且渗氮温度低,零件几乎不变形,做精密的塑料模、传动齿轮最爱用这个。
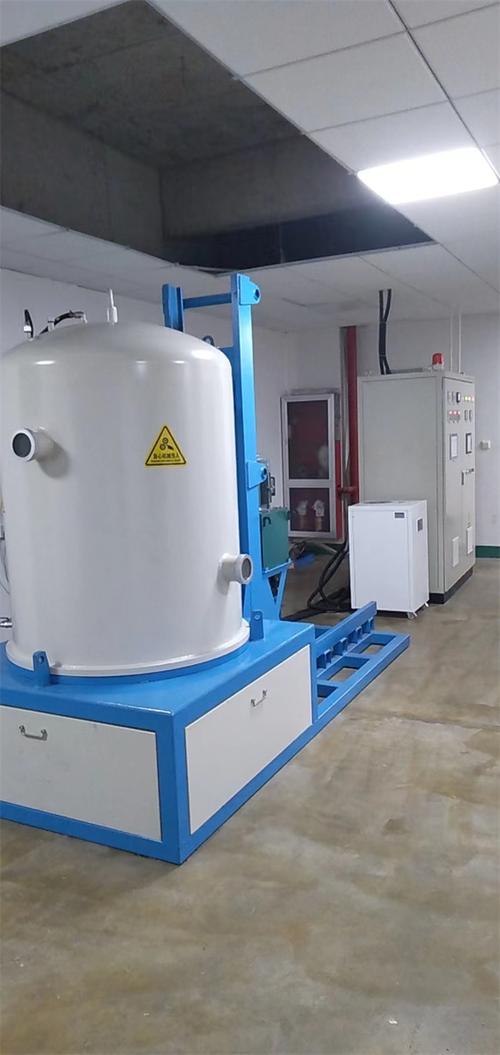
不过话说回来,两种路子没有好坏,适配你的活才对,不是越贵越好。
老师傅才愿意说的踩坑经验
很多甲方上来就拍桌子要求做最厚的层,说越厚越耐用。实际上根本不是这么回事,氮化层厚了,脆性跟着往上涨,稍微受点冲击就裂,跟薄鸡蛋壳似的,看着硬,一磕就碎。
一般的冲压模,零点几毫米足够用,够耐磨就行,要那么厚干嘛?纯粹浪费钱还坑自己。
第二个坑,预处理没做好就急着进炉。很多小厂图省工序,调质没做到位就急着氮化,出来之后要么软得像没做,要么脆得掉渣,白瞎了好材料。氮化就是个锦上添花的活儿,底子没打好,神仙也救不回来。
还有人以为什么钢都能做氮化,不对。低碳素钢你做了也白做,没有足够的合金元素跟氮结合,做出来硬度根本上不去,白花那个热处理的钱。
你别看着氮化就是热处理里的一道小工序,这里头的分寸,全是师傅们一件一件活堆出来的经验。上次有个做齿轮的客户,之前找小厂做氮化,按最厚层做的,用了半年就断齿了,转到我们这儿,调整了渗氮的温度和时间,层深控制得刚刚好,现在用了快三年,还没出问题。
说白了,就是懂分寸,知道你这个零件要扛什么活,就给你做什么样的氮化,不是按本子往上套。
小徒弟听完哦了一声,再摸那模具的眼神都不一样了。有些活儿,就是这样,看着简单,内里全是门道。
作者|制造
排版|制造
审核|知知