别拿“大压块”不当高科技
很多外行路过车间,都觉得这不就是个压塑料的大铁疙瘩?不就是把塑料烧化了怼进模子里嘛,有啥技术含量。说实话,真不是这么回事。你想想,做一个不到一毫米厚的塑料包装壳,要做到整个壳子厚度均匀没气泡,边缘齐整没毛边,误差控制在头发丝的几分之一,没点准头根本做不到。
注塑机最核心的两个活儿,一个是锁模,一个是射胶,俩活儿都得卡得丝毫不差。锁模力不够,高压射胶的时候模具会被顶开,融化的塑料漏出来就是一块多余的飞边,整件直接废了。锁模力太大,又会把模具压变形,做出来的件尺寸不对,同样废。
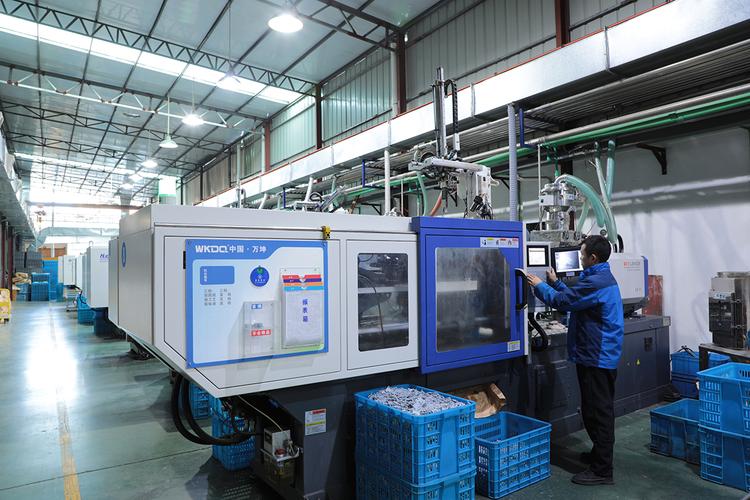
射胶更讲究,什么时候射,射多快,压力升多高,每一步都得跟着塑料的性子调。换一种料就得重新调一遍参数,差个十度温度都能出一筐废件。
看似重复的流程,藏着好多新手踩不完的坑
我给你捋一遍正常干活的流程,你就知道哪里容易出问题了。一开始是加颗粒料,倒进机器顶部的料斗里,很多新手觉得不就是倒料嘛,随手倒进去就行。实际上大多数塑料都吸潮,不提前烘干就往里面加,做出来的件表面全是小气泡,强度差一倍,根本没法用。我刚学徒那会就犯过这个错,省了烘干那半小时,结果废了小半袋料,骂得我半天没敢抬头。
料进去之后,会顺着螺杆往料筒头走,料筒是分段加热的,不是整段一样热。靠近料斗那端温度低,慢慢往喷头那边升,要是反过来加热,塑料还没走到头就全化了,直接堵在半路,就得拆筒清料,折腾大半天。然后就是合模锁死,螺杆推着融化的塑料高速高压打进模具空腔,接下来就是冷却定型。很多人不知道,模具里面布满了弯弯曲曲的冷却水道,通温度恒定的水控温,冷却快慢温差大小,直接影响成品会不会翘曲变形,做个汽车外壳翘一点,整个车都装不上。
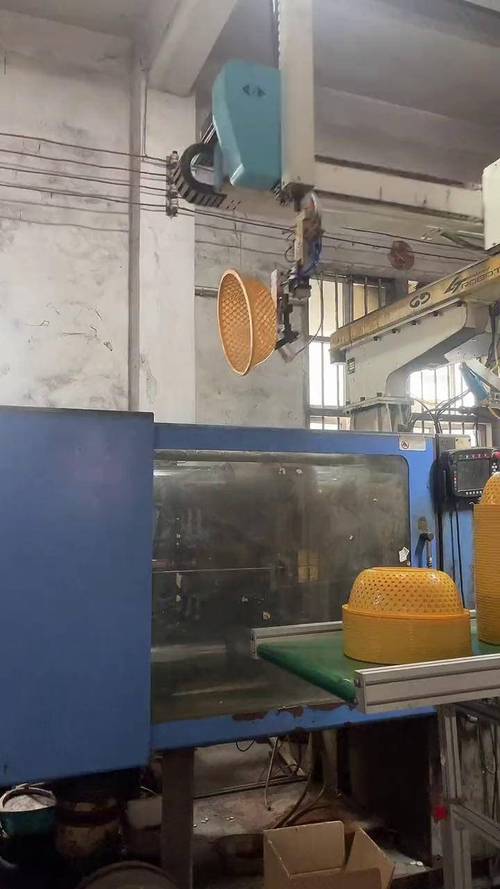
冷却够了,开模,顶杆把做好的件顶出来,一趟活儿就完事了,接着循环下一轮。听起来简单?真让新手调机,调一下午出不了几个好件,老师傅闭着眼睛摸两下参数,出来的件全合格。这就是经验,不是写在说明书上就能学会的。
常见的小毛病,其实多半是细节没做到位
干这么多年,见得最多的就是师傅们修故障,很多人一上来就瞎调参数,越调越乱。比如说最常见的飞边,大部分人第一反应就是锁模力不够,往死了加锁模力,结果锁模力太大把模具压坏了,实际上十有八九是料温太高,或者射胶压力给太大了,减点就好。还有缺胶,就是件没打满,有人一个劲往上加射胶压力,把模具都撑裂了,其实可能就是进料口堵了,或者温度不够塑料流动性太差,通一通调点温就解决了。
不过话说回来,再好的机器也扛不住造。很多小厂为了赶订单,连轴转不保养,料筒半年不清一次,螺杆磨得坑坑洼洼还在用,最后做出来的件颜色不对,混着杂质,亏的钱比保养费贵好几倍。说白了,注塑机就是个出力气的苦活儿,你对它上心,它就给你出好活。
你现在低头看看,身边的插座壳,手机壳,汽车的塑料按键,孩子的玩具,十个有八个都是注塑机做出来的。这个几百吨重的大铁疙瘩,没多少人注意它,却撑着我们日常生活里大半塑料制品的供应。
作者|制造
排版|制造
审核|满满