2026-09-19 00:13:06 分类:正文
昨天跟着钳工班拆报废变速箱,倒出来一堆废齿轮,齿顶磨得坑坑洼洼不说,那根断齿的断面看得清清楚楚——外面一层黑得发乌,硬得锉刀都蹭不动,里面芯子发黄,拿手蹭都能掉细屑。
老师傅一脚把废齿轮踢到废料堆,说,这就是渗碳没做好,钱全打了水漂。
多数新人刚入行都会搞错这件事
渗碳根本不是往钢件表面刷一层碳粉完事。
我刚进车间的时候也误会过,以为就是给零件刷碳再烤一烤,给表面裹一层硬壳。不对,完全不对。它是把碳原子在高温下赶进钢的原子间隙里,只往表面几毫米的地方钻,只改表面的碳含量,芯子还留着原来的低碳成分。
说穿了就是给钢做了一层“功能性面膜”,外面硬、耐磨,芯子软、有韧性。你开车过个减速带,变速箱齿轮哐当一下受冲击,全硬的齿轮直接就崩个豁口,全软的开俩月齿就磨平挂不上挡,就这么简单。
跑鞋不也这个道理?外底硬耐磨,中底软弹缓震,缺一样都穿不舒服。
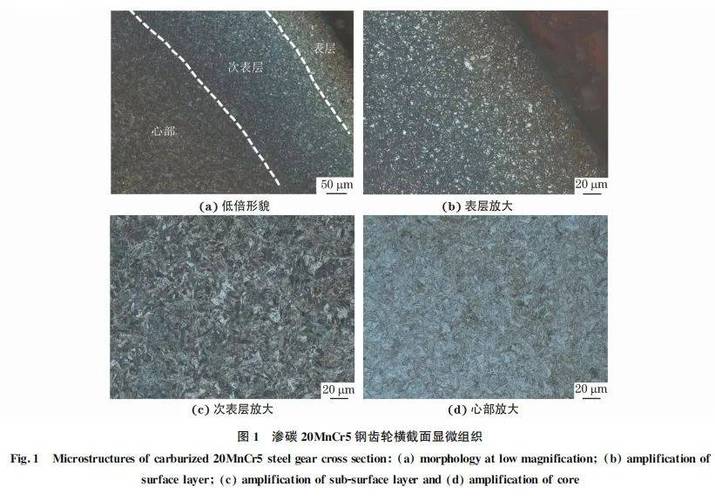 渗碳处理齿轮断面宏观实拍
渗完碳还得淬火回火,碳原子只是进了钢里,得通过淬火把表面变成硬得离谱的马氏体,这一步才算真的出效果。很多小作坊偷工,渗完少一道回火,硬倒是硬了,内应力没消掉,放仓库半年自己裂了,说实话这种货流出去真坑人。
车间里最常用的渗碳,是怎么干活的
现在很多产线用的都是气体渗碳,没那么多花里胡哨的方法。
把零件整筐码好,推进密封的炉子里,关好炉门抽空气,通上带碳的富化气,把炉温烧到红彤彤的八九百度,碳原子就顺着钢的晶界慢慢往里面钻。钻多深,全看你烤多久、温度开多高,没什么玄乎的。
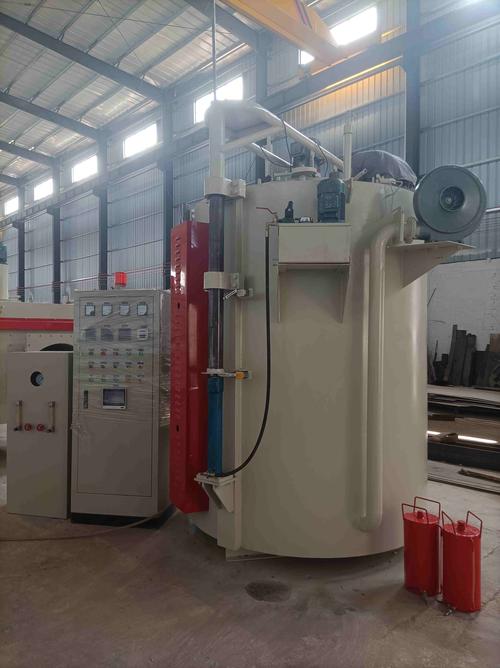 车间井式气体渗碳炉装炉作业
不过话说回来,这里细节差一点,出来的东西天差地别。码筐的时候零件挨太近,中间那片气流过不去,碳原子钻不进去,出来那块就是软的,一用就坏。温度不稳,一会高一会低,渗出来的碳层忽厚忽薄,整批货都废。
很多人觉得渗碳不就是个热处理工序嘛,有什么难的?你去车间蹲三天看调参数,就知道老师傅和新手的区别,真的差在那几度几分钟的把控里。
没人主动说的几个渗碳坑
 没人主动说的几个渗碳坑
第一个坑,就是都觉得渗碳层越厚越好。
很多客户不懂,开口就要加厚渗碳层,觉得越厚越耐用。哪有这回事?硬层太厚,芯子有韧性的部分就少了,整个零件就变脆了,稍微受点冲击直接断。我之前见过一个农机厂的传动轴,客户加钱要加厚渗碳层,做出来不到一个月断在田里,最后赔了整台机器的钱,亏到姥姥家。
第二个坑,渗碳前懒得洗干净零件。
冲压锻打出来的零件,表面沾了不少机油、防锈油,很多师傅觉得那点油不碍事,直接装炉。结果炉子里一高温,油直接碳化结在零件表面,碳原子根本钻不进去,那块就是个软点,装机跑俩月直接磨穿,整批退货。
说实话,机械这行从来不是什么神奇材料说了算,再好的钢材,渗碳偷一步懒,少调两度温,出来就是废货。一块普通钢材,渗碳做的规矩,用上五六年都没事。
你要是以后拆开坏掉的机械零件,先看看断面,外面硬芯子软,渗碳做好了,坏那也是到年头了。要是里外一样硬或者一样软,那十有八九,就是渗碳这一步没走心。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:渗碳:为什么齿轮坏了,大多从芯子里先烂?
文章链接:https://m.lfdjt.com/p/zhizao/a/953.html