2026-10-11 22:33:59
作者:
制造
刚从车间出来,鞋帮沾了块半干的切削液印子。路过新人培训区的时候,听见几个小孩在争,说按订单生产不就是接一个做一个么,比批量生产简单多了。我笑了笑,没搭话。干了快二十年制造,见过太多把按单做做成烂摊子的厂子。
新手最容易踩的误区:不是少做就是对
很多人对按订单生产的认知,就停留在“不囤货,客户要啥做啥”。这话没错,但错在把“按单”等同于“单个生产”,啥单都拆开了做,做一个调一次机,找一次料,算一次工艺。
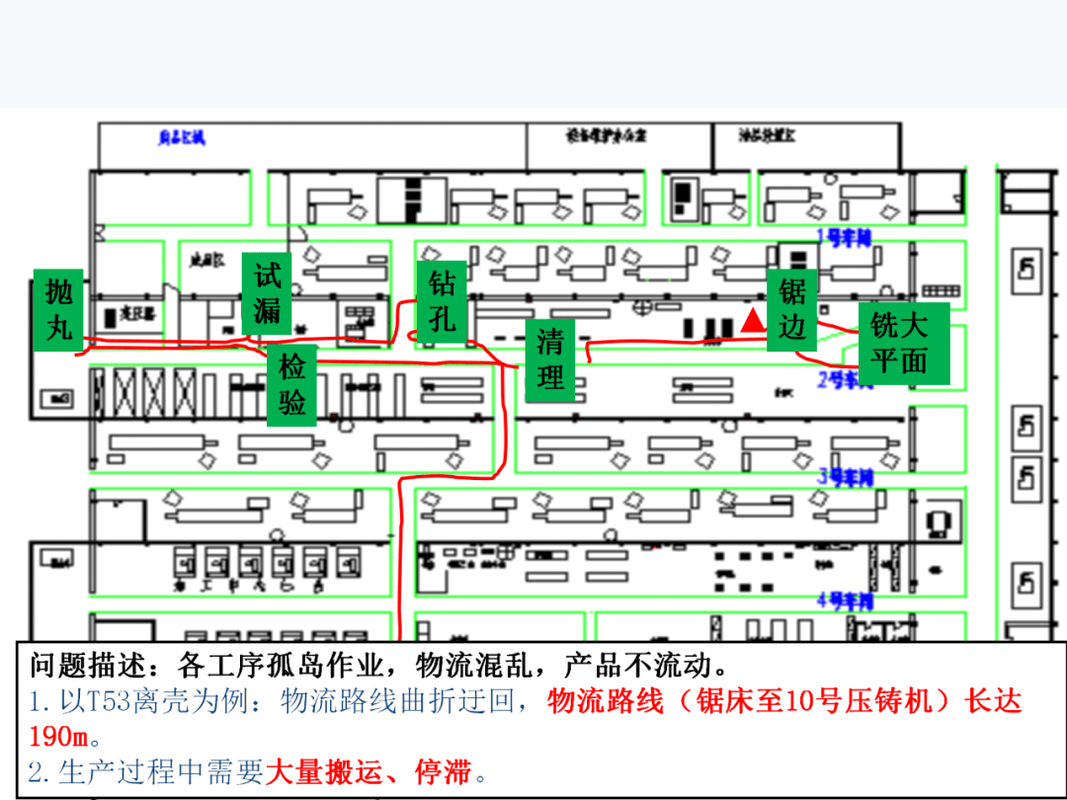 离散制造车间按订单生产工位布局
我前年见过一个小加工厂,接了十几套不同规格的支架订单,为了怕搞混,每套拆开干,工人一天换八次刀,光调机时间就占了半天,最后交期拖了半个月,算下来还亏了两万多原材料钱。说白了,这不是按订单生产,这是瞎干。按单要的是灵活,不是死板。
跟着走一遍,按订单生产跑通的核心是什么
说实话,真要把按订单生产顺下来,最关键的两个节点,很多厂子都没做好。第一个是拆单齐料。销售把合同拿回来,不是直接甩给车间就完事了。得先把客户的要求拆得明明白白:要用什么材质的料,要开什么模,要哪些标准件,哪一步要外协。拆完了对着单子盘库,缺的料赶紧采,齐了再排产。
 按订单生产车间物料齐核对看板
你别不信,一半以上的交期延误,都是这里出的问题。机器开了,人也来了,拧螺丝的螺栓没到货,你说闹心不闹心?干等着就是赔钱。
第二个就是柔性排程,不是拿到单就按先后排。我待过的老车间,排程员有个不成文的规矩:同材质、同工艺的单,凑一块做。比如今天三个单都是不锈钢的钻孔,孔径差不了一个毫米,调好一次刀就都做完,省下来的调机时间,多做一个单不好吗?
别觉得这是投机取巧,人家客户要的是符合要求的货,按时交就行,谁管你是一次做还是分开做。
不是所有工厂,都玩得转按订单生产
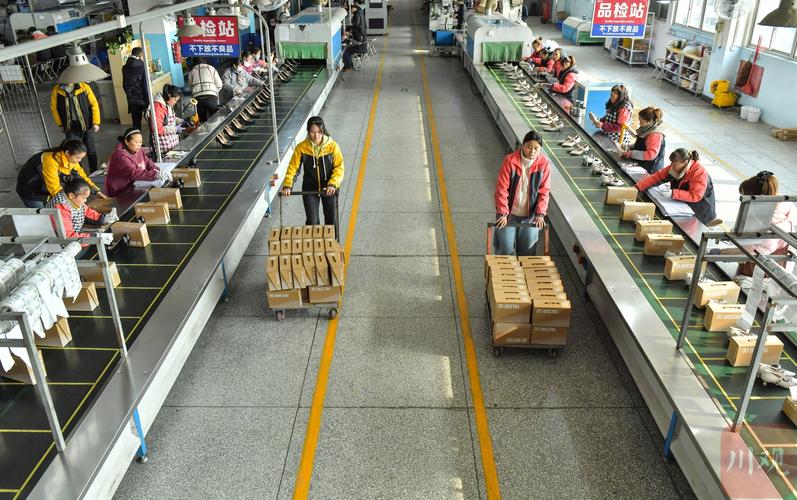 不是所有工厂,都玩得转按订单生产
很多老板现在一提起降库存,就喊着要转成按订单生产,好像转了就能立刻赚大钱。扯呢。你做快消品的,做通用标准件的,本来走量就是赚个辛苦钱,你按单生产,一个包装换个图案你都重新开模,成本翻三倍,卖谁去?
不过话说回来,现在市场变了,客户越来越喜欢个性化,小批量多品种的单越来越多,按订单生产的优势确实越来越明显。最大的好处就是不压库存,做完就发,资金转得快,不会像批量生产那样,货卖不出去堆在仓库,烂成废铁都没人要。
我见过转成按单做之后活过来的厂子,也见过本来活得好好的,硬转之后把自己转死的。核心从来不是生产方式的名字好听不好听,是适合不适合你。你有能力把物料、排程、工艺都理顺,能接住小批量定制的单,那你玩这个肯定赚。你连仓库都盘不明白,进料出货全靠记性,还学人家玩什么灵活生产?
刚才中控室的巡线铃声响了,我得去看看新调整的工位,就说这么多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:按订单生产到底比批量生产好在哪
文章链接:https://m.lfdjt.com/p/zhizao/a/9041.html