2026-10-10 14:46:54
作者:
制造
昨天刚清完车间角落的废件,滚出来半块旧支架,锈得掉渣,我踢了一脚,差点崴脚。这玩意儿是早年输送线上用的,全铸铁,沉得离谱。后来改轻量化,换成新支架,分量直接砍半,一个人就能扛着走,用了快十年,没出过任何问题。
别搞错:轻量化不是偷工减料
很多外行甚至刚进厂的新人,第一反应就是轻量化=减料降成本,把壁厚削一毫米,能省不少钱。这误会大了去了。我们折腾轻量化,核心根本不是省那点材料费,是为了让机器精度更高,寿命更长,能耗更低。
就说车间里那台大龙门的横梁,最早做的实心铸钢,几十吨重放那,自己就把自己压变形了,夏天温度一高,变形量能超差。后来做轻量化,改成封闭空腔焊接结构,自重降了快三成,因为自重产生的变形直接掉了一半多,加工精度一下子就提上来了,现在切大件,公差稳得很。
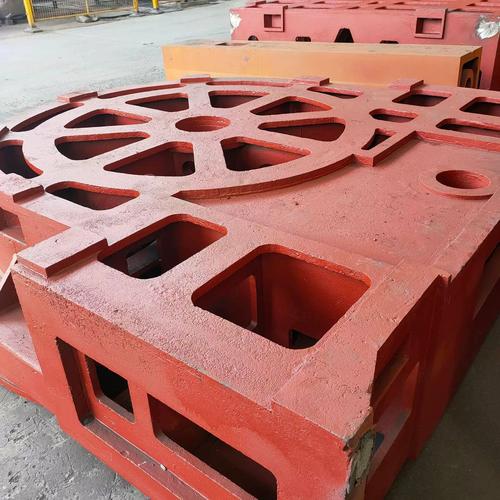 机械加工龙门铣床新旧横梁对比图
工程师给机器瘦身,到底怎么瘦
不是拿个角磨机瞎磨,也不是拍脑袋减壁厚。现在有软件帮着算拓扑优化,说通俗点,就是你给机器加上实际干活的受力,软件算出来哪里需要留料承重,哪里完全不受力,把没用的料直接挖掉,就像给胖子抽脂,只抽多余的脂肪,不碰骨头和肌肉。
说实话,很多时候老师傅的经验还能补软件的不足。比如之前改那个支架,软件算出来侧边可以全挖空,老师傅一看说不行,留条小边挡切削液和铁屑,不然用半年里面全堵死,维护都麻烦。就加了一公分宽的小边,重量没增加多少,解决了大问题。
除了改结构,还换材料。原来大部分结构件都是铸铁碳钢,现在受力不大、对重量敏感的地方,换高强度铝合金,强度够,分量只有碳钢的三分之一。要求更高的地方,也会用碳纤维复合材料,就是贵,一般舍不得用,只在高速运动的部件上才会试。
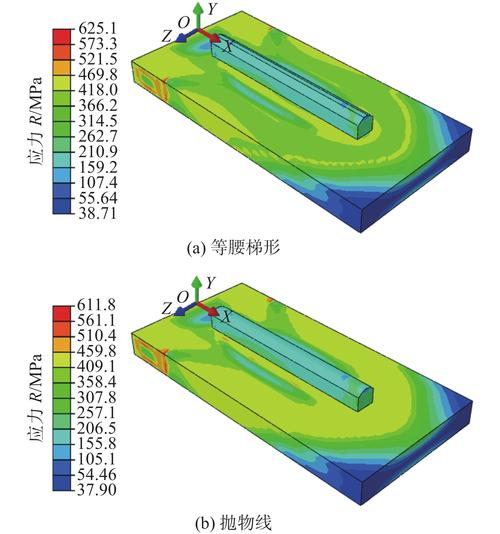 拓扑优化机械支架受力云图
踩过的坑:轻量化真不是越轻越好
 踩过的坑:轻量化真不是越轻越好
我亲眼见过小伙子为了凑指标,把机器人末端夹具改得太轻,壁厚削到只剩两毫米。结果一跑高速,夹头抖得像我家楼下跳广场舞大妈的扇子,打出来的孔直接偏了两个丝,废了好几个定制工件,那小伙子蹲在工件旁边抽了半包烟,脸都青了。
问题出在哪?很多人只记得减重量,忘了动刚度。你机器不是一动不动放那的,高速往复运动,要扛冲击,要稳,太轻刚性不够,一跑就共振,精度直接没了,再好的设计也白搭。
后来怎么改的?不是把重量全加回去,就是在主轴连接的位置局部加厚了一毫米,其他需要减重的地方还是保留挖空设计,整体重量只比原来的极端设计多了不到一百克,动刚度一下子就上来了,再跑高速,抖动量直接降到合格范围以内。
不过话说回来,现在这些改下来的旧件,还堆在车间角落,每次走过我都要扫两眼。说白了,轻量化哪里是什么飘在天上的概念,就是车间里这群人,天天对着机器琢磨,怎么让它干起活来更轻松罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的轻量化:原来不是越轻越好
文章链接:https://m.lfdjt.com/p/zhizao/a/8554.html