第一次见六西格玛,我以为是搞玄学
那时候车间里对这东西的议论也多。有人说就是老板花钱搞形式,换个名头骗经费。也有人说,能让次品少点,管它是什么名目。 我跟着班长跑了一周才发现,这事好像没那么玄乎。他每天就是蹲在机床边,每冲十个零件就拿千分尺量一次,把尺寸一个个记在表上。记了三天,拉出来一条线,一眼就看出来什么时候尺寸开始飘,飘了多少。 说实话,那时候我第一次感觉到,原来凭感觉猜不对的事,拿笔一算就明明白白。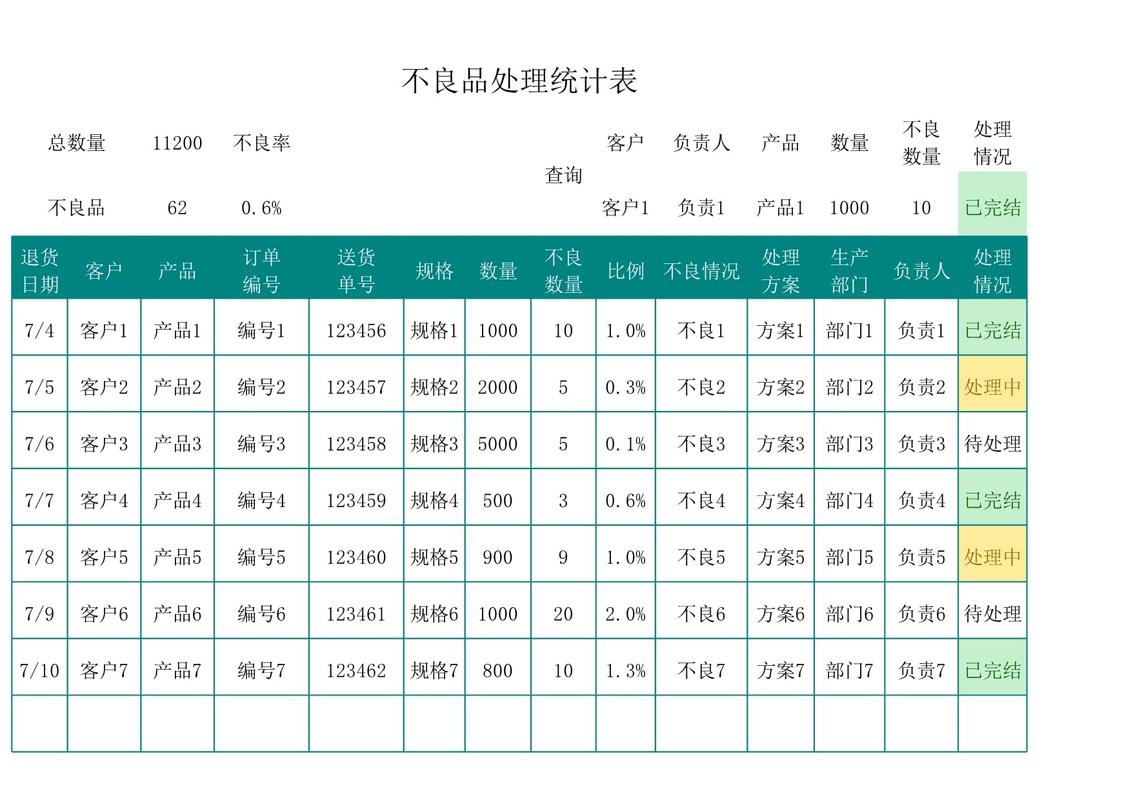
别被“西格玛”三个字唬住,本质就是找病根
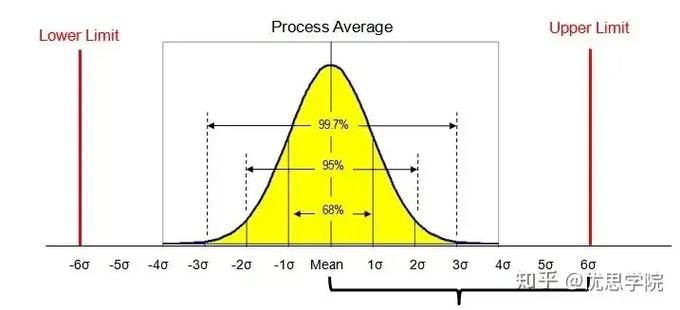
很多人一听见带“西格玛”这种音译词,第一反应就是好难好专业,直接劝退。其实拆解开,太简单了。 西格玛本质就是衡量波动的指标。你做一百个零件,所有尺寸都贴在公差中心走,几乎不晃,那西格玛水平就高。做出来一会大一圈,一会小一圈,全靠最后质检员挑捡,那西格玛水平就低。 举个生活化的例子。你每天早上煮鸡蛋,火开1000瓦煮五分钟,每天拿出来都是刚好的糖心,这就是接近六西格玛的水平。今天火大煮老,明天忘时间煮糊,后天火小没熟,那就是一两西格玛的水平。 六西格玛要求的,就是一百万个产品里,不良品不到几个。把波动压到极小。 我们当年那个冲压工段,就遇到过怪事。某款零件的尺寸合格率总卡在九十出头,上不去。换了全新模具,换了新冲压机,还是不行。老工人干了一辈子,都说“就是原料批次差,哪能没个不良,挑一挑就完事了”。 后来按六西格玛的思路,把所有能影响尺寸的因素全列出来,模温、冲压力、车间环境温度、原料硬度、甚至原料进厂时候的温度,一个个测。结果你猜怎么着? 根源居然在原料存放的仓库。夏天仓库不开空调,三十多度,冬天没暖气,不到十度。温度差快三十度,原料的塑性差了快十个百分点,冲完之后的回弹量完全不一样,尺寸自然飘。 就改了一步:原料提前一天拿到恒温的预处理区放一天再用。合格率直接蹦到了九十九点九以上。没花多少钱,就解决了卡了两年的问题。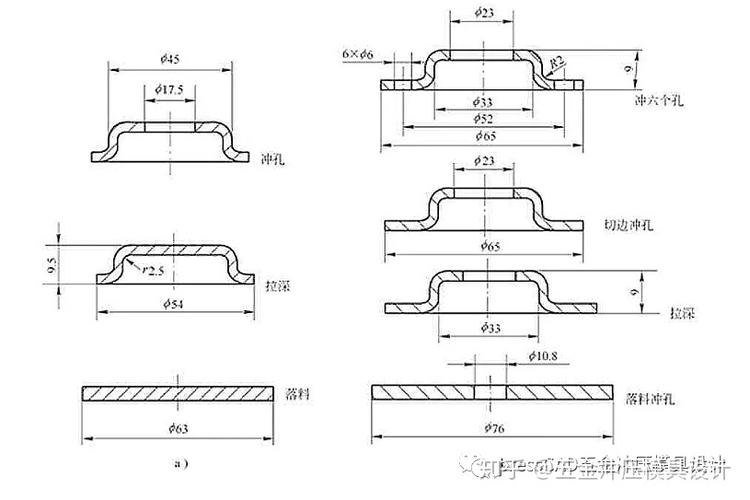
六西格玛从来不是大厂专属的洋玩具
作者|制造
排版|制造
审核|阿辰