我当时就笑了。
你以为噪声监测就是测吵不吵?大错特错
很多干了三五年的操作工,都这么想。不就是拿个检测仪读个数,看超不超标应付检查?真不是。
噪声哪里来的?机器零件振动撞出来的。哪个零件松了,哪个轴承磨坏了,哪个齿轮不对齿了,毛病全都会从噪声里漏出来。说白了,这不是测音量,这是给机器做无创体检。
正常运转的机器,你伸手摸外壳,震感是匀的,噪声听着也顺。要是某个零件出问题,震感会变,声音也会变调,就像人走路崴了脚,脚步声都跟平时不一样。
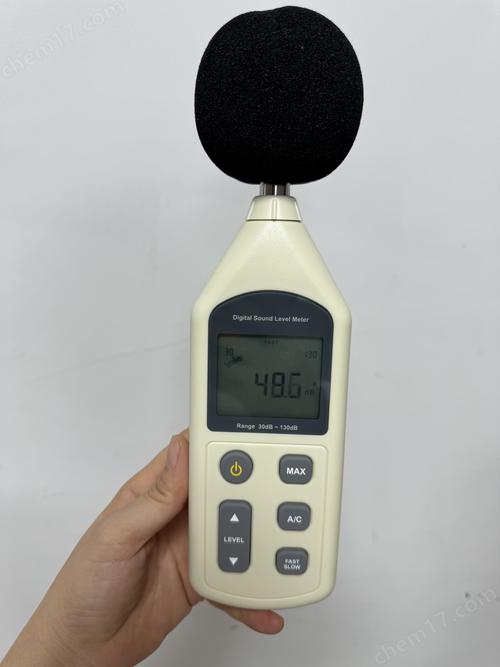
真正的现场监测,不是读个表就完
很多新人上来就开机对着机器举着,读完数就走,这纯属瞎耽误功夫。我每次测,第一步先停了周围不用的设备。得先算背景噪声,要是背景噪声比被测机器低十分贝以上,数据才算作数,差得不多还要扣修正值,这个懒偷不得。
测点也不能乱选。你不能对着空气测,也不能贴在电机散热风扇上测,那测出来全是风扇的杂音,核心的齿轮箱噪声直接被盖过去了。我们通常测轴承座、机壳结合面、齿轮箱侧盖,每个点测三次,取最稳定的那个值。而且要分三种工况测:空载、半载、满载,少一种都不行。
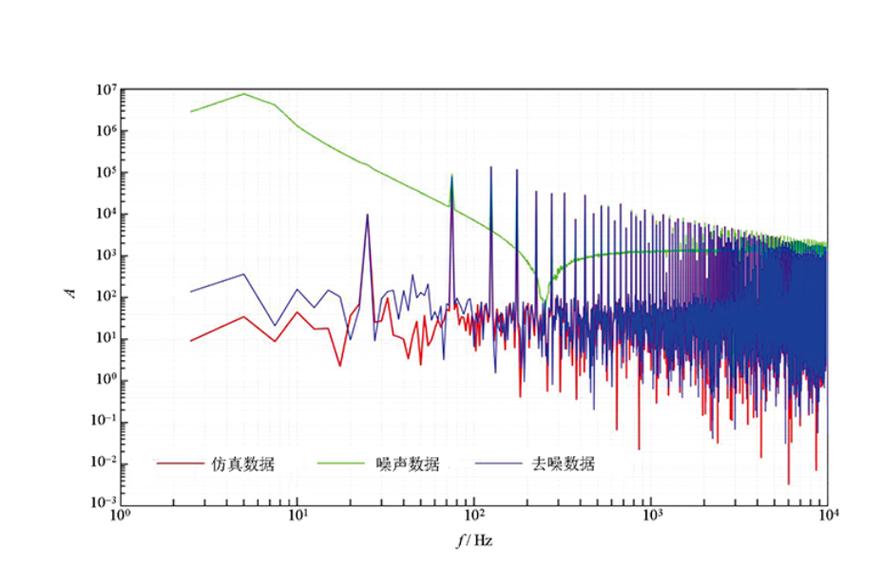
光测总分贝还不够,得做频谱分析。说白了就是把混合的噪声按频率拆开,看哪个频率的声音特别突出。同样都是85分贝,一种是整个频段平平整整,那就是正常的机器噪声;另一种在几千赫兹的地方冒出来一个尖峰,高出周围一大截,那十有八九就是轴承磨出坑了。
干了三十年踩过的坑,说给你记牢
第二个坑,不避开临时干扰。我刚干这行的时候第一次出任务,测到一半旁边叉车过天车响,我懒得多等,拿着凑出来的数据就交了,被老师傅骂得狗血淋头,这种数据,废纸都不如。
第三个坑,测完就存盘,从来不对比。同一台机器,上个月测的频谱是什么样,这个月哪怕总分贝没变,某个频率突然高了一截,那就是信号,得留心。变化才是隐患最明显的信号,不变才是正常。
说实话,现在很多工厂都把噪声监测当成纯纯的环保任务,忘了它本来就是设备维护免费的听诊器。不用拆机不用停机,拿个仪器走一圈就能摸出零件的磨损情况,这不比坏了停线再修划算多了?
新人别拿它当应付的活,对吧?这里头的门道,够你摸好几年。
作者|制造
排版|制造
审核|白杨