2026-10-09 01:50:04
作者:
制造
上周蹲装配车间看试生产,碰到个刚毕业的小孩蹲在工位上抓头发。一下午改了三回加工参数,磨出来的零件还是超差。他把千分尺摔在工具箱上,骂设备老掉牙不中用。
我拿校准好的块规递给他,让他连测五次。结果出来,五次读数差了快两丝。哦,哪是设备的问题。是你的测量出问题了。
这就是今天要说的事儿——很多产线干了十几年,都没把这个隐形坑当回事:测量本身就是会带来误差的,而MSA,就是帮你把这个坑挖出来的工具。
为啥好好的测量,会坑死人?
大多数人对量具的认知,还停留在“每年送出去校准一次就完事”。
校准只给你开个合格证明,说你测已知标准块准了一次。可你换个人捏,换个地方放,温度差个三五度,甚至夹零件的力气大一点,读数会不会变?没人管。
我见过太多案子,全车间围着合格率低的问题折腾半个月,换刀具换导轨,最后才发现是测厚度的游标卡尺,卡爪磨出了一个小豁口,每次测位置不一样,读数差就能差出公差带的三分之一。
你说坑不坑?
MSA说穿了,就是把整个测量过程当成一个系统来看,而不是只盯着那把尺子本身。人、机、法、环,哪一个环节飘了,都会把你的读数带偏。你把不合格的零件当成合格放走,或者把合格的当成不合格报废,全都是这个系统在搞鬼。
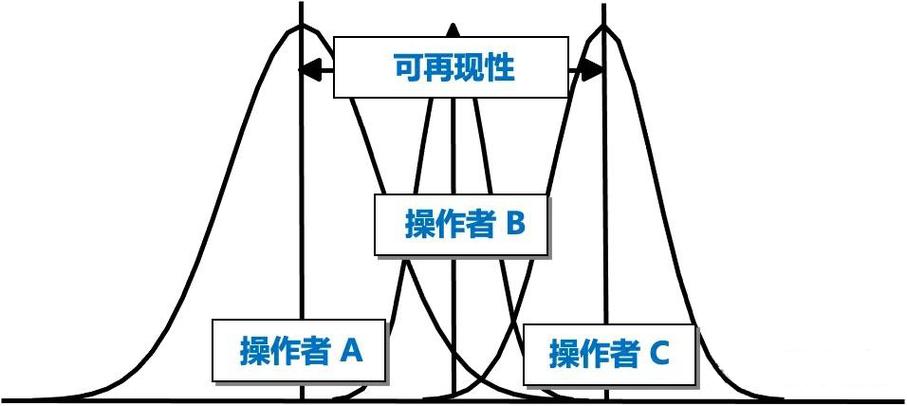 机械加工车间MSA测量误差来源示意图
搞MSA,核心就查两件事
很多人一听到MSA就头大,翻教材全是方差分析、显著性检验,一堆公式看得人眼晕。其实干现场的,只要抓住两个核心就行,说白了就是查你这个测量系统:准不准,稳不稳。
准不准说的是偏性。就是你测一个真值已知的东西,平均下来离真值差多少。就像你买秤,称十斤肉,出来总是十斤二两,那就是偏性太大,不准。很多量具用久了磨损,或者放的地方不对有磁场影响,都会偏。
稳不稳就分两层。同一个人,同一把量具,同一个零件,连测好几次,出来数差很多,这叫重复性不好,说明量具本身晃悠,或者手法不对。要是换几个人测同一个零件,每个人出来的数差很多,那就叫再现性不好,说明测量方法没定死,全靠个人手感。
这两个加起来,就是整个测量系统的总波动。要是这个波动大过了你零件公差的十分之一,那你这个测量系统就不能用,再怎么测都是瞎蒙。
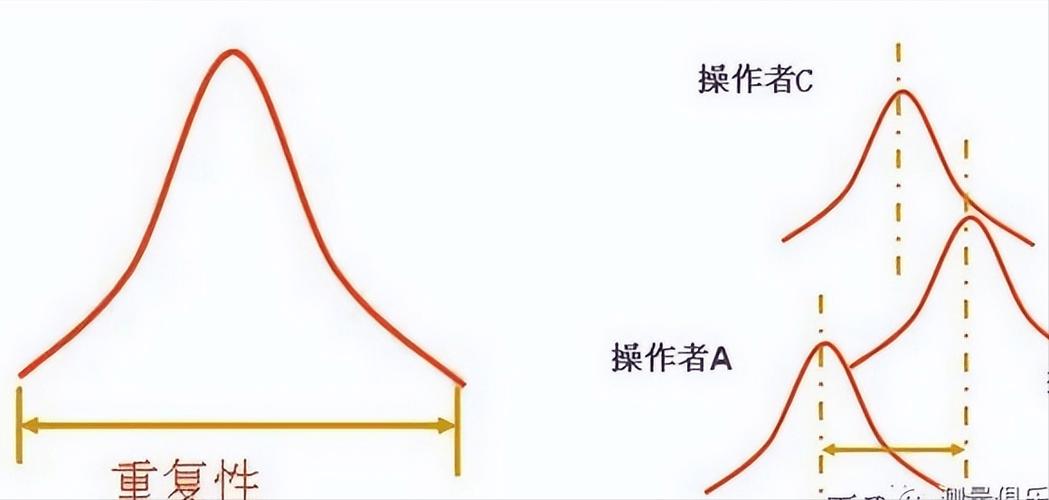 制造加工MSA重复性再现性结果对比图
一线干活,不用瞎堆公式
 一线干活,不用瞎堆公式
说实话,我最烦那帮坐在办公室搞质量的,一上来就甩十几张给客户看的报告,公式列了一大堆,现场工人啥也看不懂,最后还是该咋错咋错。
MSA不是给客户攒报告用的,是帮你现场解决问题的。日常排查,不用搞太复杂的统计计算。
怀疑测量有问题?你找十个不同尺寸的加工件,找两个熟练工,每个人每个件测三次,把数记下来捋一捋。要是大部分波动都是零件本身不一样,说明测量系统没问题,你该去调机床。要是一大半波动都是测量出来的,那赶紧找问题,是量具松了还是手法不对。
之前我们加工传动轴的线,合格率一直上不去,所有人都骂机床精度不够,要换设备。我带着几个小伙搞了个简单的MSA,一拉数据,百分之四十的波动都是测量出来的——原来测外径的百分表一直没做固定座,工人每次装表都靠手摁,松紧不一样,读数差就能出来两丝,刚好卡着公差线晃。
后来花了几十块钱铣了个固定座,装上,合格率直接涨了十几个点。就这么简单。
你说,这事儿难吗?不难。难就难在很多人从来没意识到,测量本身就是会出错的,总觉得我眼睛看到的读数就是对的,出了问题全怪加工。
很多时候你踩了坑,还不知道坑在哪。MSA就是帮你把这层窗户纸捅破罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里藏着的隐形坑:我为什么劝你搞懂MSA
文章链接:https://m.lfdjt.com/p/zhizao/a/7992.html