 大讲堂
车间里最吵的那台机器,往往就是等离子。
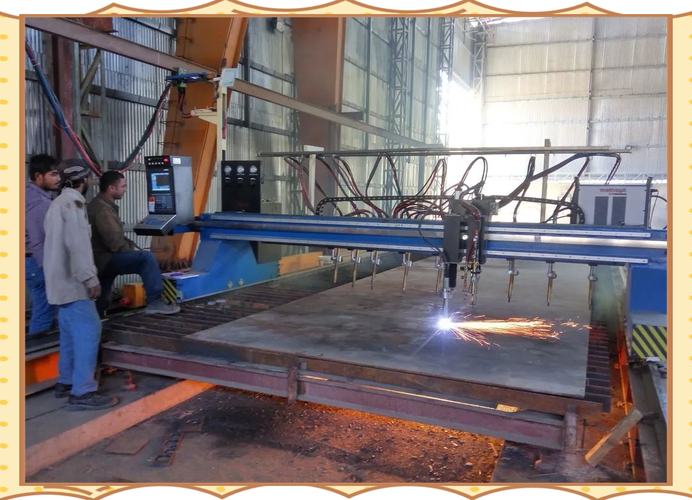
隔着两道门都能听见。嘶——那种声音不像锯,也不像打磨,更像有人把空气硬生生撕开。凑近看,蓝白色的火苗从割炬底下钻出来,钢板下面哗哗往下掉火星子。师傅扶着割炬,手很稳,走得却快。一块二十毫米厚的板子,几十秒,一道缝就出来了。
看着挺简单。
我刚开始也这么觉得。
它切的不是铁,是电
很多人以为等离子的火跟气割的火是一回事。差远了。气割靠的是铁在氧气里烧起来——先加热到燃点,再吹氧,铁自己燃烧放热,把缝烧穿。本质是化学。
等离子不玩这个。
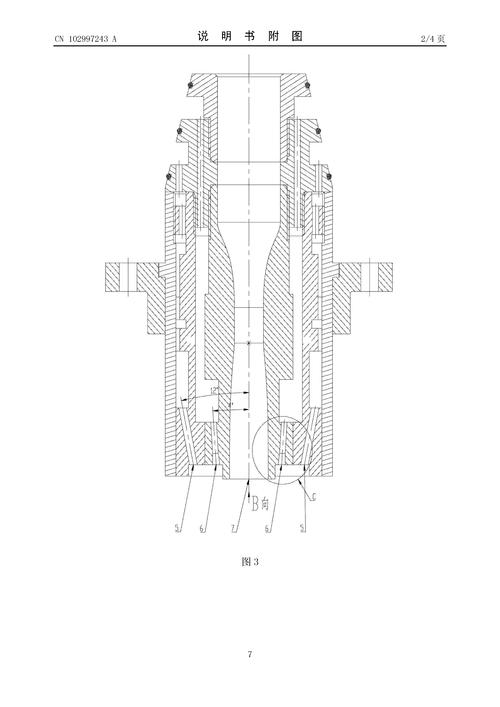
它玩的是电。气体从喷嘴和电极之间挤过去,被电弧一烤,分子被拆成带电的离子和电子,这叫电离。气体一导电,电弧就立起来了。接下来关键的一步在喷嘴:孔径很小,气流被强行收拢,弧柱被挤得又细又长,温度和能量密度就上去了。中心温度通常能到一两万度,边上那些杂散的热也跑不掉,被气流压着一起往前走。
说白了,就是把一团火用嘴吹细。
细到什么程度?细到能切开不锈钢和铝。这俩用气割基本没戏——氧化层一生成就把自己保护住了,烧不动。等离子不讲这个道理,它不靠燃烧,靠熔化和吹走。熔了,气流一冲,缝就开了。厚度上去了,缝隙两边那圈热影响区也会跟着变宽,这一点后面会坑人。
切不好,八成不是参数的事
车间里最常听到的一句话是:这参数不对吧?
参数当然重要。电流、气压、切割速度,三个东西互相咬着。但新来的往往一上手就抱着说明书翻,其实应该先低头看看喷嘴。
喷嘴是耗材。它一直在高温、高电流、带着熔渣飞溅的环境里干活。孔径会慢慢变大,从圆的变成椭圆的,再变成喇叭口。孔一变形,气流的收束就散了,弧柱跟着散。切出来的缝又宽又斜,挂渣一片,还特别难敲。
更麻烦的是双弧。
正常情况下,电弧从电极出发,穿过喷嘴孔,落到钢板上。一旦喷嘴和钢板之间也起了弧——或者说喷嘴自己变成了电弧的一个落脚点——那喷嘴当场就危险了。几秒钟,孔边缘就能烧出麻点。再大点,直接熔掉。那种时候声音会变,变得闷,变得断续。老师傅听声音就知道,扭头就停机。
常见毛病,大致这几个方向:
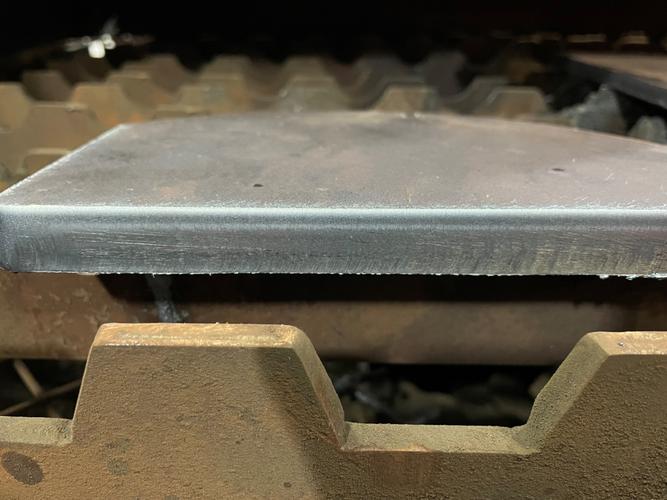
上宽下窄,明显斜口。检查割炬是不是歪了,喷嘴孔径磨损是不是超了,速度是不是太快——太快的时候电弧来不及把下部金属熔透,就出现了上头切开、下头还连着的状态。看着像斜口,其实是没切透。
挂渣敲不掉,硬的。挂渣分两种。一种是低速挂渣,软,堆在下边缘,好敲;另一种是高速挂渣,硬,像小铁珠焊在那儿,往往还伴随拖线。速度降一点,或者气压提一点,通常能改善。有些材料天生就下边缘粘渣,比如不锈钢和铝,这时候换气比调速度管用,氮气或者氢氩混合气,效果差别很大。
穿孔炸得厉害。厚板穿孔不能一步到位。得抬起来一点,先在空中的高度打个小坑,等弧稳定了再落下去。很多机器的数控系统里管这个叫穿孔高度、穿孔时间。厚板穿得太急,熔渣往上一顶,把喷嘴堵了,接下来就是烧穿。
切一段就断弧。多半是气压不稳。空气压缩机离得远、管路细、还有别的设备在抢气——压力表指针一直在抖。弧一断,电极和喷嘴那一瞬间的损伤是翻倍的。
还有件事很多人忽略:割缝宽度不均匀,有时候不是机器的问题,是钢板本身。热轧板表面的氧化皮厚薄不一,导电性、导热性都不一样,弧落上去的稳定性就打了折扣。
师傅们的几个土办法,和几个没用的
有人嫌声音大,把电流调小。结果更吵。因为切不透,熔渣在下面翻腾,声音反而更炸。等离子这东西,能量不够才是真的吵。
有人拿冷却水去浇喷嘴。别。热态的东西突然遇冷,喷嘴直接裂。真想让喷嘴活得久一点,是让它按设计的冷却水流量走,别省那点水。
还有人拿气割那套看家本事来切不锈钢。切了半天切不断,回头说机器没劲儿。不是没劲,是选错工具了。
问得最多的一个问题是:等离子和激光,到底选哪个?
看厚度。薄板、要精细、缝要窄,激光;中厚板、要切得快、对断面精度没那么苛刻、预算还得留着干别的,等离子。两条路,不是谁替代谁,是各有各的地盘。
车间里那台等离子又响了。火星子顺着台架往下淌,钢板下面亮着一道橙色的光。师傅没抬头,眼睛盯着割炬,手底下旋钮一拧,声音就顺了。
那声音一顺,活就快成了。
作者|制造
排版|制造
审核|知知