2026-10-08 04:21:19
作者:
制造
昨天刚碰到个新来的实习生,攥着游标卡尺怼完传动轴的轴径,大笔一挥把读数填上,转头就被组长骂得抬不起头。我站在旁边擦千分尺,忍不住想起我刚进厂那会,干过差不多的蠢事。
找不对测点,再准的工具也白搭
很多人对尺寸测量的第一印象,就是拿个卡尺一卡,读个数就完了。哪有这么简单?你测的是旋转轴的配合直径,公差要求是圆度,不是随便找个地方卡一下就行。得转着轴,多测几个不同方向的点,还要摸清楚哪个位置是要和轴承配合的工作面,哪个位置是根本不接触的空位。工作面差一个微米都不行,空位差半毫米都不影响使用,瞎测浪费时间不说,还容易出错。
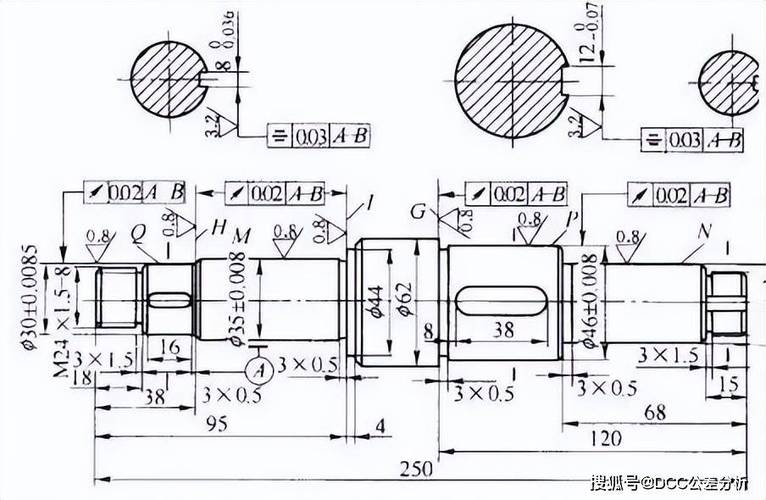 机械加工轴径尺寸测量测点位置示意图
我当年第一次出活,就是偷懒只测了一个点,刚好那个位置因为车刀振刀,凹了一丝,读数刚好落在公差范围内,我就直接过了。结果组装的时候轴承装不进去,拆回来一看,其他位置都超差了,一整批五个工件全废,我跟着师傅加班返修了一个星期,手都磨出泡,现在想起来还疼。
温度才是隐形的坑
你别以为只有读数错才会出问题,很多时候坑都藏在你看不见的地方。比如温度。
车间里刚加工完的工件,切削发热,温度比室温高出来一大截。金属热胀冷缩啊,你这时候急急忙忙上去测量,读数能准吗?大工件尤其明显,伸长缩短那么一点,刚好就踩在公差线上,凉下来再测直接超差,你说冤不冤?
 金属工件热胀冷缩尺寸偏差对比图
前两年车间里赶订单,大家都急着出活,操作工加工完不等降温就测,刚好都卡在合格范围内,结果质检全检的时候,一半都不合格,全车间加班返工,那段时间连食堂的红烧肉都没吃安稳,全用来补加班的能量了。说实话,很多新人急着赶进度,就是跳过这一步,殊不知多等十分钟,省下来好几个小时的返工功夫,怎么算都划算。
不是越贵的工具,测出来越准
 不是越贵的工具,测出来越准
现在不少厂子都喜欢买贵的测量设备,什么三坐标、影像仪,摆上去就觉得肯定不会错。我见过太多次,花大价钱买的设备,测出来的数还不如老师傅手里那把用了十几年的千分尺靠谱。
为啥?因为基准不对啊。你测个工件,基准面不擦干净,沾个铁屑沾点油污,整个工件都垫歪了,测出来的数能对吗?上次隔壁班组出问题,连续十个工件都报超差,工程师调了大半天三坐标,还是不对。我过去绕了一圈,弯腰一看,大理石台面上沾了个半个毫米大的铁屑,刚好卡在工件底面,擦掉再测,全合格了。就这么简单的事,折腾了快俩小时。
很多人觉得尺寸测量是设备的活,人只要按按钮就行。不对,设备是死的,人是活的。你得知道你测的这个尺寸,是干啥用的,哪里重要,哪里不重要,怎么摆基准才对,这些设备不会教你。
说实话,干了快三十年,我见过最准的测量,不是什么百万级的设备,是老师傅用块规校准了无数次的千分尺,擦干净工件,找对测点,慢悠悠卡上去,读数比啥都准。你要是不上心,就算给你全世界最好的设备,你也测不对。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的尺寸测量:没人会告诉你的那些坑
文章链接:https://m.lfdjt.com/p/zhizao/a/7658.html