2026-10-08 05:28:06
作者:
制造
昨天早班在打磨房门口撞见新来的小孩蹲那抽烟,眉头皱成一团,唉声叹气说调机器人轨迹调了一上午,机床停着活干不成,组长隔十分钟就过来催一次产能。换半年前我还得骂他两句手脚慢,现在只能递根烟拍拍肩膀——这锅真不怪他,谁让他还在拿老办法在线调。说透离线编程:本质就是别占着机器干活
以前干机器人编程,不管是焊接切割还是打磨,流程都是把零件卡到工装里,锁死,然后拿示教器,一点一点挪机器人TCP,碰到拐点就存一个点,走完一整条路径得存几十个点,存完还得试跑一遍,不对再改,改完再试。这一整套下来,机器只能凉在那,电耗着,产能耗着,你也得蹲在机床旁边,夏天烤得慌冬天冻得抖,图啥?离线编程就反过来了,你不用碰机器,所有编程工作都在办公室空调房里做。你把零件、工装、机器人的三维模型都导进去,在软件里搭一个一模一样的虚拟车间,然后在虚拟环境里拉轨迹,测碰撞,模拟走一遍,确认没问题了,直接把程序导出来,拷到机床的控制系统里,开机就能跑。大部分时候连现场调整都省了,最多改两三个基准点就行。
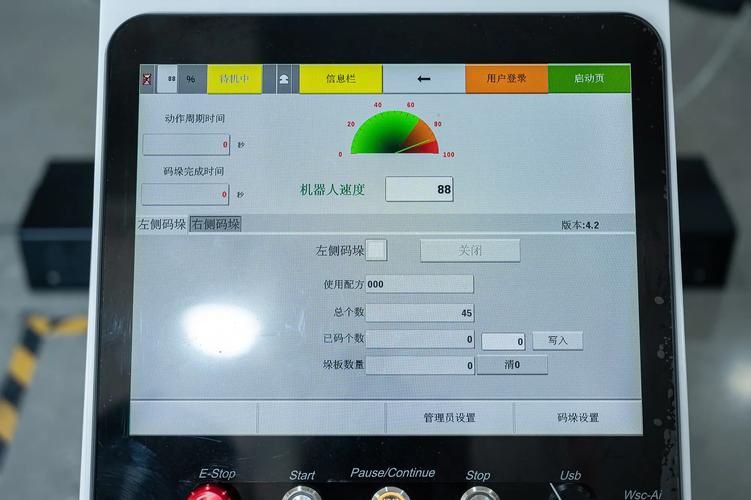 工业机器人离线编程电脑操作界面
真用了才知道,省下的都是真金白银
之前车间接了一批新的焊接订单,刚开始找了个老师傅在线编,光调轨迹就用了整整两天,机器停了两天,本来就挤的产能硬生生空出一块,赶货赶得所有人通宵加班,那段时间我连饭都吃不上热的。后来换了个会离线编程的小伙子来做同样的活,头天下班前把客户给的三维导进去,拉完轨迹模拟了三遍没碰撞,第二天上班把程序导进去,试跑第一件就合格了,前前后后拢共不到四个小时。你说差多少?说实话,我第一次见的时候都惊了。很多人吐槽离线编程不准,还得现场改,那多半是你自己没做对——要么是工装的偏移没算对,要么是模型导的时候缩放错了,真把基准对好,精度足够满足大部分生产要求,不是方法本身的问题。很多小厂觉得这东西是大厂玩的花活,小厂用不上,其实只要你一个活干十件以上,算下来都比占着机器调划算,对吧?
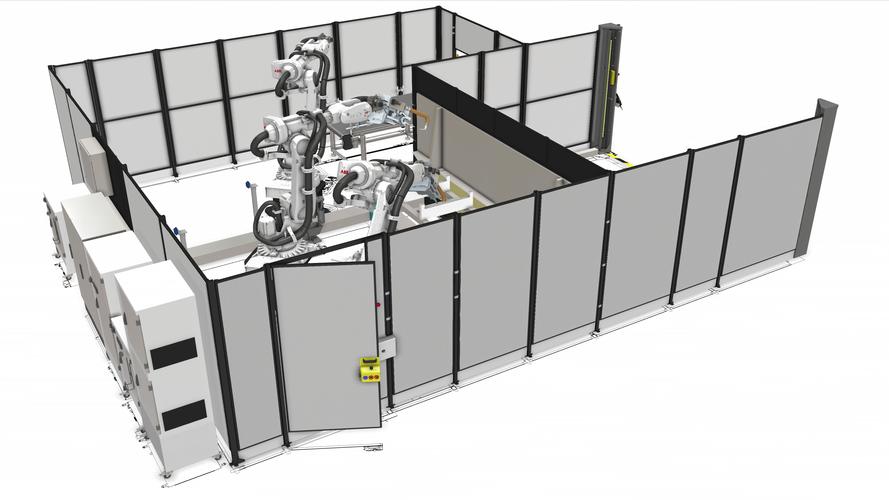 工业机器人焊接路径离线模拟图
不是所有活都适合用,别瞎跟风
 不是所有活都适合用,别瞎跟风
别听卖软件的吹得天花乱坠,说什么离线编程能包打天下,我干这么多年,总结出来,就两类活用着最划算。第一类是轨迹复杂的,比如复杂曲面的打磨、异形件的焊接,点位上百个,你拿示教器点得手都抽了,离线在电脑上一键生成曲线轨迹,喝杯茶的功夫就完事。第二类是多品种小批量轮番生产的,今天换这个活明天换那个活,你天天换活天天停机器调,产能能浪费一半,离线提前编好换型程序,到点直接换上去开干,一点不耽误。那啥活别用?就是那种单件的应急活,总共就做一件,零件往机床上一卡,手调两分钟就能开干,你还回办公室导模型编程序,这不是纯纯浪费时间嘛。还有不少老师傅抵触,说我干了几十年手调,学那新玩意干嘛?其实真不难,核心还是你懂工艺,你知道哪里该走快哪里该走慢,焊接电流该调多大,软件只是帮你把干活的地方从机床边挪到了空调房里,又不是让你彻底改行当程序员。我见过五十多岁的老师傅,学了俩月就能自己编简单活,现在天天下班准点走,比以前天天蹲机床舒服多了。昨天那新来的小孩,听完我讲的,拿我之前存的模板改了改轨迹,半个小时就开干了,刚才我路过他工位,看见他靠在边上刷手机,机器人自己安安稳稳跑着呢,一点不用操心。舒服啊,这才是干活该有的样子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里不碰机床的编程:离线编程到底好在哪
文章链接:https://m.lfdjt.com/p/zhizao/a/7677.html