2026-10-07 15:01:58
作者:
制造
昨天帮机加工班调新线,蹲在机床旁边捡换下来的废刀,堆了小半框,忍不住叹气。一半都是好刀,没用对就废了。很多人说刀具不就是个消耗品?用完换就行。说实话,这里头的坑,没在机床旁站三年你摸不透。
别迷信硬度越高越好,这是外行最大的坑
刚进车间那会,我也觉得,刀肯定越硬越耐用啊,越贵的刀硬度越高。直到那次出了洋相。接了一批活,切普通低碳钢,我特意申请了最贵的高硬度刀,想着能省点换刀时间。结果开工不到三个小时,连崩三把,刃口碎得像被狗啃过一样,停线等换刀,被班长骂得我连烟都抽不进去。
硬度和韧性永远是此消彼长的跷跷板。这话说破了很简单,就像你家里的玻璃菜板够硬吧?切硬东西不磨损,但是你摔一下,砍个骨头试试?直接裂给你看。橡胶菜板软,不容易裂,但是用半年就切得满是沟。刀具也是一个道理。你切的料软,进给快,机床本身有点抖,你非要拿最高硬度的刀,那可不就是一碰就崩?
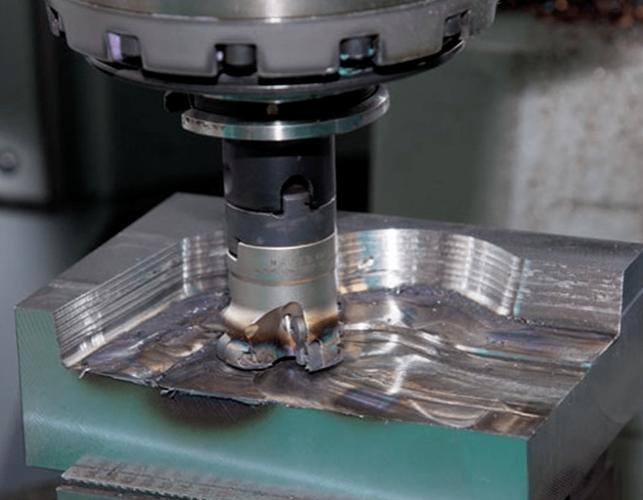 机械加工刀具崩口磨损现场实拍
我那会才明白,为什么很多老操作工宁愿用硬度低一点的刀,也不敢碰那些硬得离谱的新品——不是买不起,是赔不起停线的时间。
刀能用多久,磨对了占七成
 刀能用多久,磨对了占七成
很多新人觉得,刀具买回来都是成品,拆了包装直接装上就能用。放屁。批量生产的标准刀具,出厂的时候刃口都是有微观缺口的,你不磨,不做倒棱,用不了半天就会从缺口开始崩。
什么是倒棱?说白了就是在刃口的尖上再磨出一个几微米宽的小斜面。听起来玄乎,其实和你新买了菜刀要开刃是一个道理。新菜刀刚出厂刃口薄得发脆,你磨一下开个刃,反而耐用。我刚上班那会,嫌磨倒棱麻烦,耽误时间,拿到刀就往机床上装。一天换三把刀,师傅蹲在旁边看了半天,拿起砂轮给我磨了个倒棱,那一把刀整整用了三天。从那以后我再也不敢省这几分钟的事。
不过话说回来,倒棱也不是越宽越好。磨宽了,刃口变钝,切东西阻力大,发热快,反而磨得更快。就像你削铅笔,削得太秃写不动,削得太尖一写就断,就那个意思。
选刀的核心,从来不是买最贵的
我见过太多人,上来就问“什么刀具最好?给我拿最贵的”。说实话,最贵的不一定适合你。选刀的核心,就一条:你得知道你要切掉什么。
切软铝的时候,最忌讳粘刀,所以刃口要越锋利越好,前角要大,就像你削苹果,薄刃的水果刀才不会粘得满刀都是苹果泥,厚刃菜刀削苹果你试试,切出来软乎乎粘得满刀都是。切硬钢的时候,受力大,磨损大,就得把前角收小,刃口做厚一点,就像你砍骨头,得用厚背的砍刀,拿水果刀砍,那不直接卷刃崩口吗?
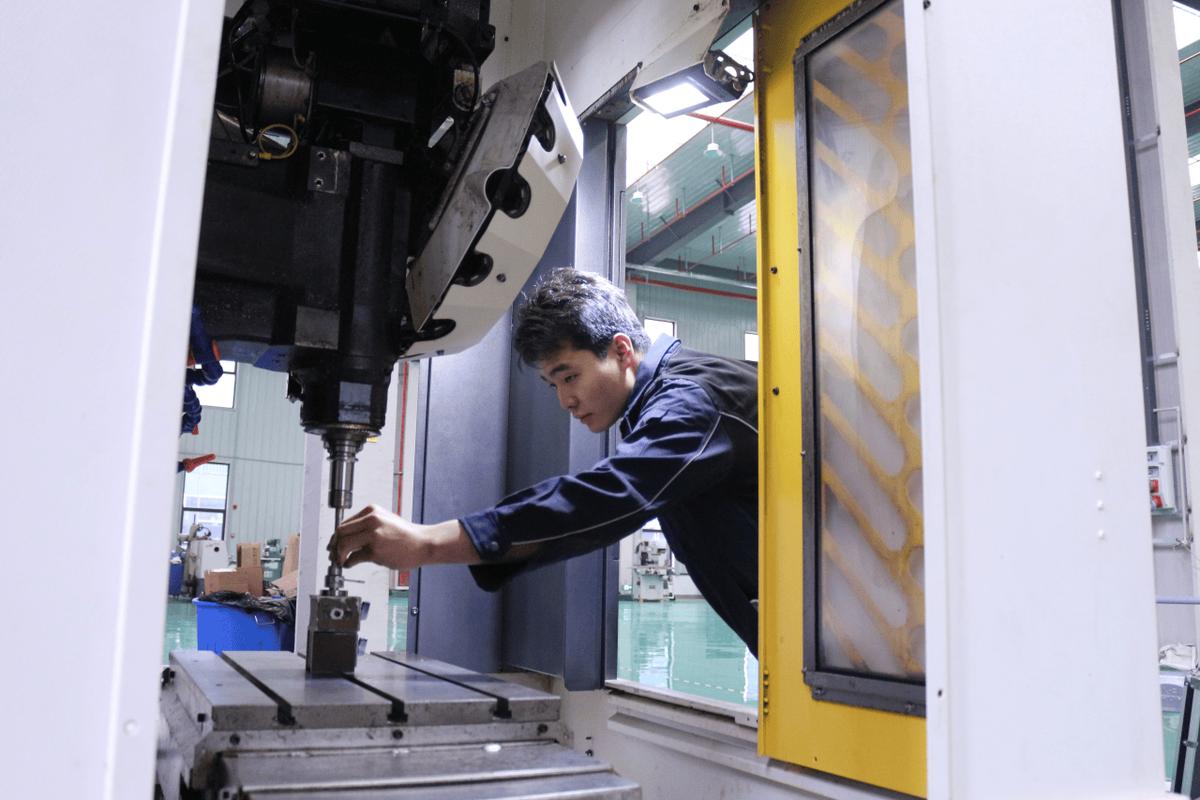 机械加工车间刀具安装调试实拍
之前有个新来的大学生,刚从学校出来,理论一套一套的,说陶瓷刀硬度最高,一定要拿来试切不锈钢。我拦都拦不住,结果开机没二十分钟,刀头直接碎了,一块碎片擦着他安全帽飞过去,吓得他半天没缓过来。那玩意硬度确实高,但是脆啊,机床稍微抖一点,切削力稍微变一下,直接碎。哪是切普通钢用的东西?
很多时候,不是刀不好,是你把刀用错了地方。你让一个短跑冠军去跑马拉松,能赢才怪。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的刀具:为什么好刀能用半年,差刀三天就废
文章链接:https://m.lfdjt.com/p/zhizao/a/7466.html