2026-10-07 13:59:54
作者:
制造
昨天带新来的实习生逛车间。走到西北角那片区域。小孩停下脚步,盯着地上摞得整整齐齐的大铁块问:“师傅,咱们放废铁也不找个偏点的地方?占着这么好的位置,太浪费了吧。”
我乐了,伸手敲了敲最上面那块,闷响震得我手发麻。这哪是废铁?这是一套刚做完热处理的注塑模具,等着试模呢。
别拿铁块不当宝贝
多数外行对模具的印象,基本就是“两块抠了形状的硬铁”,能有什么技术含量?
说实话,这话也就敢在车间外面说。进来听听老工人骂,十句有五句是冲着模具来的——差一丝,产品废,开模错一批,几万块原材料打水漂。
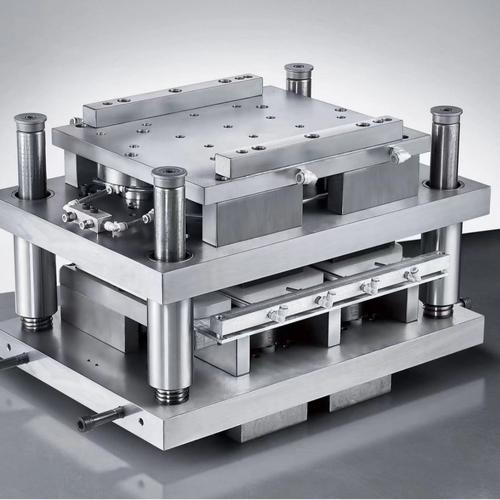 车间冲压模具整体外观图
你每天拎的矿泉水瓶,瓶盖边缘那圈滑溜溜不划手的丝,你耳机上套着刚好贴合耳朵的硅胶套,甚至你汽车门板上那个弧度刚好握上去的把手,全是模具一点点“刻”出来的。精度差一根头发丝的十分之一,出来的东西就没法用。我刚入行那会,师傅让我用细砂纸磨分型面,我蹲在那磨了三个小时,磨得胳膊都抬不起来,觉得差不多完美了。结果师傅拿千分表一卡,差了两微米。直接让我推倒重来。
那时候我还不服气,不就是两微米吗?头发丝都比这粗几十倍,至于吗?结果试模出来,差那两微米,分型面出的飞边厚了一倍,修都修不均匀,整批零件全部不合格。我蹲在废料堆旁边抽了半包烟,从此再也不敢说“差不多”这三个字。
一块合格模具的自我修养
做一套模具,远不是找块铁铣个形状就完事。
从选料开始就有讲究。做几万件小批量产品的模具,和做几百万件大批量量产的,料完全不是一个等级。压软塑料的,和拉不锈钢钢板的,硬度、韧性要求差了好几个档次。不少小厂为了省成本,选差一个等级的料,省了几万块,结果做不到十分之一的寿命就开裂,得不偿失。
最考验功夫的其实是分型面和脱模结构。哪怕同一个零件,干了十年的老师傅和刚毕业的设计,开出来的模完全不一样。好的设计,飞边少,脱模顺,工人拆装上模省一半时间,用个三五年都不出问题。差的设计,做两天就卡模,天天磨飞边,不到一年就废了。
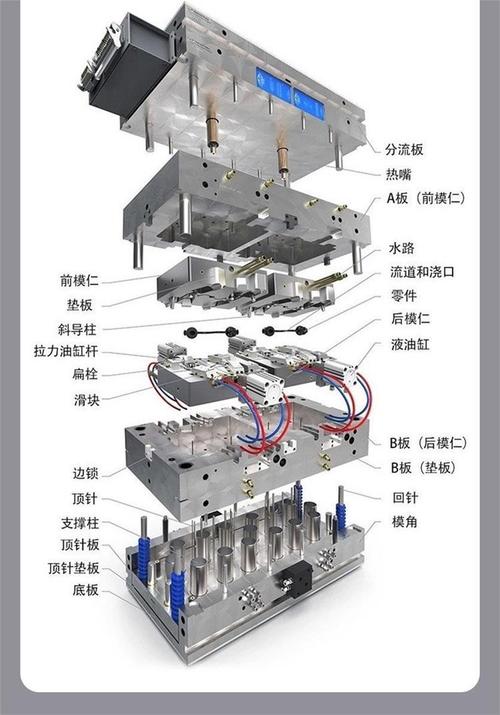 注塑模具分型面结构细节图
还有冷却水路,这个东西更是看不见的功夫。好的水路,降温均匀,做出来的零件不翘曲,一小时能多开模好几次,产量上去了,成本下来了。很多人不注意这个,结果做出来的零件十件有三件变形,全当废品扔了。
模具这行,真的是隐形的狠活
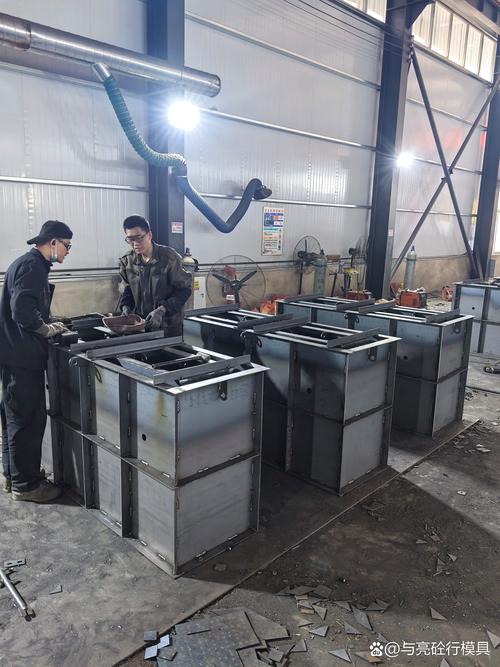 模具这行,真的是隐形的狠活
这些年总说3D打印要取代模具了,你问车间里干了半辈子的师傅,没人信这个。
说实话,3D打印打个样品,做几个定制件没问题,真要批量造一模一样的东西,成本和精度根本比不过模具。你想想,一个矿泉水瓶盖几分钱成本,要是用3D打印,一个得几块钱,谁用得起?
你以为手机壳那种摸起来细腻不沾指纹的质感,是后喷上去的?大部分是模具直接做出来的。直接在模具型腔蚀刻出纳米级的细微纹路,一次成型,用好几年都不会掉。光是做这个蚀刻,就得花小半个月,一步错,整块模具就废了。
不过话说回来,模具这行真的太苦了。一套大模具好几吨重,装模卸模全靠行车吊,冬天铁疙瘩冰得扎手,夏天车间三四十度,站在模具旁边烤得你浑身冒汗。好多年轻人不愿意干这行,我也能理解。
但是你转头想想,我们用的每一件塑料、金属、玻璃制品,几乎都是模具造出来的。它躲在工厂的角落,从来不会出现在消费品的包装上,没人会给它打广告,没人会关注它,可没了它,整个制造业都停转。
昨天那个实习生听完,伸手轻轻摸了摸模具型腔光滑的内壁,说了句,原来这么硬的铁块,还藏着这么多门道啊。我笑了笑,没说话。
干了一辈子,我也这么觉得。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:看不见的模具,造了你天天摸的所有东西
文章链接:https://m.lfdjt.com/p/zhizao/a/7450.html