别把刀库当普通工具柜,它是机床的弹药库
加工中心要干不同的工序,得换不同的刀,总不能让人蹲在机床旁边,开门换手换刀吧?早几年没自动化的时候确实是这样,换一次刀十几分钟,主轴闲得冒烟,工人忙得满头汗。
刀库的存在,就是把要用的刀提前都摆好,需要哪一把,自动转到位送上去,整个过程十几秒搞定。很多人买机床只看主轴转速、系统精度,偏偏忽略刀库的靠谱程度,真到用的时候才知道,换刀错一次,错位撞一次,半天的产能就没了。
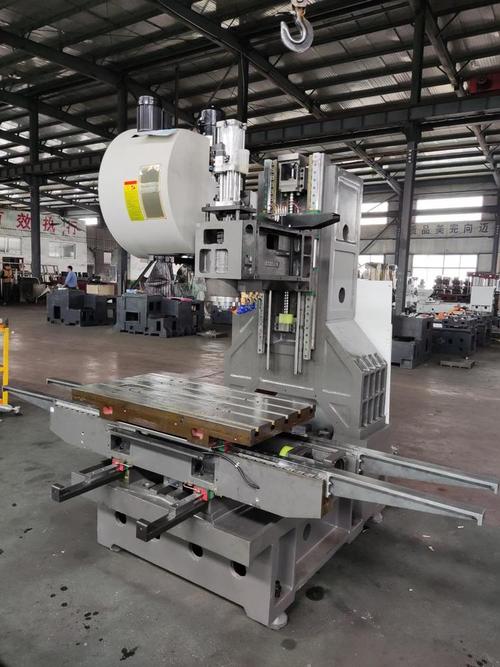
不同刀库各有各的脾气,摸不透就容易出事
车间里最常见的就是圆盘刀库,刀就像糖葫芦一样插在圆形的刀盘上,要哪把转哪把,结构简单占地小,中小型机床基本都用这个。
但这玩意有个毛病,转起来惯性大,要是装刀没卡紧,掉出来都算轻的,我早年见过一把没卡牢的立铣刀,转起来直接飞出来,砸在机床防护罩上哐当一声,吓了整车间一跳。
还有斗笠式刀库,名字听起来怪,长得其实就像个斗笠,直接套着刀把换刀,成本低,但换一次得来回跑,速度慢不少,现在只有一些老机床还能见到。
做大零件的大型机床,要带几十上百把刀,圆盘放不下,就得用链式刀库,像自行车链条一样带着刀座跑,能放很多刀,就是占地方,收拾起来也麻烦点。
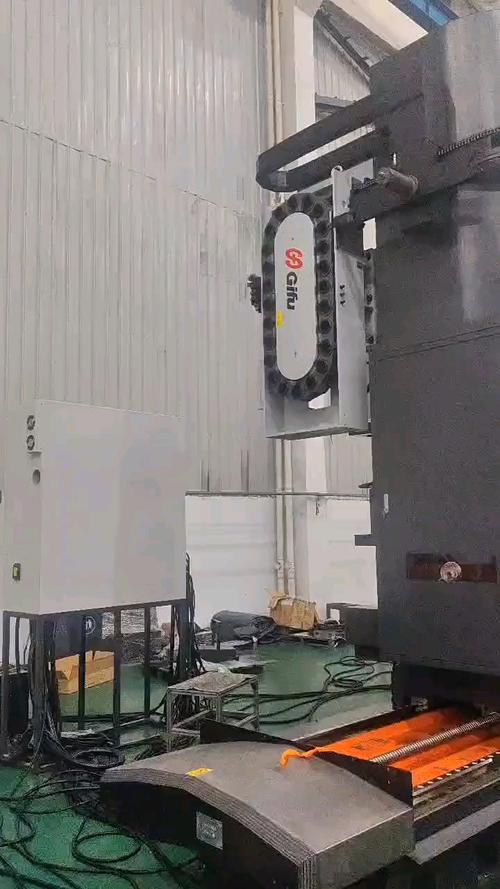
八成刀库故障,都是懒出来的
干了十几年机械,我见过的刀库问题,十有八九不是设计坏了,也不是质量差,全是维护偷懒导致的。
最常见的就是换刀错位,好多工人换刀,刀柄上沾着铁屑、裹着冷却液就往刀套里塞,时间长了铁屑卡在定位槽里,刀就放歪了,下次换刀对位对不准,直接就卡主轴上,整台机床动不了。
还有人图快,装刀的时候没推到底,卡簧没卡住刀柄,你看着是放进去了,一转起来就晃,晃几次把整个刀盘的定位都撞歪,拆开调一次就得大半天。
说实话,刀库这地方藏在机床侧面,不起眼,没人愿意天天擦它。但你就花十秒钟,每次装刀前把刀柄擦干净,推到位确认卡紧,每周给导轨刀套抹点油,它真的能安安稳稳给你干好几年都不闹脾气。
很多外行看热闹,觉得加工中心牛就牛在能铣能钻,其实你干久了就知道,整台机器效率高不高,全看这个不起眼的刀库顺不顺。换一次刀慢两秒,一天换几百次刀,差出来的时间能多干好几个活。
上次那个徒弟,刚上手没当回事,装刀没卡紧,撞歪了五把刀,刀库定位全错,修了四个小时,当天的订单差点赶不出来,被班长骂得抬不起头,到现在他装刀都得晃两下确认。
对吧?机器这东西,你对它上心,它就给你出力,哪有那么多玄学。
作者|制造
排版|制造
审核|知知