昨天刚在后工段处理完一起停机故障,蹲在贴标机旁边擦了半小时油污,满手都是背胶粘的灰。好多新来的实习生围过来,说原来贴个标签的机器这么复杂,不就是个自动胶纸机吗?我当时就笑了,这话也就外行说的出来。
新人最容易踩的误区:把贴标机当胶带机
你自己在家贴个快递单,歪一点没关系,大不了难看点。生产线可不一样,一分钟几十上百件产品飞着走,标签偏出一毫米,扫码枪扫不出来,直接打去不合格区,堆多了整条线都得停。
消费者拿到手,第一眼看见的就是标签。瓶身标签歪歪扭扭翘个边,你产品再好,人家也会觉得是小作坊货,对不对?
别觉得贴上去就是完事了,要不起泡、不翘边、位置分毫不差,这里头每一步都有讲究。
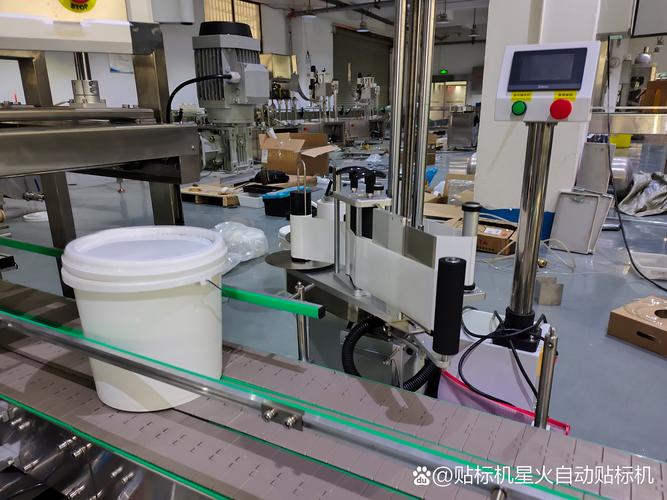
很多人不知道,一张标签从卷盘到产品上,要过至少四道关:送纸、剥标、对位、压合,少一步出问题都不行。不是新手想的那样,拉一卷标签放上去,开机出纸粘就行。
三个看不见的细节,决定贴标好坏
第一个说出来你可能不信,剥标刀的角度是核心中的核心。标签都是粘在光滑的底纸上,要把标签完整剥下来,全靠那片不到一毫米厚的钢刀挡着底纸拐弯,标签因为惯性自己飞出来粘到产品上。
角度差个三五度,要么标签剥不下来,连着底纸一起走,直接卡进滚轮里,一缠就是一大团,扯都扯不开。要么就是标签撕坏,半个留在底纸上,半个贴出去,出来全是残次品。我昨天修那台,就是新来的学徒调刀,多拧了半圈,角度差了两度,十分钟卡三次,害得整班产能都没达标。
第二个是送纸的张力控制。你自己拉橡皮筋,拉太松会堆在一起,拉太紧会断,贴标机送纸也是一个道理。张力不对,送出来的纸一会松一会紧,标签位置自然歪东倒西。很多老机器开了五六年,张力轮磨出了坑,张力稳不住,老师傅调半天才能勉强开,换新人根本摸不着头脑。
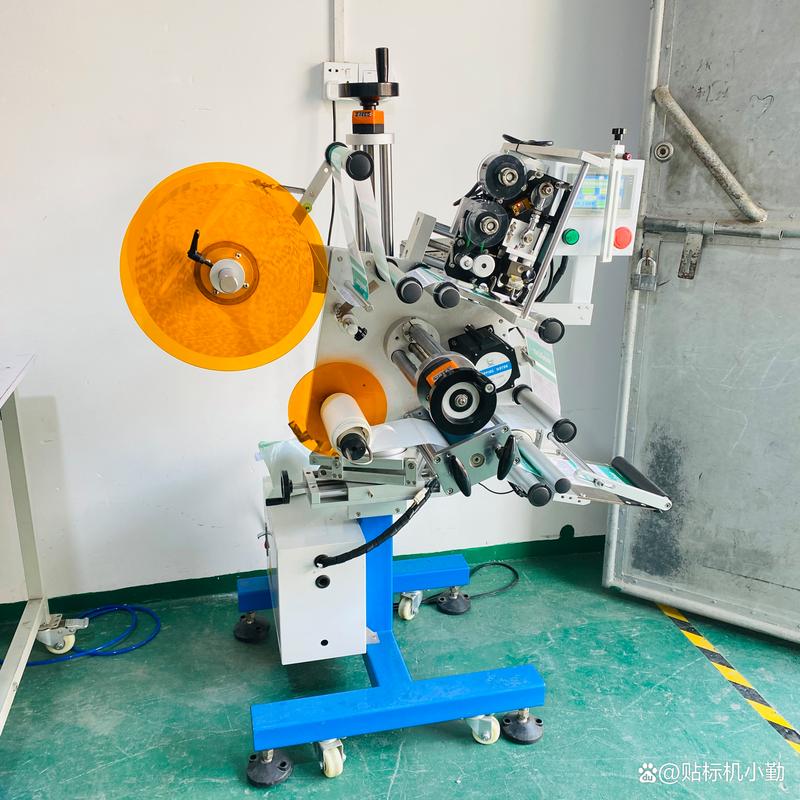
第三个就是压合的力度。贴软包装饮料,压重了瓶子直接扁掉,标签压皱;压轻了四个角粘不牢,运输晃两天就翘边。换做是硬纸板外箱,力度又得往上调,不然面单粘不牢,半路掉了,快递都不知道往哪送。
老司机也躲不开的常见坑
说实话,贴标机出问题,七成不是机器的错,是外界的锅。
南方梅雨季节我见得太多了,仓库里存的标签没封好,吸了潮气,背胶吸了水粘度掉一半,贴上去当时看着好好的,放三天四个角全翘起来,整批货都得返工重贴,累死人。
冬天干燥的时候又容易出静电,底纸磨来磨去带静电,标签会吸在滚轮上不下来,对位对不准,出来一排歪瓜裂枣,你调张力调刀都没用,喷点防静电喷雾就搞定,好多人找半天原因找不到。
还有更气人的,不少老板舍得花大价钱买好贴标机,舍不得买好点的标签纸,贪便宜买便宜货,底纸厚薄不均匀,一会厚一会薄,送纸的时候张力一会大一会小,再好的机器也出不好活,最后还怪机器不好使。
逛车间逛久了,我总觉得,生产线里的机器就像身边的人,最不起眼的那个往往最不能缺。你盯着灌装机盯着封箱机,觉得那些才是核心,忘了贴标机是最后给产品撑面子的。昨天修完机器试生产,我随手拿了一瓶刚贴好的,标签齐整得像印在瓶身上,摸上去平平整整没有一点气泡,我擦了擦手上的灰,转身去茶水间泡了杯茶。
作者|制造
排版|制造
审核|满满