别被“切得快”骗了
很多人刚接触下料,第一反应就是比速度,同样切一块料,谁快谁就好。
真不是这么回事。
上次有个外协的老板,为了赶我们的一批订单,偷偷把进给速度拉到了上限,提前一天交了货,沾沾自喜。结果我们拉到加工中心一卡尺寸,一半的料端面斜度超差,全部返工,硬生生耽误了整批货的交期,赔了不少违约金。
不同的料,吃刀的脾气完全不一样。切软铝,就得用粗齿锯带,排屑快,不会粘得满齿都是铝屑,最后把锯带拉伤。切高硬度的合金钢,就得换细齿,慢慢进给,急不得。快那几分钟,废掉整根料,得不偿失。
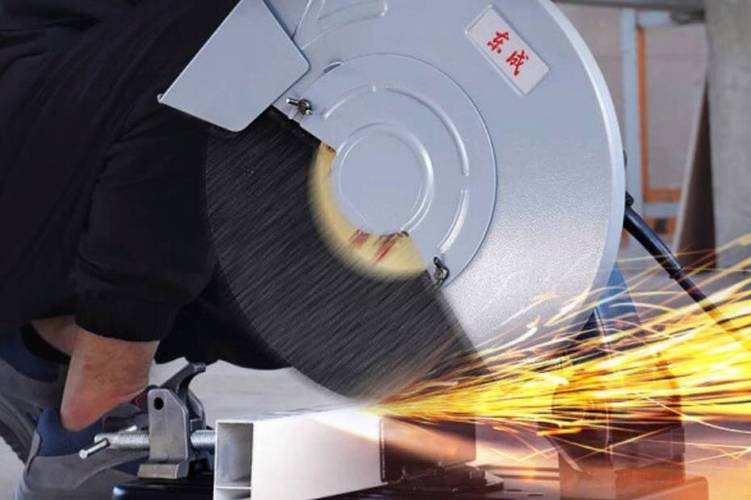
对了,很多人切完料不爱清理台面,碎渣屑堆得老高,下次放料就放不平,切出来自然歪。这都是小徒弟才会犯的错,说出去好笑,但是天天都有人犯。
最容易出问题的居然不是刀片
九成的新手,切割机出问题第一反应就是换刀片。我见过一个工段长,一个月换了五根锯带,还是切歪,最后找我过去看,我摸了摸导向轮,间隙磨出去快一个毫米,换刀片有啥用?
切割机天天切料,无时无刻不在震动,最容易磨偏的就是导向臂的导向轮,还有张紧机构。锯带能不能走直,全靠这两个小东西稳着。哪怕导向轮偏了一根头发丝的厚度,切个几十公分长的料,端面误差就能攒出一个毫米,足够废掉你这根料。
我每次巡检,手一搭导向臂就能感觉出不对。正常工作的震动,是均匀的嗡嗡声,震感是稳的。要是导向轮磨偏了,那震动就是一颠一颠的,震得手心发麻,一听声音不对你就得停下来查。
很多小厂子舍不得换这几个小轮子,觉得几十块钱的东西,凑合用就行。结果切出来的料歪了,下工序焊接焊歪,打孔打偏,亏的钱够买几十套导向轮了。
选对切割方式比买贵设备重要
这些年车间升级,我见太多老板上来就要砸钱上最贵的设备,觉得越贵越好。
说实话,完全没必要。你一个做普通钢结构支架的厂子,大部分活就是切切角钢槽钢,一台几万块的带锯切割机足够用,精度够,效率够,维护还简单。非要花上百万上激光切割机,开机一次的电费都够带锯切三炉料,纯属浪费。
不同的切割方式,对应不同的活。切厚的低碳钢板,火焰切割便宜又好用,切面干净,成本还低。你非要用等离子,成本翻几倍不说,精度也没好到哪里去。切不锈钢或者有色金属薄板,那你就得用等离子,火焰切出来挂渣挂得跟狗啃似的,打磨都磨不掉。
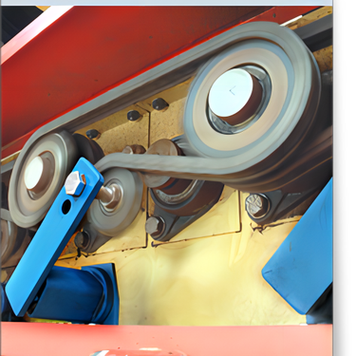
哦对,忘了说,哪怕是干了十年的老师傅,换完锯带之后都得先切一块废料,量量垂直度再批量切。别嫌麻烦,真要是切完一整捆才发现歪了,哭都没地方哭去。
作者|制造
排版|制造
审核|见微