2026-10-04 23:28:43
作者:
制造
昨天带新来的徒弟逛机加工车间,刚走到冲压工位,他盯着蹲在料箱旁的检验员挪不动脚。
人家拿卡规挨个卡刚冲出来的架体孔位,十分钟过了二十件。他转头问我,为啥不等到所有工序做完,凑一块检?
这不纯纯耽误产能吗?
为啥不能等做完再查?
说真的,不止他一个新人这么问。
我刚进厂那会,也觉得检验不就是最后一步的事吗?把好出厂关不就行了?
直到亲眼见过一次批量报废。
那年赶订单,班组为了抢进度,悄悄跳过了三道过程检验,想着反正最后总检会看,省下来的时间多干点活不好?
等全部工序做完,拉到总检台一量,一半架体的定位孔偏了快一个毫米,刚好卡在装配不进去的位置。
一整批料,堆在废料区半人高,卖废铁都得找车拉,全车间跟着扣了半个月奖金。
你说,这省下来的时间,够赔吗?
过程检验不是找事,是把问题掐在刚冒头的时候。错一个,改一个,不至于把整锅饭都砸了。
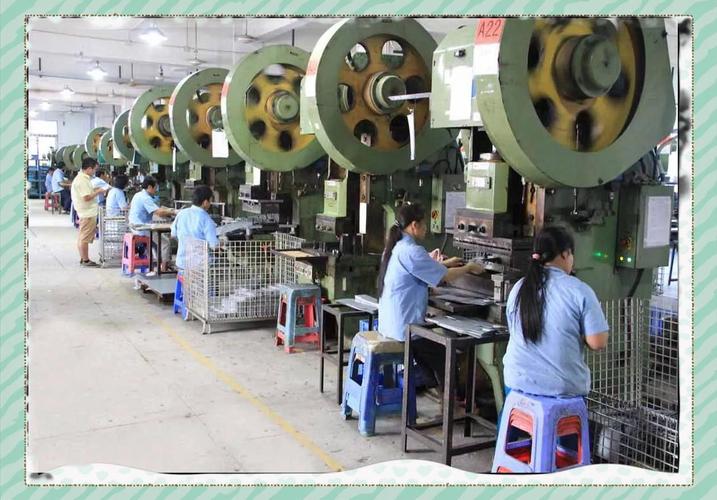 冲压车间过程检验工位实拍
过程检验到底在卡什么?
很多人对这活有误解,觉得就是拿着图纸挨个怼尺寸,什么都管。
我见过不少刚上岗的检验员,蹲一个工位半小时,把所有尺寸量一遍,整条线都堵在那等着,工人骂骂咧咧,组长也头大。
其实过程检验只卡「错了就改不回来」的关键节点。
就说冲压,第一道工序拉完成型,你得先查有没有开裂,尺寸对不对,对了再往下走,要是一开始型就错了,后面焊的再标准也没用。
焊接之前,你得查零件对位偏不偏,焊完一成型,再改就得割开重焊,不光费料,留下的焊痕还影响强度。
喷塑之前,你得查表面有没有凹坑划痕,漆喷完再发现,磨掉就露底,不磨就是次品,进退两难。
很多成熟产线,现在都把检验活嵌在了工人手里,干完自己顺手拿卡规量一下,没问题就流去下一站,不用专门等专门的检验员来,效率也上去了。
说起来,我当年跟的老师傅,闭着眼摸一下工件表面,就能说出厚度差了多少,半丝都不差,那是几十年摸工件摸出来的本事,不是对着培训PPT背出来的。
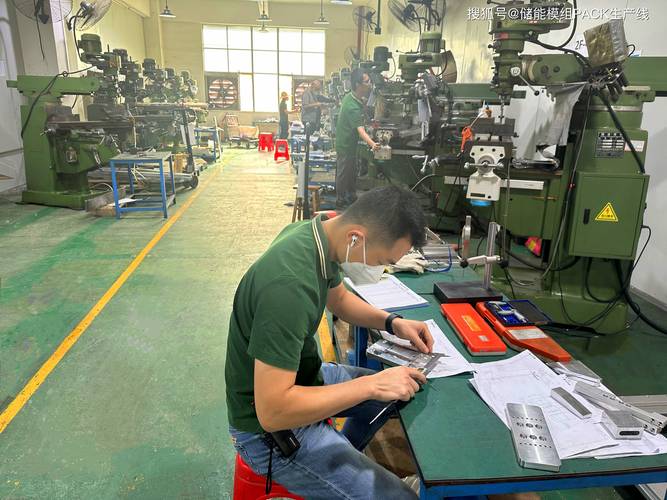 机械加工工人工位自检过程实拍
最容易踩的隐形坑
 最容易踩的隐形坑
干了这么多年,见过太多过程检验走形式的,也见过太较真把自己玩死的。
先说走形式的坑。你去不少车间看,检验本填的工工整整,每一项都勾了合格,实际呢?根本没测,就是下班前补完记录应付审核。前两年我帮朋友整改一条产线,翻了半个月的记录全没问题,拆下来抽检,连续五个零件的同轴度偏出了公差,记录上全写的合格。说实话,这种还不如不做,浪费纸还耽误事,真出了问题,全推给过程检验,说我们检过了,实际上就是个空架子。
再说另一个极端,就是太较真。什么尺寸都要卡,差个丝半毫就要打回去重调,十分钟出不了一个件,产能直接掉三分之一,老板天天追着组长骂。其实过程检验就是守门员,只卡会进球的关键球,边角球不用你每个都扑。那些对最终装配、对使用性能没影响的公差,放一马也没事,没必要死卡着不放。
昨天那个徒弟跟我聊,说干了三天过程检验,终于明白这活是啥意思了。这不就是在车间路中间设了个检查站,哪段路出坑了哪段补,别等整段路都塌了,才想起来修。
你别说,这个比喻比我说的好。下次你逛制造车间,别光盯着最后那个总检台,多看看工位之间,那些蹲在料箱旁摸零件、拿卡规量的人,没他们拦着,多少藏着毛病的零件,就这么流去了你手里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的闸门:说说过程检验
文章链接:https://m.lfdjt.com/p/zhizao/a/6520.html