2026-09-17 13:24:43 分类:正文
昨天逛车间拐角,撞见新来的小徒弟蹲地上画圈,脚边滚着崩了三块牙口的板牙,台钳上还卡着半废的圆棒料。不用说,又是刚上手没摸清楚规矩,硬拧崩了。
别把板牙和丝锥搞混了
十个新人刚进车间,八个上来就拿错。很多人分不清板牙和丝锥,不都是带牙的铁疙瘩吗?还真不一样。丝锥是用来做内螺纹的,就是给螺母、螺孔挖纹路,相当于在石头上挖凹槽。板牙是做外螺纹的,给圆棒料刻外纹路,刻完就是我们见的螺丝杆。
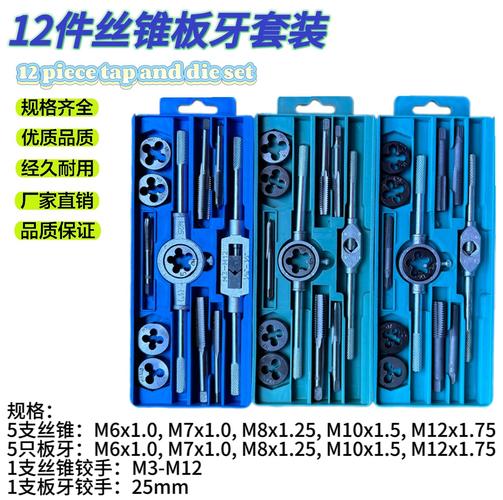 机械加工手用板牙实物图
拿手里掂一掂就能分出来,板牙大多是圆饼状的小铁圈,中间开着成型的牙口,边上有两个卡槽,卡到板牙架里就能攥着转。新板牙拿手里沉得压手,刚从工具柜拿出来凉得冰手腕,刃口亮得反光,别作死用手指蹭,刮一下就是一道深口子,疼半天。我刚学的时候蹭过一次,半个月握不住扳手,记到现在。
一块好板牙,硬在哪里
 一块好板牙,硬在哪里
很多外行觉得,不就是个带牙的铁圈,能有什么讲究?我跟你说,这里面的门道够喝一壶的。板牙最核心的就是刃口,要够硬,才能硬啃圆钢刻出纹路,又不能太脆,脆了拧两下就崩,就像家里切菜刀,切硬骨头崩口,软刀切两下就卷刃,都不行。通常好板牙都是高碳工具钢淬火做的,讲究点的用合金,烧的时候温度差一点,硬度就差好多。偷工减料的便宜货,用两次刃就卷,牙口歪歪扭扭,做出来的螺丝拧一半就卡,整个料都废了。我见过最离谱的,有人贪便宜买地摊货,拧第一个就崩了,碎渣飞出来差点蹭到眼睛。干活一定要用正经料,别拿自己开玩笑。老师傅都有自己顺手的几块板牙,藏在工具箱最下面,轻易不外借。
机用和手用,差的不只是力气
不少人知道板牙分两种,但不知道为什么要分。不就是一个手动拧一个机器转吗?差远了。手用板牙边上一般都开了一条细缝,带调节功能,牙磨松了,拧一下边上的螺丝就能紧一点,缩点尺寸,还能凑合用好久,适合修修补补,做个样品,或者小活应急。机用板牙就不一样了,是卡在车床或者套丝机上批量干活的,要一直高速转,受的力大,所以整块结构更扎实,没有那条调节缝,整体硬度更高,就是为了扛住持续的摩擦力。
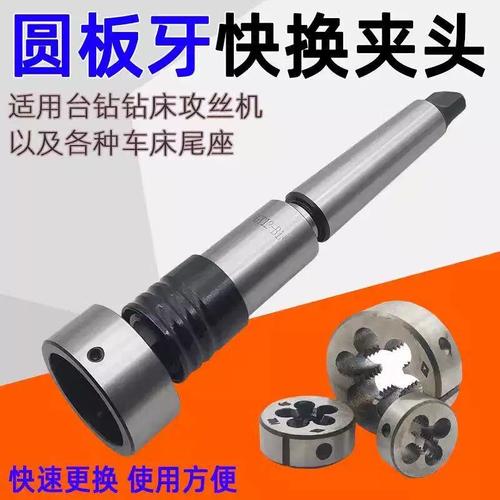 机械加工车床装夹板牙作业图
说实话我见过不少图省钱的,把手用板牙卡机器上干活,刚开始觉得省了几十块钱美滋滋,干不到一百个,直接整块崩裂,碎块飞出来,差点出安全事故,最后赔料又挨罚,亏到姥姥家。干哪行就要守哪行的规矩,别乱换工具用。很多人不知道,板牙干活最忌讳干转烧刃,不管手用机用,一定要提前给料抹点润滑油,一方面铁屑好排,一方面降温,不然磨下来的铁屑温度能烧红刃口,退火变软,用一次就废了。我最见不得新手上来就硬拧,说多少遍抹油都不听,好好一块板牙毁在手里,能心疼我好几天。不过话说回来,现在很多大产线做螺纹大多用滚丝工艺了,批量生产比板牙快,做出来的螺纹强度也更高,但是板牙还没淘汰,每个车间的工具箱里,肯定都塞着好几块大小不一的板牙。修个旧设备,改个小零件,做个打样的毛坯,离了它还真不方便。上次我徒弟把崩了牙的旧板牙扔废料堆,我又捡了回来,磨掉崩掉的部分,调小一号,给PVC管套丝接水龙头,用了大半年还好好的。干机加工的,都懂惜物,一块能用的板牙,怎么能随便扔呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:帮螺丝刻纹路的板牙,原来没你想的那么简单
文章链接:https://m.lfdjt.com/p/zhizao/a/641.html