大部分外行都搞混:装配线不是传送带
传送带只是给工件带路的“脚”。真正的装配线,是一整套把复杂活拆碎的生产逻辑。你摆一整车零件让一个资深老师傅攒,可能得装大半天才能出一台成品。要是拆成几十个工位,第一个只装方向盘,第二个只拧车门螺丝,第三个只贴标识,每个人干自己那点活,熟了之后十几分钟就能出一台,效率翻了十几倍都不止。
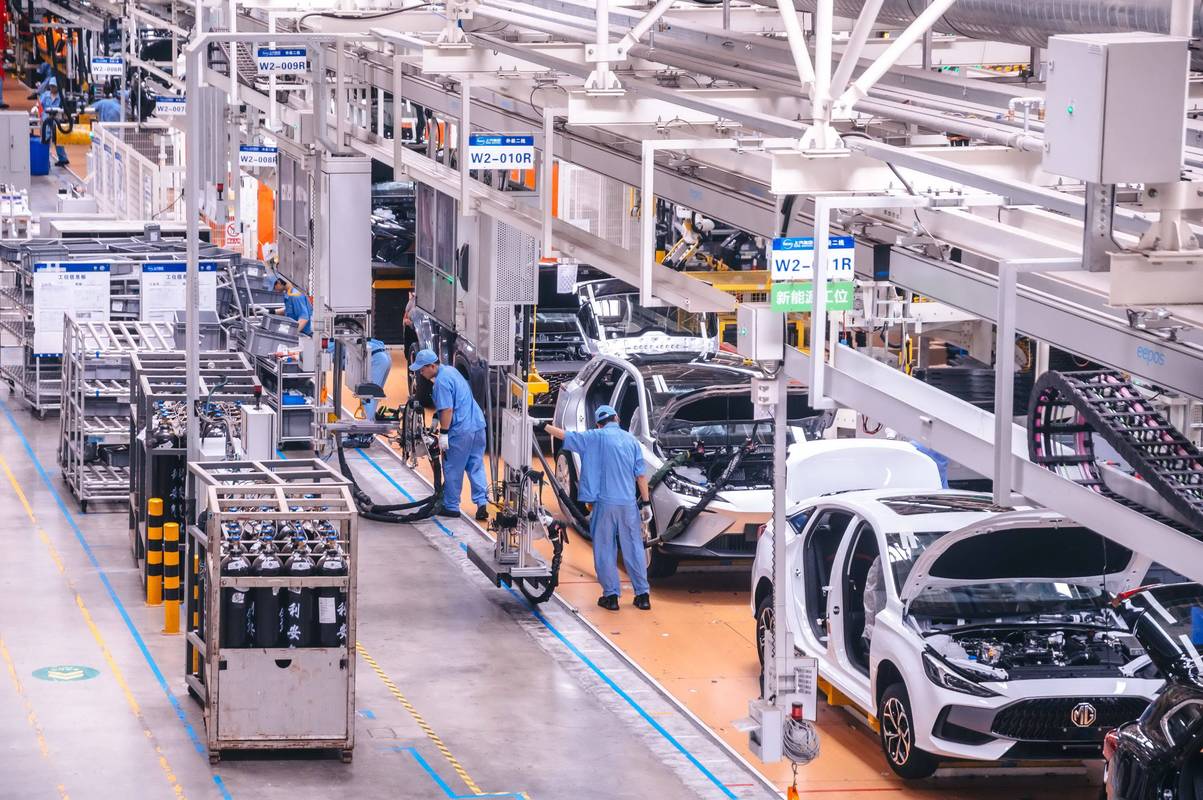
说实话我当年花了快半个月才搞懂这个区别。之前总觉得不就是一条带东西跑的带子么,有什么难的。后来跟着排工序才知道,哪个工序放前面,哪个放后面,哪个工位留多少时间,连工具放在工人左手还是右手,都是算过的。差一点,整体效率就能掉好几个百分点。
九成生产线停线,都出在节奏错了
干了这么多年,我见过最多的停线,从来不是电机烧坏这种大故障。都是不起眼的小节奏错了,攒出了大麻烦。每个工位都有自己的标准工时,说白了就是你必须在多少秒内干完自己的活,把工件传给下一个。要是有一个工位慢个两三秒,一开始看不出来,边上的缓存区很快就堆满了,再往后,整条线都得停下来等。
你说邪门不邪门?之前我去处理一个老问题,整条线每天都要莫名停个七八次,找了半个月没找到原因。最后查出来,就是拧轮胎的那个工位,工具挂架比设计高了五公分。工人每次蹲完起身拿工具,都得多抬一下胳膊,就多花两秒。一天下来,攒出来的停线时间能少出五台成品。节拍平衡是装配线的命根子,真不是随便说说的。
很多人觉得,我把工序拆了不就行了?哪有这么简单。你给熟手留十秒,他五秒干完闲着,给新人留十秒他死活干不完,要么闲着浪费时间,要么忙不过来拖整条后腿,这里面的分寸,全是现场磨出来的经验。
现在的装配线,早就不是你印象里的样子
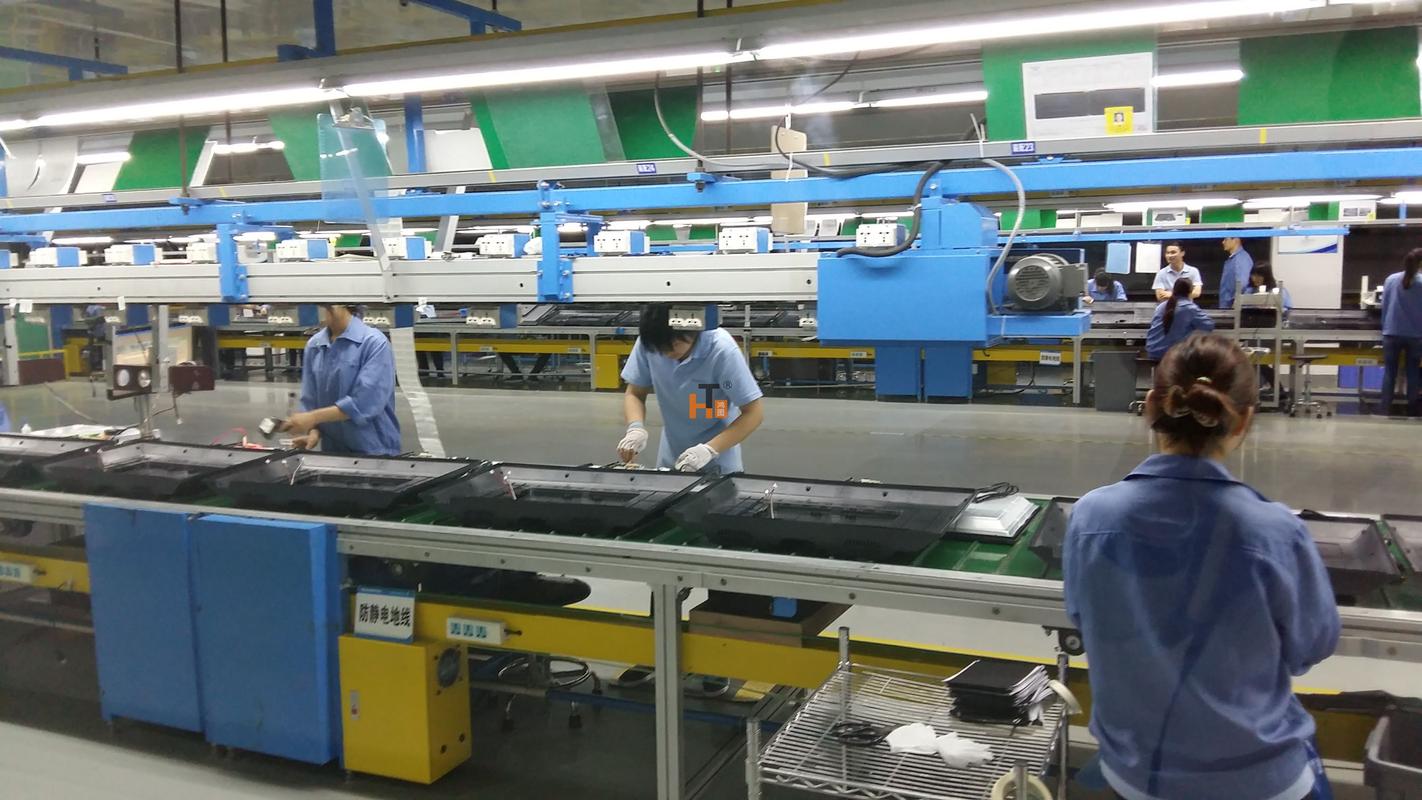
我刚干活那会,装配线就是人跟着线走,一天重复几千遍同一个动作,下班胳膊都抬不起来。现在呢?重活累活基本都交给机器人了,人只需要处理异常,装几个机器人不好伸手的零件,或者做最终检查。我第一次见带视觉检测的装配线,真的服了,一个螺丝少拧半圈,工件走出去不到一米,线自动就停了,红灯直接亮在对应工位,比十年经验的老检验员眼睛毒一百倍。
不过话说回来,不管换成多少机器人,核心逻辑还是没变。还是拆分工序,平衡节拍,还是让每个环节只干最擅长的事,不管是人还是机器。很多人说装配线把人变成了机器的零件,这话有点道理,但反过来想,要是没有装配线,现在咱们用的手机、开的车,哪能这么便宜,哪能轮到普通人随便买?它把需要练三五年的手艺,拆成了普通人学几天就能干的活,这才是它最厉害的地方。
昨天我还在车间线边转,风从天窗吹进来,带着淡淡的机油味,线嗡嗡转着,一个个零件从头走到尾,出来就是整整齐齐的成品。那种顺畅的秩序感,站十分钟你就能懂。没有什么神秘的,就是把每一件小事,都放到了最合适的位置上。
作者|制造
排版|制造
审核|小准