2026-09-17 12:13:40 分类:正文
那天我路过数控车床区,就看见新来的小孩蹲在废料堆旁边脸发白,脚边堆着三个断成半截的铣刀,连主轴上剩下的小半截都带着崩出来的缺口。
我问他咋回事,他说听人说铣刀越硬越耐用,特意挑了最硬的合金刀来铣普通碳素钢,结果下刀不到五分钟,崩了。
真不怪新人,很多干了两三年的老师傅都还信这个误区。
刚入行最容易踩的坑:拿硬刀啃软钢
很多人觉得,铣刀是用来切钢铁的,当然越硬越好啊?
不对。
硬的材料往往脆,就像玻璃比橡皮硬,但你拿玻璃撞石头,碎的肯定是玻璃。
铣软钢的时候,切下来的屑很软,容易粘在刃口上,粘多了就把刀给“顶”住了,硬刀扛不住这股突然来的力,咔嚓就断。
我凑过去看,断口整整齐齐的脆裂,一看就是硬刀扛不住震动崩的。
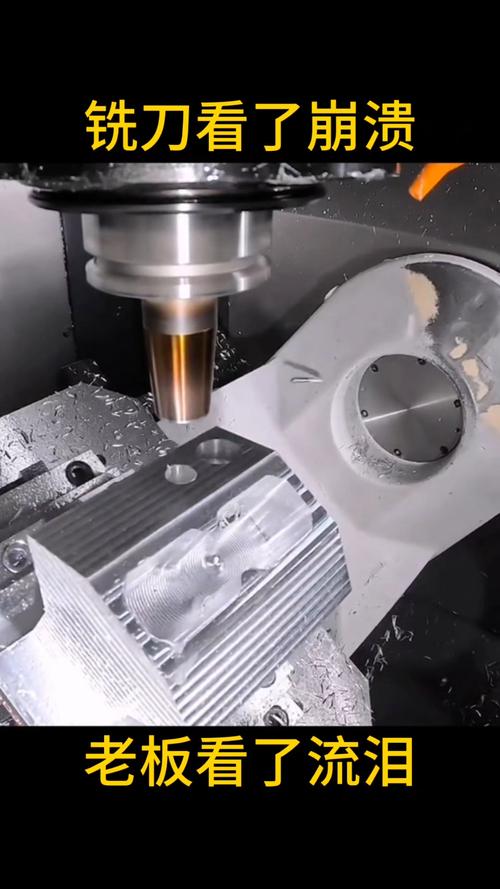 车间数控工位崩断的硬质合金铣刀
说实话,这种错我刚入行也犯过。当年头一次自己调机,非要拿最硬的刀铣铝,结果粘屑粘得满刃都是,最后铣出来的零件坑坑洼洼,还废了一把当时挺贵的刀,心疼了我好几天。
不对的刀,下刀你就能听出来。好的状态下,铣刀切削的声音是低沉均匀的嗡嗡声,机身只有轻微震动,手放导轨上都不会觉得麻。一旦刀不对,那声音立马变尖,刺得你耳朵疼,整个机床都跟着抖,再往下走,不出三分钟肯定崩。
铣刀啃钢的秘密全在刃口那点细节
你拿放大镜看过新铣刀的刃口不?
很多人以为好铣刀的刃口就是越薄越锋利,其实刚好相反。正经出厂的好铣刀,刃口都会磨出一道极细的倒棱,大概只有头发丝几分之一粗,普通人肉眼根本看不出来。
这道倒棱就是铣刀的“保护筋”。就像你啃排骨,要是用牙尖直接戳,很容易崩牙,要是把牙稍微偏一点,用带点斜度的牙面受力,就稳得多。铣刀也是一个道理,刃口那点小小的斜度,就能把切削的力分散开,不会直接把脆硬的刃口给崩断。
拿到放大镜底下看,好的铣刀刃口不是一条光滑的直线,会有一道极细的倒棱。
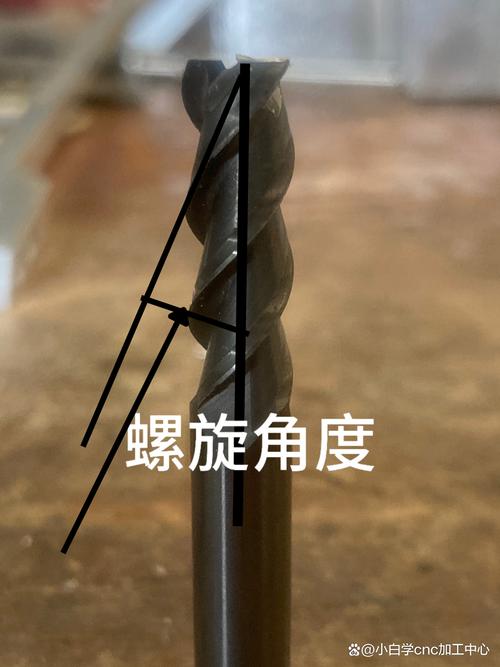 铣刀刃口倒棱微观放大图
除了刃口,最容易被忽略的就是容屑槽。开粗的时候,切下来的屑块大,要是容屑槽太小,屑排不出去,挤在槽里,要么把刃口磨坏,要么直接把刀憋断。我见过不少新手买刀只看刃数,觉得刃越多越好用,结果拿四刃刀开粗,没半天就废了,其实开粗用两刃刀,容屑空间大,排屑顺畅,耐用多了。
选刀的核心从来不是价格
 选刀的核心从来不是价格
不过话说回来,现在很多工厂老板就认贵刀,觉得进口贵刀肯定好用,其实根本不是这么回事。选对刀,比买贵刀重要一百倍。
就说涂层,你铣铝就得用不粘的涂层,你铣淬硬钢就得用耐高温的涂层,乱涂乱用,就算刀坯再好,也用不久。
还有,不同的加工要配不同的刀,别想着一把刀走天下。开粗要的是抗造、排屑好,精铣要的是光洁度,这俩要求根本不一样,怎么可能用一把刀?上次我去一个外协厂帮忙,看见他们拿精铣刀开粗,一天崩五把,换成专门的开粗铣刀之后,一周才换一把,算下来成本反而降了一大半。
还有,刀用钝了别硬扛。很多工厂为了省成本,刀都磨出缺口了还在用,最后要么把零件铣废,要么把机床主轴搞坏,那损失可比十把刀都贵。对吧?
你站在车间里听,那些声音不对的铣刀,其实都在喊救命呢,就看你听不听得懂。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里咬钢的铣刀:原来不是越硬越好
文章链接:https://m.lfdjt.com/p/zhizao/a/631.html