2026-10-04 06:36:59
作者:
制造
上次带新人转车间,刚走到靠门的组装区,他就蹲下来揉脑袋。说教科书上的流水线画得整整齐齐,传送带动,工人固定站一个工位拧一个螺丝,怎么到我们这,上午堆的是A零件,下午全换成八杆子打不着的B零件,工位上的治工具换了一半,连工人都要换岗位。
这就是我们天天碰的小批量多品种。不是什么高大上的概念,就是车间里天天要解决的烂摊子。
为什么它成了制造车间的头号头疼事
大批量生产的时候,所有东西都定死了。模具调一次用三个月,参数写下来十年不换,工人练一个动作练到闭着眼都能做。
小批量多品种反过来。同一个工位,这个礼拜换五次产品,换五次模,调五次参数。刚熟手换完,下一批又来了。机器停着等换型,工人闲下来找治具,一算产能,机器开动时间还不到一半,老板看着水表电表心跳都快停了。
很多人以为它只是量少而已。不对。它难在“变”。你永远不知道下一批要做什么东西,要换多少零件。
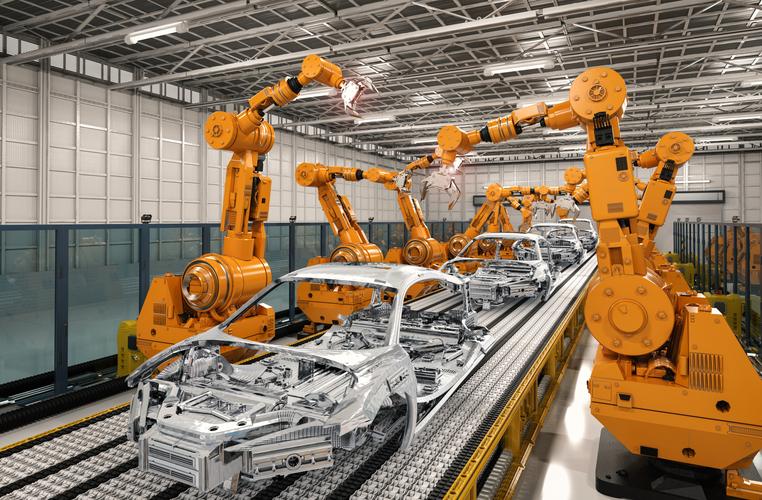 离散制造车间小批量多品种换型作业现场
说实话我刚入行那会,也觉得这不就是老板接了烂活活该吗?做久了才知道,现在市场就是这样,没人再给你几十万件一模一样的订单让你躺赚。客户要定制,要改设计,你不做就没饭吃。
大半厂子都踩过同一个坑
为了应付变,很多老板走两个极端。一个极端就是全拆回手工,反正量少,自动化机器换型太麻烦,不如让工人全手动做,做一件算一件。结果呢?质量忽高忽低,赶货的时候招不到人,活活把订单拖黄。
另一个极端就是盲目上柔性设备,听供应商说什么万能生产,砸大价钱上全套自动化,结果更坑。我之前见过一个机加工车间,为了做不同规格的工件,换了一套万能可调夹具,原来换一次型工人半小时搞定,现在要对齐基准,调八个夹紧块,两个小时都出不了第一件合格产品。
机器停着,钱砸进去了,老板天天蹲车间抽烟。
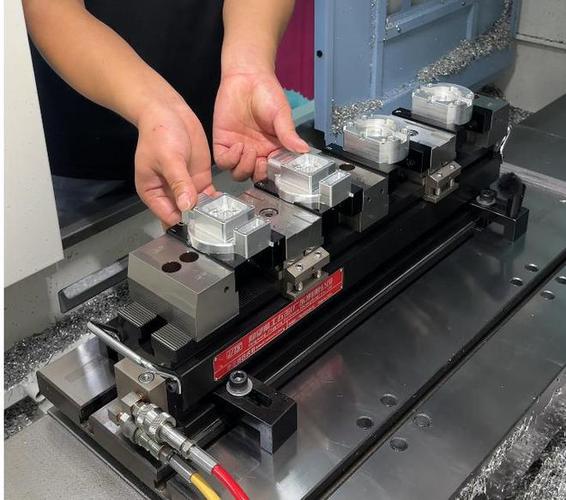 机械加工车间快速换型夹具调试现场
问题出在哪?很多人把“灵活”当成了“什么都要变”,结果把整个生产系统全变乱了。说白了,就是没搞懂,变的是产品,不变的是基础的生产流程和硬件。你为了适配不一样的产品,把固定底座都给换了,那能不慢吗?
好用的办法其实都不复杂
 好用的办法其实都不复杂
我干了这么多年,见过的好用的方案,核心就一句话:把变的部分和不变的部分拆开。底座不变,只换夹头。机座不变,只换刀头。主程序不变,只换产品对应的参数包。
说穿了就像你家里的插排,不管你插手机还是插电饭锅,插座口都是一样的,你不用换墙里的线,只要换插头就行。
就说换型这件事,原来大家换模,要停下来找工具,对基准,调松紧,一堆活堆在一起做,硬生生花一个多小时。现在把能提前做的活提前做,上一批还在生产的时候,工人就把下一批的模具调好,放在机器旁边等着,机器一停,直接换整组模,十几分钟搞定。
很多人觉得小批量多品种就得搞最先进的黑科技,其实不对。大部分中小厂子,只要把快速换型这件事做好,产能就能翻一倍,成本直接降三成。不信你去车间蹲一天,算一算机器真正在加工的时间有多少,剩下的全是换型找东西的浪费。
还有人说,小批量多品种赚不到钱。其实刚好反过来,能做好的厂子,竞争对手少,溢价空间大,你能接别人接不了的活,怎么会赚不到钱?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的变形难题:小批量多品种到底难在哪
文章链接:https://m.lfdjt.com/p/zhizao/a/6262.html