2026-09-17 11:48:40 分类:正文
昨天刚在车间骂了徒弟,一上午崩了三个钻头,拿着废头蹲角落擦机床,脸都垮了。说起来好笑,干了快十年机械,我见得最多的问题,全出在这个不起眼的小东西上。很多人觉得不就是个钻洞的?装上去怼就完了,能出什么错?错的地方多了去了。
你以为钻头是靠尖钻进去?错了
大部分人见得最多的就是麻花钻,拿在手里第一眼看的就是那个尖尖,总觉得越尖越好钻。实际上真正给你干活切金属的,是尖两边那两条主切削刃,最碍事的反而就是中心那个横刃。
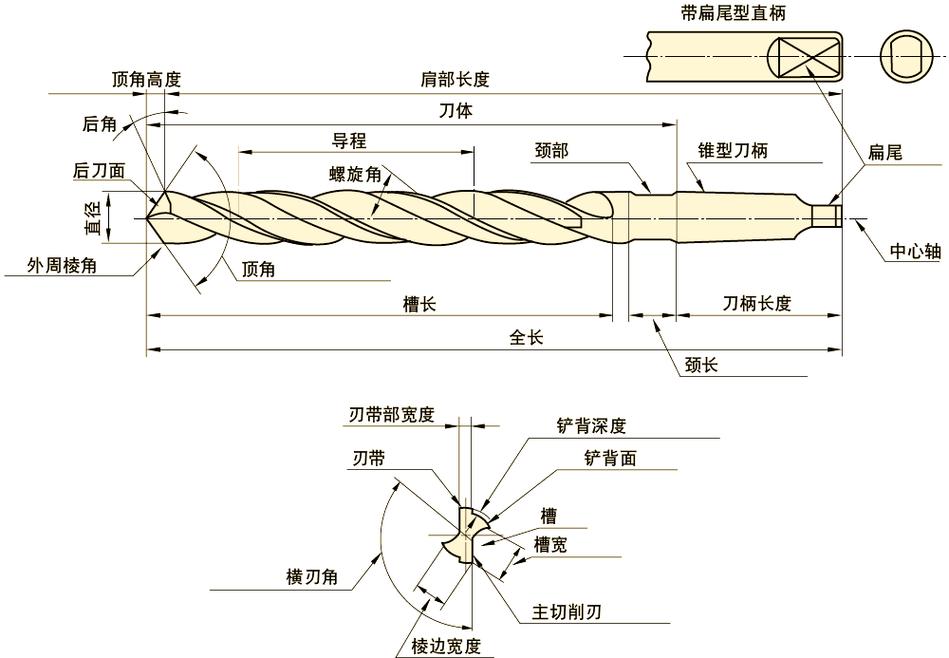 车间麻花钻头切削刃结构实拍
横刃是什么?就是钻头两个刃在中心交汇出来的小横面,说白了它根本不切削,还是负角度,钻的时候硬生生往材料里挤,一半的进给力都耗在它身上了。你磨钻头的时候没把横刃修窄修薄,开机一怼,整个机床抖得跟筛糠似的,钻头受力不均,不崩才怪。
新钻头出厂为啥不直接给你磨好横刃?我见过多少新手刚拿新钻头就骂厂家偷工,说磨都没磨好就拿来卖。真冤枉人。不同材料不同孔深,要的横刃宽度根本不一样,留着余量就是给你自己调的啊。
磨钻头这活,真不是瞎蹭砂轮
 磨钻头这活,真不是瞎蹭砂轮
我刚学的时候,师傅让我磨了整整三天钻头,磨得我胳膊都抬不起来,那时候还嫌师傅折磨人,现在才知道,这是给你吃饭的本事。
很多人磨钻头,就是对着砂轮左右各蹭十下,比量比量看着对称就完事了。对称是要对称,但不是肉眼凑个对称就合格。角度不对,全白搭。
钻软的铝铜,就得磨大一点的前角,刃口要锋利,还得专门开断屑槽,不然切下来的铝屑粘在刃口上,越磨越钝,温度升得快,没多久钻头就烧得发蓝,刃口直接软了,报废。钻硬的合金钢,前角就得小,刃口要厚,不然扛不住切削力,直接崩缺口。
我教徒弟有个小诀窍,磨完了拿钻头沾一滴水,看水怎么流。如果水顺着切削刃往下走,说明角度对了,如果水直接从钻尖滴下来,那前角肯定太小,磨错了。就这么简单,不用拿角度尺量,试一次就懂。
选钻头,不是越硬越贵就越好
现在网上吹什么超硬涂层合金钻头,说什么钻钢筋都不崩,好多人不管干啥都买最贵的,结果用两次就废,还说人家卖假货。其实根本不是钻头的问题,是你用错地方了。
合金钻头硬,但是脆啊,你拿它钻木头,碰到木头里藏的个小钉子,”咔哒”一声刃就崩了,几百块一个的钻头,直接废了,犯得上吗?钻木头打小孔,普通高速钢钻头就够使,便宜还韧性好,碰个小钉子顶多钝一点,不会直接碎。
还有转速的坑,好多人觉得钻头转得越快,钻得越快,我告诉你,完全反过来。钻越硬的材料,转速就得越慢,进刀越要稳。转速快了,摩擦生热快,刃口分分钟退火变软,你再使劲压,不崩才怪。我见过小孩开机就把转速拉满,钻头嗡嗡响冒青烟,还死命往里面怼,那不是钻孔,那是烧钻头玩。
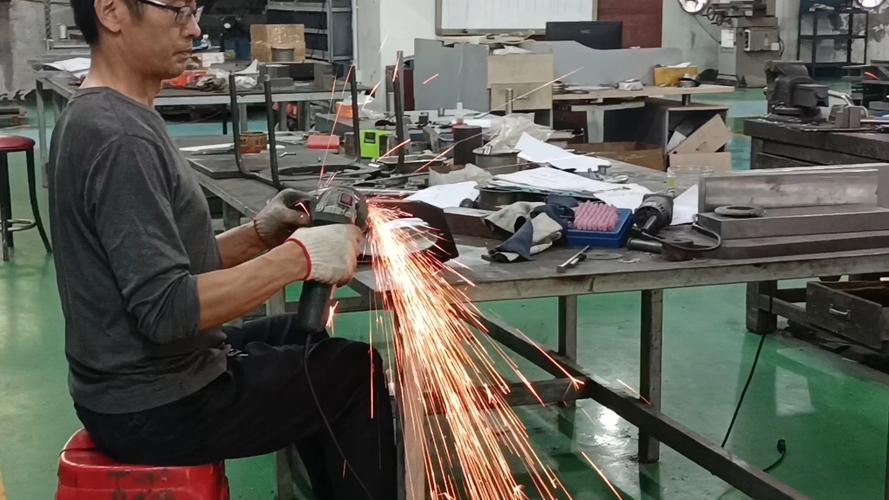 车间工人手工修磨钻头操作实拍
不过话说回来,现在数控磨刀机普及了,很多年轻人都不学手磨钻头了,说机器磨的比人手准一百倍。这话没错,批量加工,机器磨出来个个标准,省力气。可车间里现场出点情况,要改个角度修个崩刃,总不能等机器排单吧?手磨的功夫,到啥时候都有用。
上次那个新来的大学生,跟我拍胸脯说手磨早就淘汰了,我拿了一块薄板让他钻个孔,他拿数控磨好的钻头,钻出来就是个椭圆,板还顶变形了。我拿过钻头,在砂轮上蹭了十秒钟,修了修横刃,一次就钻出来圆溜溜的孔,公差还够,他当场就没话说了。
说白了,钻头这东西,太不起眼了,往机床夹头上一装,没人会多看它一眼,可偏偏就是它,决定了你今天干的活能不能合格,能不能准时下班。你对它不上心,它就给你掉链子,就是这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你拿的钻头,为什么钻十下就崩了?
文章链接:https://m.lfdjt.com/p/zhizao/a/625.html