2026-10-04 04:21:17
作者:
制造
刚绕车间走了半圈,就看见实习生小杨蹲在工位那挠头,面前堆了五个不同形状的夹紧块,工装柜翻得乱七八糟,满头汗顺着脖子往下滴。这批试制工件尺寸杂,每种才三五件,做专用夹具根本不划算,小杨没经验,硬对着工艺卡找专用工装,当然抓瞎。我给他指了指台钳旁边那个带可调节定位块的家伙,十分钟就把第一个件夹好了。
别拿专用夹具的惯性,套通用夹具的活
很多刚入行的人都有错觉,觉得做机加工就得用对应工件的专用夹具,通用的就是凑合用,精度肯定不行。其实刚好反过来,专用夹具是给大批量量产定死的,换个尺寸就废,而通用夹具从设计之初,就是为了覆盖几十上百种不同的工件形状。它的夹紧面、定位点都是可调的,不用重新开模,不用等加工,拧两圈螺杆、换个销钉就能用。
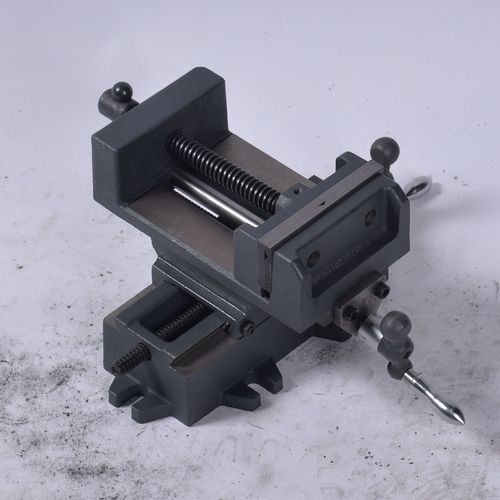 机械加工车间台虎钳通用夹具实拍
之前我们接了一批定制的维修件,每种件只有一两件,工艺部刚要出专用夹具的图,被老班长拦下来了,直接用现成的通用组合夹具拼,当天就开工了。要是做专用,光设计加工就得一周,成本够买半套新的通用夹具了。真的省老事了。
通用夹具不是凑合,妙处全在细节里
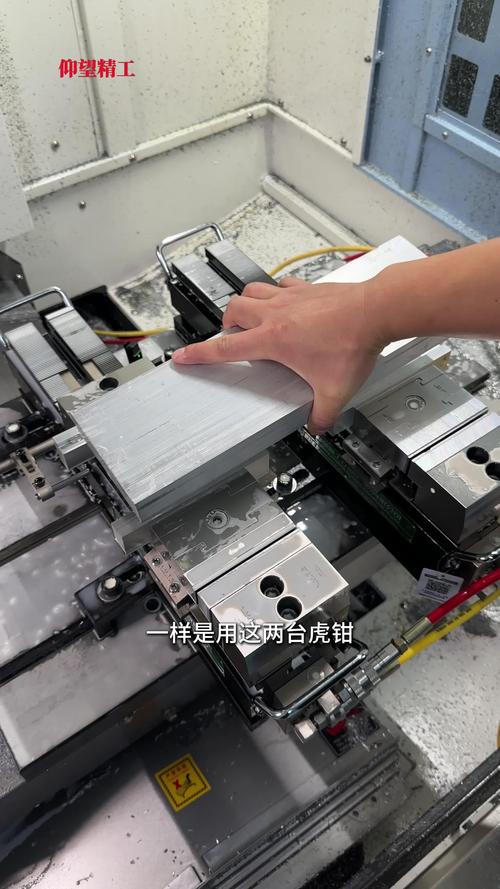 通用夹具不是凑合,妙处全在细节里
很多人没摸过好的通用夹具,以为就是随便做个架子凑数。你上手拧一次调节螺杆就知道了,好的通用夹具,间隙控制得准,调到哪个位置都稳,不会晃。夹紧的时候那个劲儿,刚好贴住工件定位面,不会把薄壁件夹变形,也不会松垮到加工的时候飞出来。定位误差控制得一点不比专用差,应付一般的加工要求完全够。
说实话,我见过不少人吐槽通用夹具刚性不够,那都是不会用。真要重切削,把定位块顶死,销钉插牢,刚性一点不输专用的。它就是给多品种小批量活设计的,干嘛要求它跟量产专用夹具比每分钟进刀量?
什么时候用,车间里的规矩跟书本不一样
书本上会给你列一堆适用条件,到了现场,哪有那么多死规矩。小批量试制,用它,换件快,省成本。设备维修补零件,用它,根本没给你留专用夹具的设计时间。甚至很多做柔性生产的产线,核心就是一套可快速调整的通用夹具,换产时间从几小时压到十几分钟,这钱省得都是纯利润。
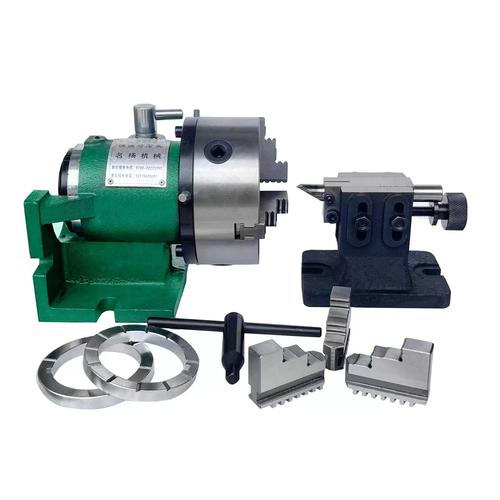 铣床用可调节通用分度头实拍
不过话说回来,通用夹具也不是万能的。真要是月产几万件的同尺寸工件,那肯定还是专用夹具效率高,装夹更快,精度更稳定。没必要抬杠说通用能打一切,那是瞎扯。
很多车间现在都把通用夹具压在工装柜角落落灰,觉得不够“高端”,全上专用才正规。我就想说,干活是为了出活赚钱,不是摆样子给人看的。遇到小批量杂活,掏出来通用夹具,十分钟调好开工,不比等个三五天做新夹具香?对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:能顶几十种活的通用夹具:车间老师傅的压箱底宝贝
文章链接:https://m.lfdjt.com/p/zhizao/a/6228.html