2026-10-04 02:37:00
作者:
制造
昨天跟着徒弟在装配车间调新线,刚站了半小时就听见他骂骂咧咧摔扳手。原来旧线换新产品,原先的硬夹具卡不住新工件,拆螺栓拆得满手油,还得重新找基准,不到一上午产线停了快仨小时。
你见过卡十个不同零件还不晃的夹具吗?
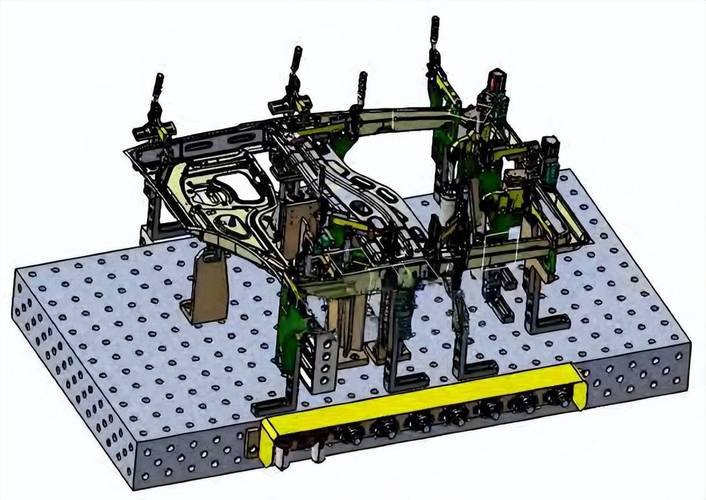 汽车零部件产线柔性夹具工作场景
原先干机械的都懂,夹具就是工件的“板凳”,要坐得稳才能干得准。传统夹具都是定死形状的,一个萝卜一个坑,换个尺寸换个形状的工件,整个夹具都得拆下来换掉。慢不说,光重新找基准调精度,少则大半天多则一两天。
懂的都懂。
产线停一分钟都是钱,更别说停大半天了。柔性夹具不一样,它不是一整块硬东西卡着,而是一堆分散的浮动卡爪或者顶针对吧?通上气或者油,每个卡爪自己伸出来顶在工件表面,不管你工件是弯是圆带不带曲面,每个点都能卡到位,力道均匀,不会把薄壁工件夹变形,也不会晃。
说穿了就像你搬一堆大小不一的快递,硬纸箱只能装固定尺寸的,你两只手一抱,自动就贴合每个快递的形状,抱得稳当还不会掉。就是这个道理。
别神化,它也会掉链子
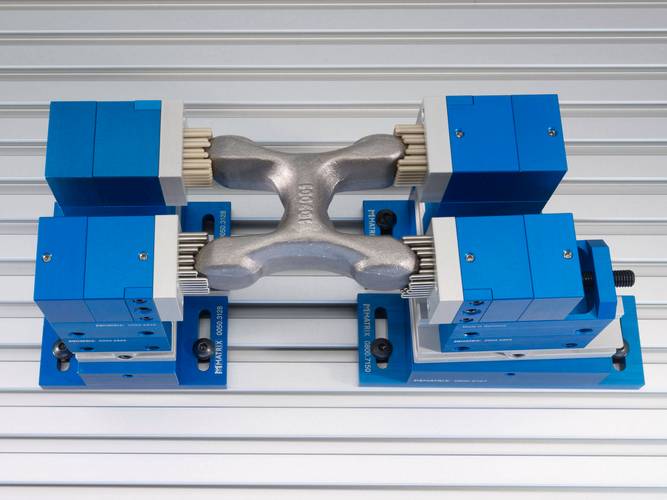 柔性夹具浮动卡爪夹持曲面工件特写
现在很多卖自动化装备的,把柔性吹得天花乱坠,好像只要换了柔性夹具,所有问题都解决了。说实话都是坑。
我早年见过一个老板,听了推销直接把车间里二十多套硬夹具全换了柔性,不到半年全后悔了。为啥?他们干的是大型结构件的重切削,一刀下去力道好几吨,那些细卡爪根本顶不住,干着干着就晃,精度差了快一倍,废了好几个毛坯。
柔性夹具天生就带一点浮动余量,那种精度要求到几微米的活,真干不了。还有,夹特别厚特别重的大件,它的夹紧力很多时候不如硬夹具够劲,真出点事就是大的。
折腾大半年,最后又换回去一半,亏了快上百万。说出来都是泪。
选它不选它,核心就看一件事
 选它不选它,核心就看一件事
说白了,柔性夹具最大的优势,就是省换产停线的时间。什么时候用它最合适?就是你做多品种小批量订单的时候。
现在消费端变了,很少有那种一两年都做同一个产品的大单了,很多工厂都是一个月换五六次产品,工人天天蹲那拧夹具螺栓,拧得手起泡都赶不上交期。这时候柔性夹具一装,不用拆不用换,调调压力或者改个程序,十来分钟就能开工,比原来快了十几倍。
还有就是加工不规则异形工件,比如带曲面的壳体,弯成型的管件,传统夹具根本做不出贴合的定位面,要么夹变形要么夹不住,柔性上去一堆卡爪一顶,直接就稳了,省了好多开模做定制夹具的钱。
不过话说回来,如果你就是干大批量标准化的活,比如天天做同一个基础零件,那硬夹具比柔性香一万倍,成本低,夹紧力够,精度还稳,完全没必要凑这个热闹。
徒弟昨天听我说完,盯着新线的设计图改了半天,把一半工位换成软硬搭配的方案,今天试产,一次就过了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:解决换产头疼症的柔性夹具,到底牛在哪?
文章链接:https://m.lfdjt.com/p/zhizao/a/6204.html