2026-09-17 10:28:44 分类:正文
昨天绕车间巡线,撞见新来的小伙子测完外圆,“啪”得把游标卡尺往屁股兜里一塞,转身就要去开下料机。我喊住他的时候,手都还麻。真不是我小题大做。干了十几年机械,见过太多栽在量具上的跟头,全都是“不就是量个尺寸至于吗”这种心态害的。
人人都会用,但没几个人用对
你随便拉一个车间里的新人,都能摸起卡尺给你读出数来。但你让他连续量同一块标准量块十次,能读出八个不一样的数太正常了。差多少?多半在一丝到两丝之间。很多人不在乎,不就是零点零几毫米吗?装得上就行。
这话真敢说啊。装动平衡的轴,差两丝,转起来震得机床跳广场舞,三个月轴承就废了,到时候找谁算账?
测错数的坑,大多不在读刻度,在手感和细节。
师父刚带我的时候,头半个月没让我碰机床,就拿一块量块练卡尺。要求每次读数差不能超过半丝。我那时候急啊,觉得浪费时间,练了一个礼拜才达标。师父说,你用卡尺卡工件,力度大了,量爪变形,数偏小;力度小了,卡不实,数偏大。这手感,不是看说明书能看出来的,得摸几千次工件才能长在手上。
还有温度,说出来很多新手都不信。你的手攥着卡尺的量爪三五分钟,体温传上去,卡尺本身就胀了,量出来的数能差出快一丝。夏天车间没开空调,太阳晒得工作台发烫,放在上面的千分尺,放一小时量出来的数跟刚从盒里拿出来的,能差出小半丝。真出过事,有个师傅赶一批急活,手一直攥着卡尺测,整批轴都做小了,报废了快十万块,愣是没找到原因,最后拿新卡尺复测才发现问题。
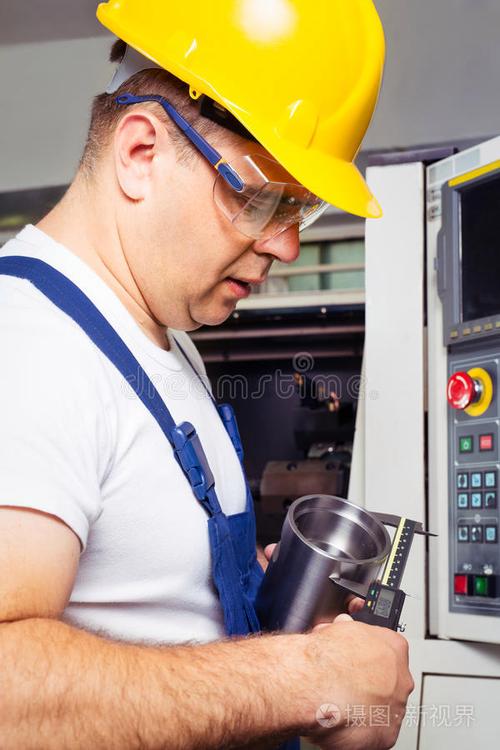 车间工人手持游标卡尺测量钢制工件
精度越高,未必越好
很多人提起量具,默认越贵精度越高就越好。什么活都要拿最高精度的量,反而是错的。
我见过新人量两米长的导轨直线度,放着正经的平尺和塞框不用,抱着三坐标打了几百个点,折腾一下午,结果误差比平尺量的还大。为啥?三坐标的平台虽然平,你放两三米的工件上去,工件本身自重就弯了,何况三坐标测长距离,累积误差本来就比大型量直尺大。
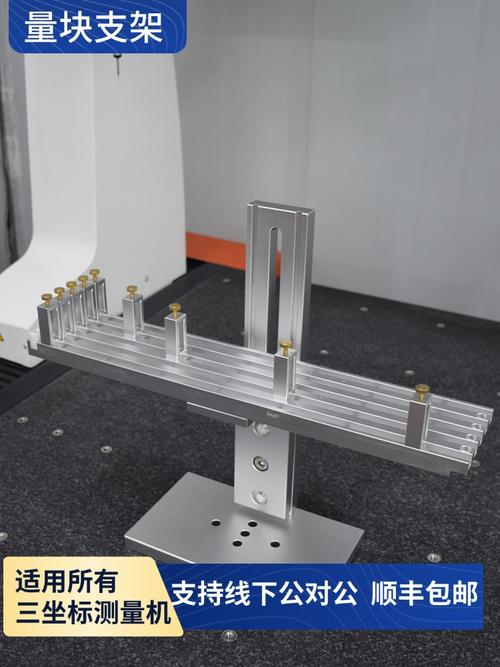 计量室标准量块校准放置架
说实话,量具就是个工具,哪有什么高低贵贱,匹配你的需求才是最对的。你在装配线上测孔能不能装下轴,拿个通止塞规,一插就能出结果,比你把工件搬到三坐标测半天快一百倍,精度也够满足要求。你非要追求高精度,花了时间费了力气,反而耽误生产,何苦来哉?
很多小加工厂舍不得买全品类的量具,什么活都靠一把卡尺走天下,也出过不少笑话。测深度,卡尺伸进去歪着量,差一个毫米都不知道,最后装的时候盖不上盖子,才发现错了。
比读数更重要的是校准
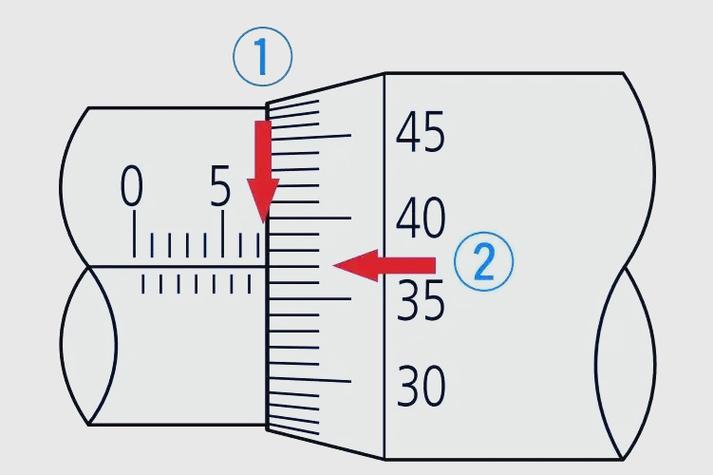 比读数更重要的是校准
我见过太多人,量具买过来用到废,从来没送过去校过。掉地上摔过,砸过,外表看不出坏,其实里面的量爪已经歪了,读数全错。
前几年有个检验员,千分尺掉地上,捡起来擦了擦灰,看着没坏就接着用,整整三个月,量的一批活全错了,一千多件工件报废,最后赔了不少钱,哭都哭不出来。
别说摔过的,就是天天正常用的量具,也会磨。你天天量硬工件,量刃用个一年半载,总会磨出细微的损耗,精度就跑了。定期校准不是走流程,是给你自己把关。
还有存放,用完了一定要擦干净切屑和冷却液,抹点防锈油,放回该放的地方。别跟钻头、铣刀堆在一个抽屉里,磕磕碰碰几天,量爪就碰出坑了,再好的量具也废了。我师父那把老千分尺,用了快三十年,精度还跟新的一样,就是因为他每天下班都擦得干干净净,放回木盒子里,从来不乱扔。
现在很多年轻人图方便,用完往工作台上一扔,第二天拿起来就用,一点不爱惜。其实量具就是你干机械的眼睛,眼睛歪了,你做出来的活怎么可能正?上次那个把卡尺塞裤兜的小伙子,后来我让他把卡尺拿出来,你看,量爪已经被钥匙刮了个小印子,再用几次,就得废了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你天天摸却摸不对的量具,藏着车间最狠的规矩
文章链接:https://m.lfdjt.com/p/zhizao/a/616.html