2026-09-17 10:05:50 分类:正文
刚蹲在冲床边上换完模,满手都是防锈油,蹭得工作服发黑。脚边那块废模放了三天了,厂长说卖废铁也值不了几个钱,扔着吧。我踢了它一脚,硬邦邦的,沾着不知道哪次冲压留下来的铝屑。
你以为模具只是硬疙瘩,其实处处是讲究
大多外行对模具的印象,就是一块挖好了形状的硬钢,往机床上一夹,就能哐哐压出产品。差远了。
做注塑的模具要开排气槽,槽深了溢料,浅了排不干净气,产品打不满就成了废件,摸起来坑坑洼洼的。做冲压的模具要算回弹,你压出来的弯角,松开劲它会弹回去一点,预弯的时候就得多偏一点,差一丝,装都装不上。
哪怕是收缩率这种基础问题,都没法全靠公式算。不同料收缩不一样,同一块料模温高一点低一点,收缩差得都不少。全靠老师傅试模一次一次调,试一次改一点,试个三五次才能定版。
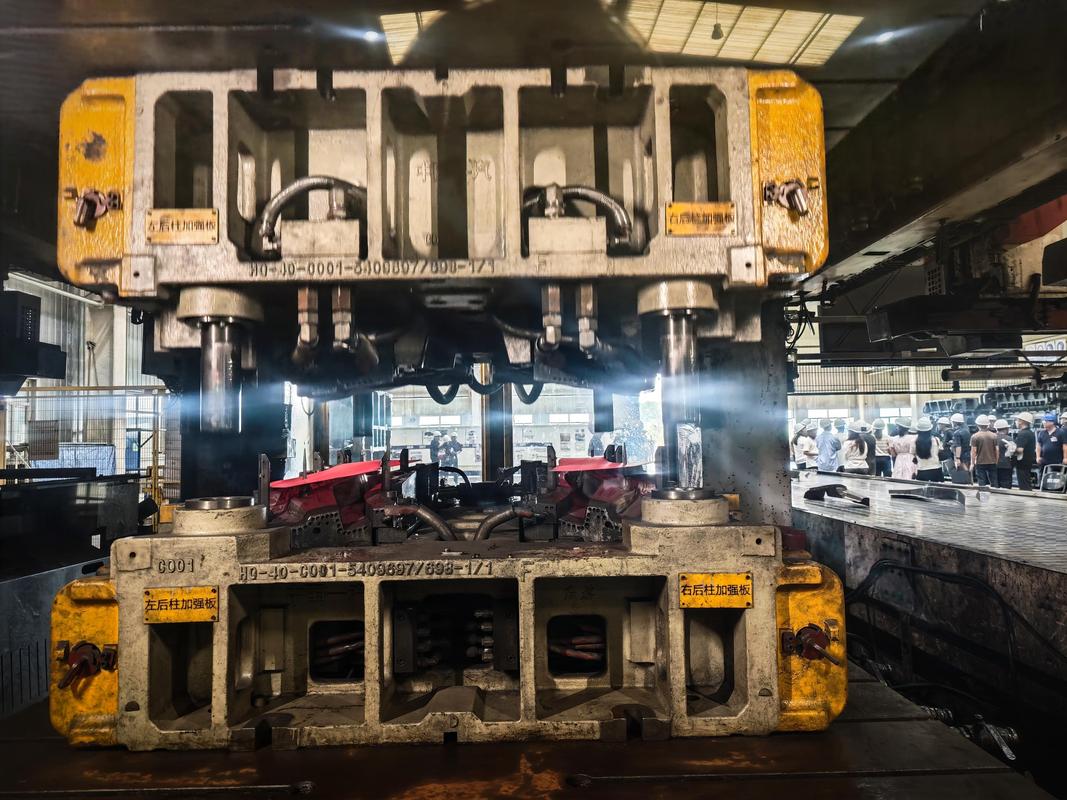 工厂车间冲压模具拆卸现场
一块合格模具的出世,踩坑是常态
说实话,能顺顺利利用到报废的模具,太少了。从一块粗钢坯开始,哪一步都能翻船。
下料要留余量,不能切完就用,毕竟后面还要铣还要磨还要留出来热处理变形的量。好多新手下料省料,留少了,最后磨完尺寸不够,整块钢直接废了。
最悬的就是热处理。整块模具加热到高温再淬火,应力不均匀就变形,好好一个平的分型面,完了翘起来小半个毫米,你磨都磨不回来,前面一两个月的功夫全白费。我刚进厂那会,见过组长盯着翘掉的模具,闷头抽了一下午烟,一句话都没说。那场面我到现在都记得。
热处理完还要抛光。做外观件的模具,分型面要抛到能照清楚人,模腔要抛成镜面,一点划痕都不能有。不然做出来的塑料壳,一眼就能看见印子,只能当废品处理。
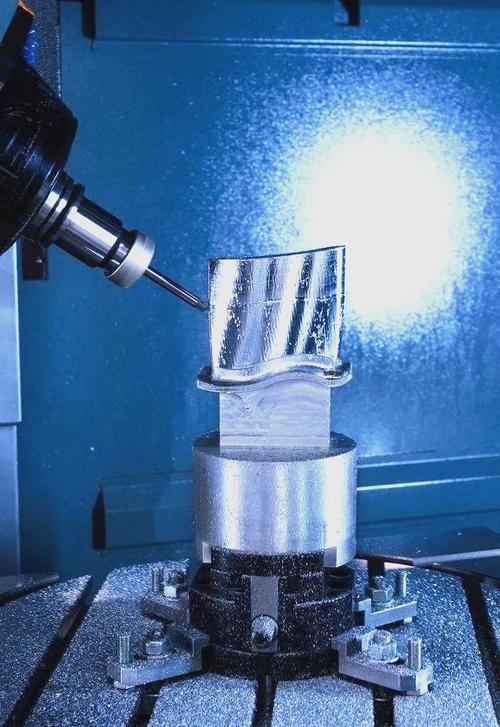 注塑模具分型面抛光打磨现场
模具的小毛病,全是生产的大麻烦
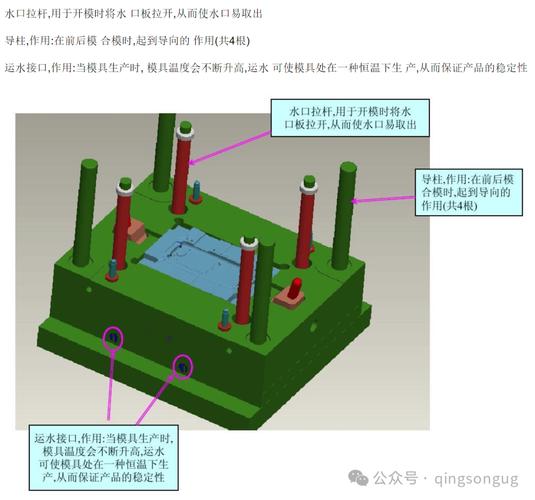 模具的小毛病,全是生产的大麻烦
干生产的,最怕模具出小毛病。你说它完全坏了开不了机还好,直接拆了修就行。就怕那种一会好一会坏的,磨磨唧唧耗产量。
最常见的就是飞边。好多新人一看见飞边就喊锁模力不够,咔咔往上加力,加着加着导柱断了,分型面压出坑了,本来小毛病修成大事故。其实百分之八十的飞边,就是分型面卡了一丁点碎料头,抠下来就好。
还有拉模,就是产品脱模的时候被模腔拉出一道印。一开始我总觉得是模腔不够光,磨了一遍又一遍,还是拉。后来师傅说,你看看脱模斜度,是不是差了半度?改完立马好。就半度,不到一度的事,就能废你好几百个产品。
不过话说回来,模具就是这么个东西。它从来不会出现在成品的包装上,也不会被消费者看见,好多人买了一辈子的工业产品,都没见过模具长啥样。可没有它,再先进的设计,再牛的生产线,都做不出东西来。
它就像给产品拍照片的底片,所有的形状细节全藏在这块冰冷的铁里,一遍一遍复制出你我日常用的所有东西,旧了坏了就换,没人会多瞧一眼。也就我们天天摸的人知道,这块硬邦邦的铁里,藏了多少师傅的手艺,多少试出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人注意的模具,居然是工业制造的隐形底片
文章链接:https://m.lfdjt.com/p/zhizao/a/611.html