2026-10-03 10:02:46
作者:
制造
刚踩进加工车间,一股子切削液混着机油的味道就裹过来。
耳朵嗡嗡响。
靠墙那排大机床,每天准点停准点开,从来没人赶工加活,边上赶订单的流水线主管还天天吐槽他们舒服,可老板每个月发奖金,这组的钱永远最多。
为啥停着的机床,反而比满转的赚?
我刚当学徒那会也纳闷,买这么贵的机器放着不用,这不就是浪费钱?直到师傅蹲在机床边给我递了根烟,才说透这里的门道。
很多人的第一反应:产能利用率不就是机器开工时间占比?开得越多赚得越多啊。
这是错得最离谱的一个误区。
买设备的钱是已经花出去的折旧,哪怕你停着,钱也已经花了。可你要是往死里造,额外付出的维修成本、次品成本、人工成本,都是真金白银往外掏的新开销。
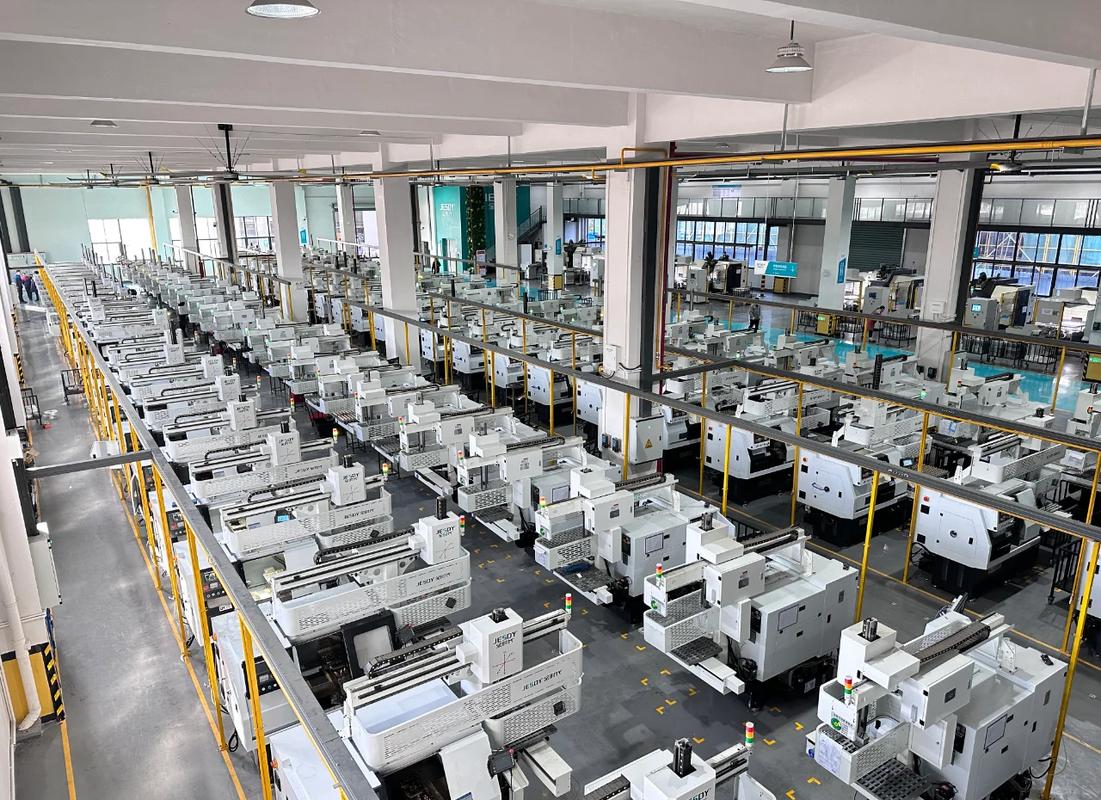 机械加工车间多机床排班实景
我见过太多老板,算产能利用率的时候只盯着机器铭牌上的最大参数,恨不得一年三百六十五天,一天二十四小时连轴转,人歇机器不歇。
听起来利用率拉满,很划算对不对?
实际上亏到姥姥家。
算产能利用率,别只算机器转不转
很多人算的是名义产能利用率,把所有时间都算进去,减去放假,直接除开工时间,得出个数字就拿去汇报。
可现场哪有这么理想?
换刀要十分钟,待料要半小时,上批次出了不合格品,整线停下返工一两个钟头都是常事。甚至上料的工人临时去了趟厕所,机器都得空等几分钟。
这些隐性停线,大部分人都不会算进利用率的分母里。
他们只看到机器转了,没看到转的时候,一半时间在做无效产出。
真的有效产能利用率,得算合格成品的产出时间,机器转着做废件,那跟停着没区别,甚至更费电更磨机器。
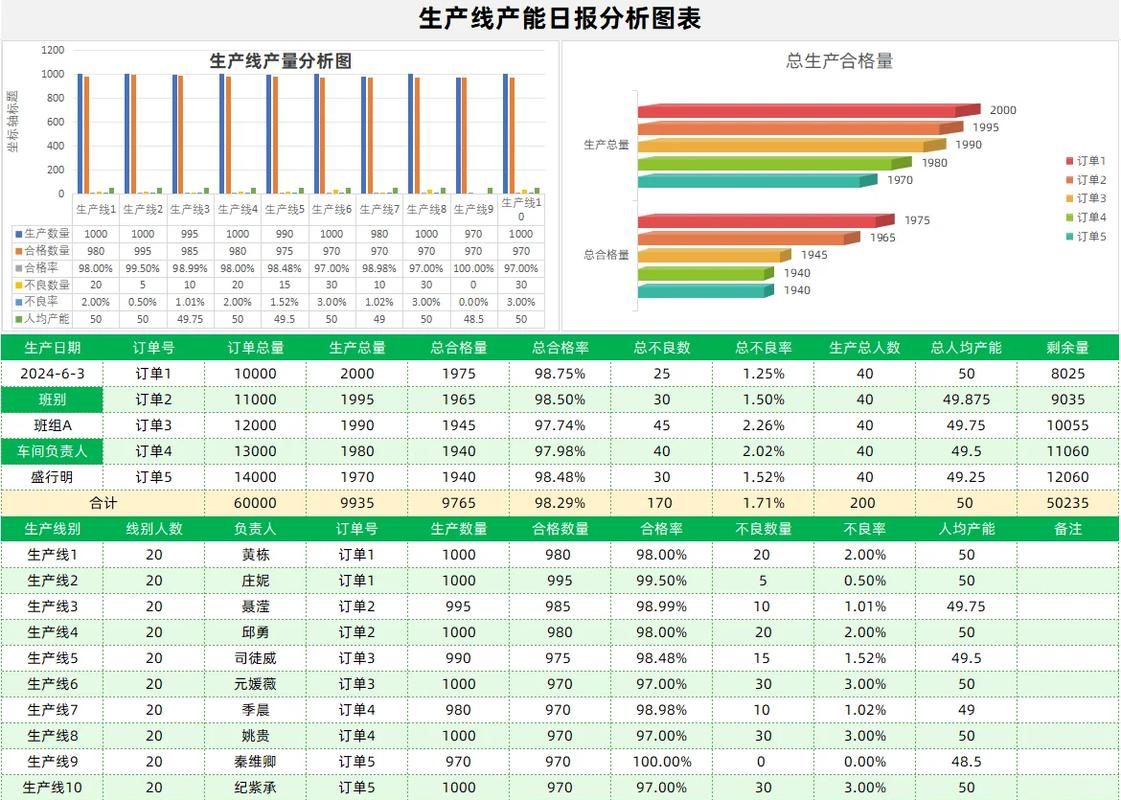 制造产线各类产能损失占比图
我刚学的时候跟着算过一次,一条看起来天天满负荷开的生产线,名义利用率快九十了,扣掉各种停线、废件,实际有效利用率才刚过六十。
就这,已经算管理很不错的线了。
很多看起来风风火火赶工的车间,实际有效利用率还不到五成,全都是瞎忙。
适合的利用率,才是真的赚钱
 适合的利用率,才是真的赚钱
没人规定产能利用率越高越好。
说实话,不同行业不一样,做快消爆品的旺季,临时拉一拉没问题,做重装备定制的,能稳定开到六成,就已经很能打了。
大部分工厂的最优利用率,从来都不到百分之百。
留出来的缓冲空间干嘛用?
给设备做保养,给新产品做调试,应付突发的急单,甚至给工人留够休息调整的时间,避免上手出错。
机器也会累。
连续满负荷转上半年,磨损速度是正常开的两倍多,本来能用十年的设备,五六年就得换,这笔账怎么算都亏。
之前我知道有个厂,原来天天满负荷开,利用率飙到九十多,连着亏了两年,后来咬咬牙停了三分之一的设备,剩下的只开七成,没想到第一个月利润就涨了快两成。
次品率降了一半,维修省了十几万,工人不用熬夜加班,出错少了,留出来的空地还搭了个小试线,半年就试成了一款新产品,直接打开了新市场。
你说离谱不离谱?
很多时候,把利用率降下来,赚的钱反而更多。
这就是车间里没人愿意到处说的秘密。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没说透的产能利用率:为什么满负荷转反而亏
文章链接:https://m.lfdjt.com/p/zhizao/a/5959.html