2026-10-02 18:25:03
作者:
制造
早上跟着巡车间,撞见新来的实习生蹲在机床边皱眉,手里攥着一张打印的工艺卡,抬头问我:“哥,这上面的工序参数都是直接从电脑调出来的?以前不是工艺部老师傅手写改吗?”我笑着递给他一瓶水,指着他电脑上那个不起眼的软件说,这就是很多人天天用却没搞懂的CAPP——全称是计算机辅助工艺设计,承着设计和制造,是车间里看不见的调度官。
别拿它当CAD的附属品,它管的完全不是一回事
很多人刚进制造业,分不清楚这几个带字母的软件到底有啥区别。CAD画零件,出设计图,管的是“做出来是什么样子”。CAM算刀路,驱动机床,管的是“机床怎么动”。那CAPP呢?它管的是“第一步做什么,第二步做什么,用什么设备,耗多少工时,谁来干”。
说白了,设计给你一张齿轮的图纸,你不能拿块钢直接往机床上怼吧?得先下料,再调质,再粗车,再精滚,最后热处理,每一步的参数错一点,最后出来的齿轮要么精度不够,要么用三天就断了。以前编这套流程,全靠工艺员脑子里的经验,翻十几本能磨掉封皮的工艺手册,算半天参数,遇上没做过的新零件,改个三四遍都是常事。
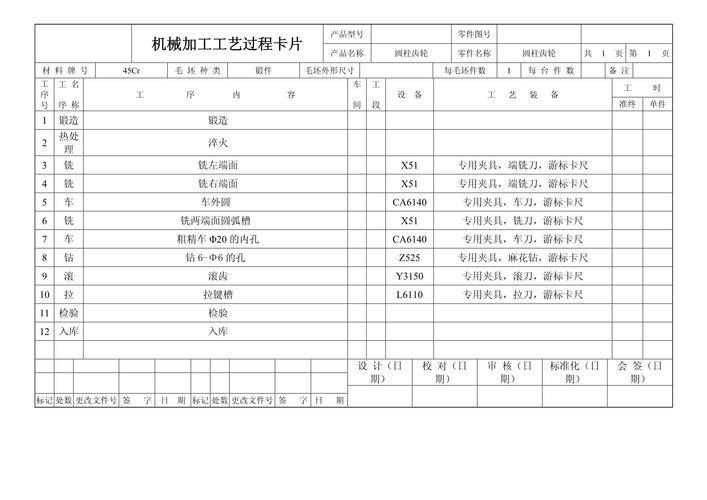 机械加工车间CAPP工艺卡片界面
不少人对它的认知还停留在“把纸质工艺卡变成电子的”,这话对也不对。它核心是把所有工艺知识、参数标准都存在系统里,新人上来输入零件的材质、尺寸、要求,直接就能出来一套合格的初始工艺,不用从头摸瞎。
它解决的都是车间里说不出口的糟心事
你要是干过十年以上制造,肯定碰到过这种事。跟着厂子干了二三十年的老工艺员退休了,攒了半辈子的经验,都记在自己那个翻烂的小本子上,没来得及整理,人走了,来了新人接岗,对着新零件摸不着头脑,产线停个三五天等工艺,损失的钱够买三套CAPP了。
还有更闹心的,同一个零件,张工艺员编的工序省一半工时,李工艺员编的费料又费工,质量波动全看编工艺的是谁,客户要批量供货,你敢拿这个稳定率给人担保?CAPP把标准卡死,同样的零件出来的工艺是统一的,谁编都差不了多少,质量稳了,成本也控住了。
说实话,我之前也觉得这玩意是大厂玩的花架子,小工厂用不上。直到之前我们接了一批急单,换新产品,原来编工艺要半个月,那时候用CAPP三天就出了全套工艺,试生产一次就合格,交期赶得上,没赔违约金,那时候我才改口,这玩意真不是花架子。
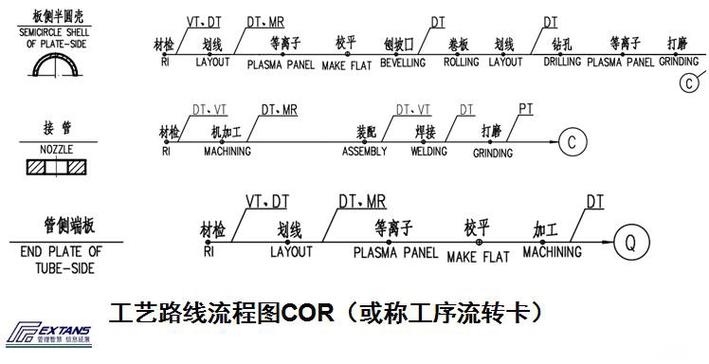 离散制造CAPP工艺路线规划流程图
别浪费了它真正的本事
 别浪费了它真正的本事
现在的CAPP,早不是当年那个只能填表格打文档的工具了。很多厂子已经把它和设计端的CAD、生产端的MES、财务端的ERP全串起来了。设计那边改了一个零件的孔位尺寸,CAPP自动就能调整工序的切削参数,更新完直接把工单派到车间机床,不用工艺员再改一遍抄一遍,少了好多手误出错的可能。
偏偏很多厂子买了CAPP,就只用来打个工艺卡,核心的工艺知识库、自动排工序的功能全闲置,太亏了。真的见过太多厂花了大价钱上系统,最后就落得这么个结果。
有人说,我就是小厂子,订单都是小批量,犯得上用这个?你想啊,现在订单换款换的越来越快,今天接十个不同的零件,明天又换一批,你全靠老工艺员熬夜编工艺,哪天老师傅请假,你是不是就停摆了?把核心工艺经验存在CAPP里,就等于把老师傅的脑子留在厂子里,什么时候用都能调出来。
昨天我还见那个新来的实习生,对着CAPP改一个零件的工序,十来分钟就弄完了。换我刚进厂那会,为了查一个淬火参数,我在工艺资料室翻了整整一下午。时代变啦,这些藏在电脑里的调度官,早就成了车间里离不开的角色了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的调度官:聊聊CAPP
文章链接:https://m.lfdjt.com/p/zhizao/a/5732.html