为什么尺寸全对,工件还是废了
很多人第一次看机械图纸,眼睛只盯着尺寸数字,看到公差框里一堆符号箭头,直接跳过。反正尺寸对了不就完事了?
真不是。给你举个最通俗的例子。你给朋友分生日蛋糕,照着盘子画的印子切,每一块的边长都量过,差不离。但是你切歪了,有的边斜着,有的面鼓出来,往蛋糕盒里摆的时候,怎么拼都拼不成原来的圆,总有一块凸出来盖不上盖。
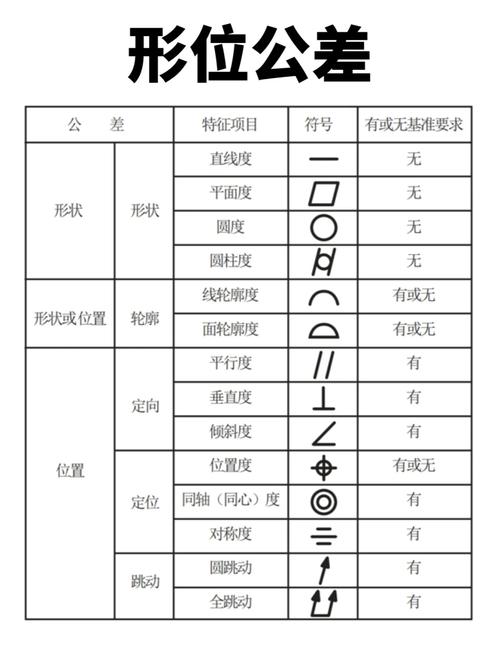
这里,每块的边长就是尺寸公差,斜不斜、直不直、相对位置对不对,就是形位公差。尺寸管的是大小,形位公差管的是形状和位置对不对,完全两码事。
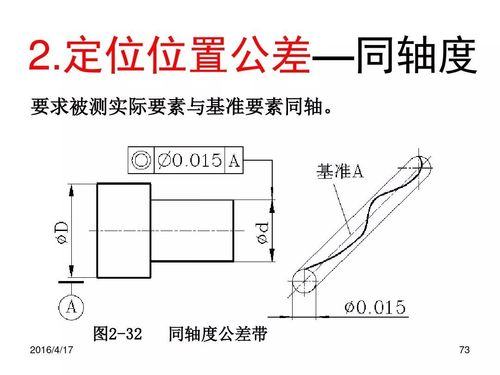
形状和位置,根本是两回事
很多新人刚接触,总把这俩混为一谈。说白了,形状公差是管工件「自己长什么样」的,跟别的位置没关系。
一根轴要求是圆的,你磨出来扁了,哪怕你把它放去任何地方,它本身就是扁的,这就是形状公差超了。一块平板要求是平的,你做出来中间鼓个包,不管你跟哪个零件装配,它自己就是鼓的,这也是形状公差的问题。
而位置公差,管的是几个特征之间的相对位置,跟单个形状对不对没关系。比如一块法兰上要打四个安装孔,每个孔本身都很圆,尺寸也完全对,但是四个孔的位置偏了,螺丝就是穿不进去,这就是位置公差超了。
上次那个挠头的小伙子,就是犯了这个错。他做的定位板,要求基准面平面度不超过两根头发丝的厚度,他为了赶进度,磨的时候只看了长宽尺寸,没管基准面翘不翘,结果翘了快一根头发丝,装上去整个孔位都偏了,可不就装不上嘛。
现场干活,最容易踩的三个坑
第一个坑,就是刚才说的,只看尺寸,不管形位。报废架上放的废件,十个有八个都是这个原因。说实话,我干了快二十年,见过太多老工人赶工的时候,都栽在这上面。
第二个坑,基准找错。标注里基准对着哪,你干活就得对着哪找正,不能为了省事随便抓个面就干。我之前见过一批活,设计把基准标在精加工面上,工人图方便,拿毛坯面当基准,做出来全部位置超差,整批废掉,心疼都来不及。
第三个坑,过度追求高精度。很多新手觉得,公差越严,活干得越好。不对,形位公差是跟着需求走的,本来要求一毫米的平面度,你非要磨到零点一,既费砂轮又费时间,成本翻好几倍,完全没必要。
不过话说回来,该严的地方绝对不能松,比如机床主轴的圆度,差一丝都不行,转起来抖得能把机床拆了。对吧?你想啊,汽车发动机的曲轴,形位公差差一点,跑起来就能抖得你手麻,寿命直接砍一半。
很多人觉得形位公差是设计人员坐在办公室瞎标的,其实不是,每一个公差框,每一个符号,都是对着实际使用来的。需要活动的配合面,公差就得严,固定不动的外壳,松一点根本不影响。逛车间走一圈,你摸一摸滑动导轨面,再摸一摸机床的外喷漆,那个精度要求差的不是一点半点,道理就在这。
作者|制造
排版|制造
审核|满满