2026-10-02 07:16:16
作者:
制造
上次跟着老厂长逛新机加工车间,刚进门就觉得不对味儿——往常弥漫满车间的乳化液油烟味淡了好多,机床旁堆着的废刀具也少了大半。问了当班的师傅,老头嘴一歪,指了指机床旁挂着的那个小钢瓶:“还能为啥,上了那啥冰切呗。”哦,说的就是低温切削。
为啥好好的切削要给刀“敷冰”
干机加工的都懂,切削本质就是拿刀硬啃材料。刀啃材料,摩擦生热,刀尖一热,硬度就掉。本来锋利的刀尖,没切几百毫米就磨圆了,崩口了,就得换。
要是切普通软料还好,凑活能用。切硬货呢?那些钛合金、高温合金,本来就难啃,一刀下去刀尖温度蹭蹭往上涨,分分钟给你烧退火。不光刀废得快,工件挨了热,还会变形,本来要做到丝级精度,切完一量,歪了,直接废了。
以前大家怎么解决?浇大量乳化液呗,靠流动的液体带走热量。但是大进给高转速加工的时候,冷却液根本进不到刀尖和材料接触的那个区域——那地方压力太大,液体早就被挤走了,降温全靠蒙。
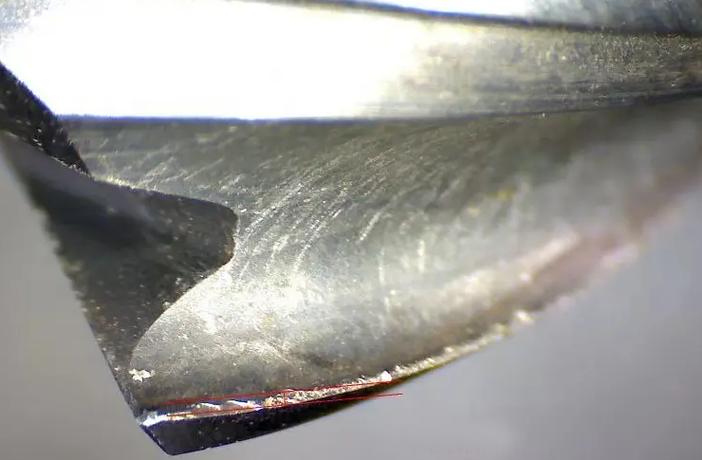 普通切削高温磨损刀具实拍
很多老师傅换刀换得手都酸了,也想不出别的招,只能骂两句材料难搞。低温切削就是冲这个问题来的。
低温切削不是你想的那样浇冰水
说实话我第一次听的时候,也以为是把工件丢冰水里泡着切,这不扯吗,工件冻脆了还怎么弄?后来见了真东西才懂,完全不是这么回事。
现在主流的用法,都是精准降温,只喷刀尖。要么把液氮喷在切削位置,要么把压缩空气降到零下几十度吹过去,要么就是用预冷到零下十几二十度的切削液。不是整泡,就对着你那个发热的刀尖吹,别的地方该啥温度啥温度。
我那次站在机床旁边看,开机十几秒,刀尖周围就冒起细细的白汽,凉丝丝的风往脸上吹,伸手摸了摸离刀尖十公分的工件本体,还是常温,一点不凉。
很多人担心低温会让工件变脆,影响性能。其实真的不会,就像你长智齿疼,含个冰块在嘴里,只有牙龈那块凉,总不能你整条胳膊都冻僵吧?接触时间短,只有表层几毫米降温,根本影响不到工件整体的性能。
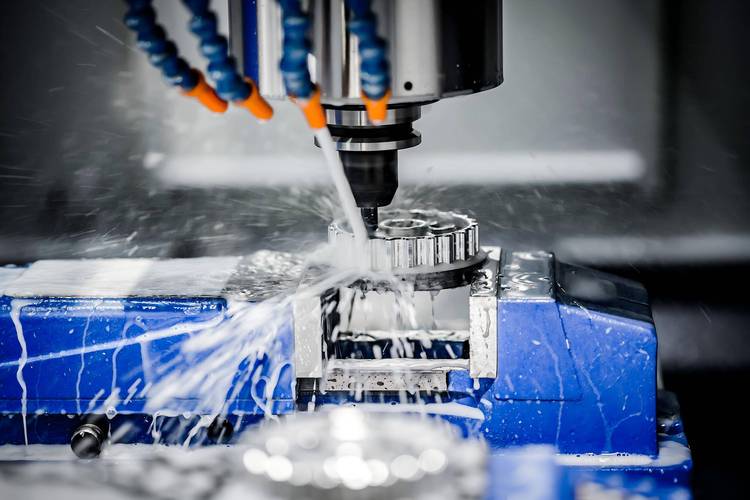 低温液氮切削加工现场实拍
不过话说回来,这玩意儿也不是没毛病,成本确实比普通乳化液高,设备也要多添一套制冷或者送液氮的装置,小厂子接普通活儿,确实没必要折腾。
哪些活儿非用它不可
 哪些活儿非用它不可
现在很多产线用它,都是被逼出来的。普通方法干不了的活儿,才轮到它上场。
比如航空航天那些要用到的高温结构件,材料硬得离谱,普通刀具切不了几公分就废了,一天换个三五把刀都是常事,换刀的时间都比加工时间长,用了低温切削,刀具寿命直接翻了好几倍,光洁度还能往上提一个档次,算下来换刀省的钱,早就把冷却的成本覆盖了。
还有那些硬脆材料,比如光学玻璃、陶瓷,普通切的时候容易崩边,切出来全是小裂纹,废件率高得吓人,低温切削能让材料表层变得稍微好切一点,崩边少了,废件率一下就降下来了。
我之前听一个师傅说,他们接了一批新能源汽车的零部件,材料是新型的高强度复合材料,粘刀粘得离谱,切完刀上全是粘下来的料,擦都擦不掉,后来上了低温,温度一低,材料不粘了,刀也干净了,活儿也顺了。
真的,这玩意儿就是制造业的偏方,治的就是那些常规方法治不了的疑难杂症。不是什么点石成金的黑科技,就是帮你解决问题的一个小妙招而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的冰魔法:解密低温切削
文章链接:https://m.lfdjt.com/p/zhizao/a/5560.html